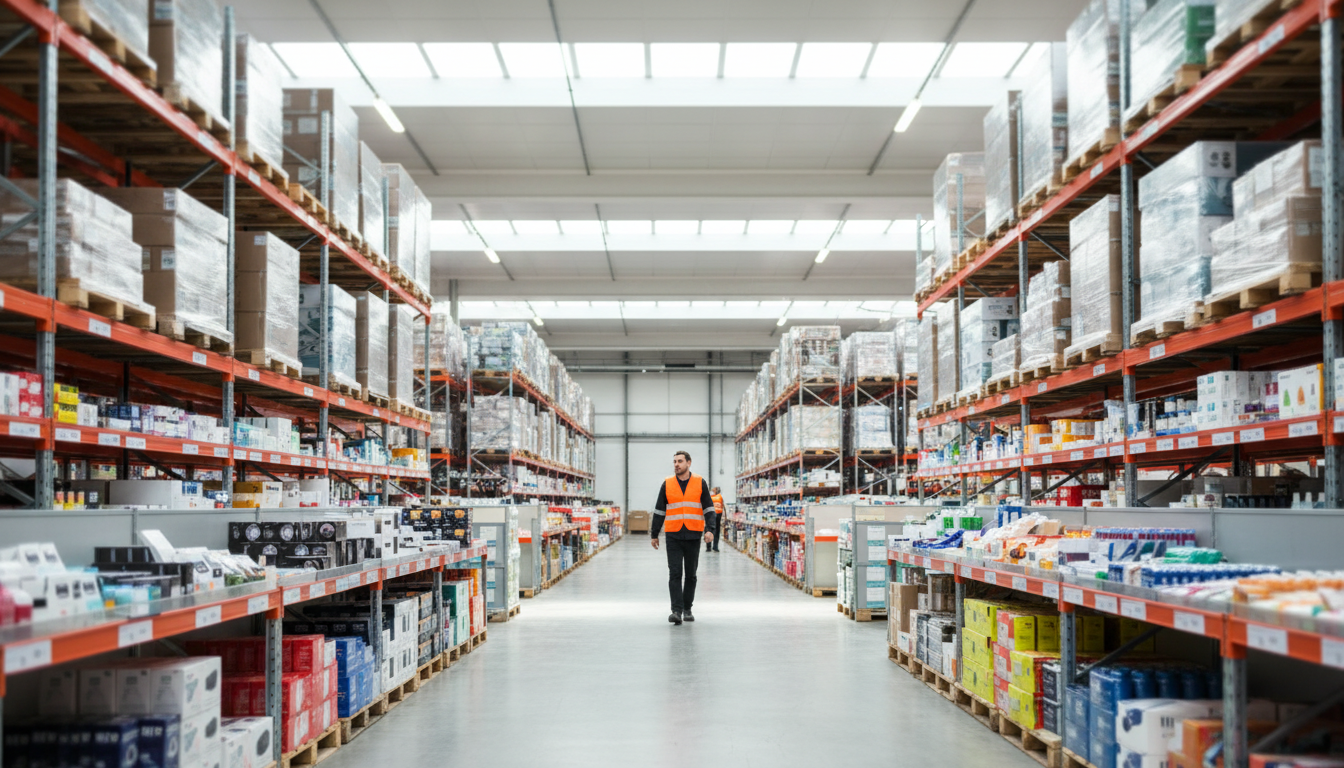
Un préparateur de commandes parcourt chaque jour des kilomètres pour attraper des cartons dont, souvent, la moitié des références ne se vendent presque jamais. Dans bien des entrepôts, l’emplacement d’un produit a été décidé le jour de son arrivée, puis plus jamais remis en question. Le résultat est discret mais coûteux : des allers-retours inutiles, des fatigues évitables et des délais qui s’allongent sans que personne ne sache vraiment pourquoi.
Le slotting (ou implantation des références) désigne l’art de choisir où ranger chaque article, dans quel type d’emplacement et à quelle hauteur, en fonction de sa rotation, de son poids, de son volume et des produits avec lesquels il est commandé. Il se distingue de la simple gestion des stocks, qui répond à la question « combien ? », alors que le slotting répond à « où ? ». Piloté par un WMS ou, à défaut, par une analyse des historiques de commandes, il agit directement sur la gestion des flux logistiques à l’intérieur du bâtiment.
La question qui se pose alors est la suivante : comment une meilleure implantation des références peut-elle réduire les déplacements et améliorer la productivité de la préparation de commandes, sans investissement lourd en automatisation ? Nous verrons d’abord pourquoi le déplacement pèse si lourd dans le coût du picking, puis les principales règles de slotting, avant d’aborder la mise en œuvre concrète et ses limites.
Pourquoi le déplacement est le premier poste de gaspillage du picking
Un coût majeur dans l’entrepôt
La littérature académique est constante sur ce point : la préparation de commandes est l’activité la plus consommatrice de main-d’œuvre et la plus coûteuse d’un entrepôt. Une étude présentée à la Winter Simulation Conference de 2017 (Elbert et Müller, Technische Universität Darmstadt) rappelle, en s’appuyant sur Bartholdi et Hackman, qu’elle représente entre 50 % et 75 % des coûts d’exploitation d’un entrepôt. Un article plus ancien (Dukic et Oluic, 2007) retient pour sa part environ 55 % des coûts. Les ordres de grandeur convergent, même si les périmètres varient selon le type de site.
Il faut donc lire ces chiffres comme des repères et non comme des vérités applicables à votre site : un entrepôt très automatisé ou à forte valeur ajoutée par colis n’aura pas la même structure de coûts qu’une plateforme alimentaire en picking manuel. Mais le message est clair pour un responsable d’exploitation : toute minute gagnée sur la préparation a un effet démultiplié sur le budget.
La moitié du temps passée à marcher
Ces mêmes travaux indiquent qu’environ 50 % du temps de préparation est consacré au déplacement du préparateur entre les emplacements, un temps qui ne crée aucune valeur pour le client. Autrement dit, dans un système « picker vers produit », un préparateur passe autant de temps à marcher qu’à prélever. Précision importante : ces données datent de plusieurs années et reposent en partie sur des sources secondaires ; elles décrivent des entrepôts conventionnels en picking manuel, et pas des sites équipés de robots de transport ou de goods-to-person.
Cette réalité a une conséquence sociale que le terrain connaît bien. L’INRS, dans son guide de prévention du métier de préparateur de commandes (ED 6039), mentionne par exemple une distance de l’ordre de 50 mètres de marche par palette préparée, et recommande d’organiser les emplacements pour raccourcir les parcours. Moins de kilomètres, c’est aussi moins de fatigue, moins de manutention en position contraignante et, à terme, moins d’accidents du travail.
Les règles de base du slotting : rotation, poids, affinités
La classification ABC, point de départ de toute réimplantation
La méthode la plus répandue consiste à classer les références selon leur fréquence de prélèvement : les références de classe A (une petite part du catalogue, mais la majorité des lignes de commande) sont rapprochées de la zone d’expédition ou du point de départ des tournées de picking ; les classes B et C sont reléguées plus loin ou plus haut. L’intérêt est immédiat : on raccourcit la distance moyenne parcourue pour chaque ligne préparée.
Cette logique doit toutefois tenir compte de la hauteur. Un article de classe A rangé au niveau du sol ou au-dessus de la tête oblige à des postures pénibles ; on privilégie donc la « zone d’or », entre la hauteur des genoux et celle des épaules, pour les références les plus sollicitées. Les produits lourds trouvent leur place à hauteur de ceinture, les plus légers aux niveaux extrêmes. Le slotting devient ainsi un outil d’ergonomie autant que de productivité.
Le poids et les affinités de commandes
Au-delà de la rotation, deux critères affinent l’implantation. Le premier est le poids : l’étude de Darmstadt déjà citée a simulé l’effet de classes de poids sur les temps de déplacement et conclut à des gains modestes, de l’ordre de 2 à 6 % selon les politiques de stockage et de parcours, avec des pointes autour de 10 % dans les cas les plus favorables (articles lourds). Ce n’est pas spectaculaire, mais ces résultats viennent de simulations et non d’un site réel ; ils rappellent que le poids est un critère complémentaire, pas le levier principal.
Le second critère, plus prometteur, est l’affinité : ranger côte à côte les articles souvent commandés ensemble. Un projet de fin d’études du MIT Center for Transportation and Logistics (Kunduru et Rastogi, 2025), mené avec le groupe Newell Brands sur la zone de picking de colis d’une activité d’articles pour bébés, estime qu’un modèle combinant poids, fréquence de prélèvement et fréquence de commande conjointe réduirait de 24 % la distance parcourue. Il s’agit d’une estimation issue d’un modèle appliqué à un cas précis, donc à manier avec prudence, mais elle illustre l’intérêt d’exploiter les données de commandes plutôt que la seule rotation.
Mettre en œuvre un projet de slotting sans paralyser l’exploitation
Partir des données, puis valider avec le terrain
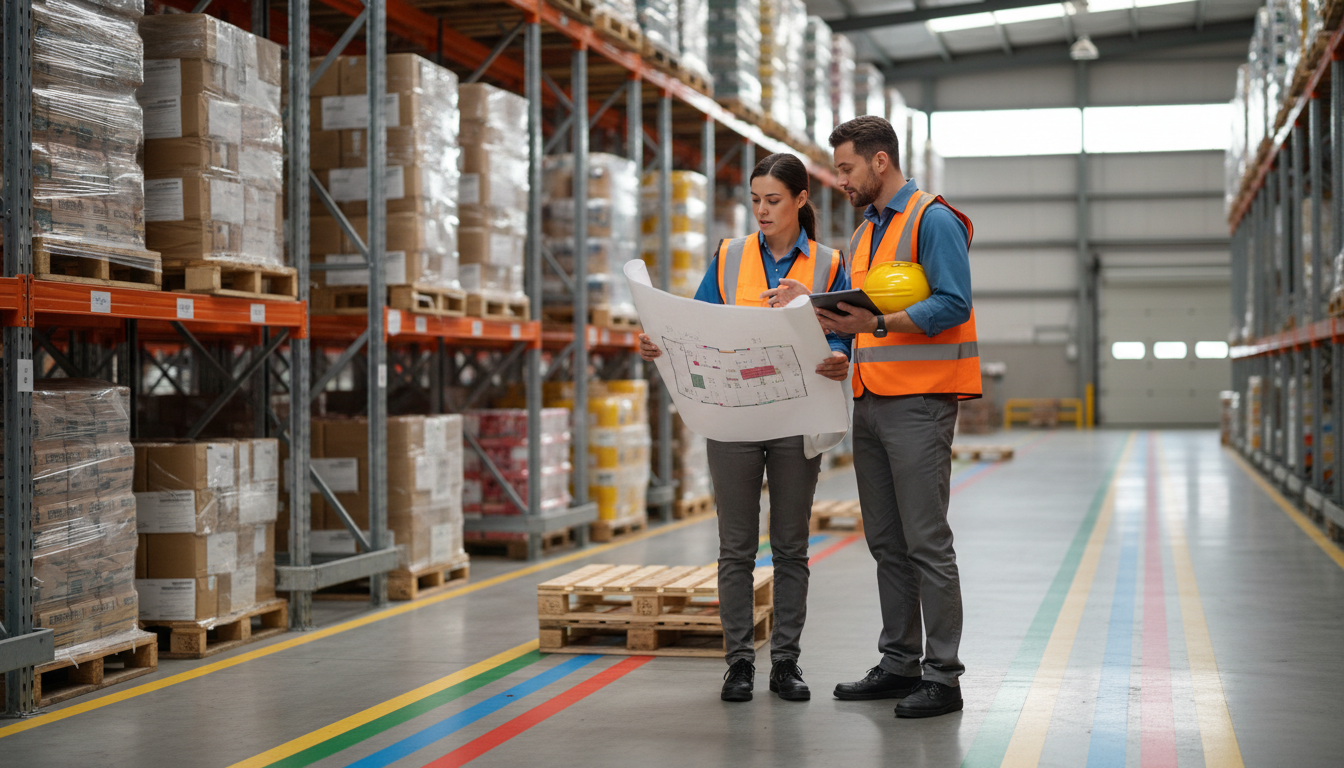
Un projet de réimplantation commence par l’extraction de six à douze mois de lignes de commande depuis le WMS ou l’ERP : fréquence de prélèvement par référence, volumes, poids, co-occurrences. Ces données alimentent une première proposition d’implantation, souvent réalisée avec un simple tableur pour un site de taille moyenne, ou avec le module d’optimisation du WMS lorsqu’il existe. À ce stade, l’optimisation des stocks et celle des emplacements se rejoignent : on repère aussi les références dormantes qui occupent des emplacements de choix.
Vient ensuite l’étape que les outils ne remplacent pas : la validation par les équipes. Les préparateurs et les chefs d’équipe connaissent les contraintes que les données ignorent : une allée trop étroite pour deux chariots, un produit fragile qui supporte mal certains niveaux, une zone mal éclairée. Associer ces équipes à la décision réduit la résistance au changement et fait émerger des améliorations que le modèle n’aurait pas vues.
Déménager par vagues et mesurer
Réimplanter l’ensemble d’un entrepôt en une nuit est rarement raisonnable. La bonne pratique consiste à procéder par zones ou par vagues, en commençant par les références de classe A, qui concentrent l’essentiel du gain, et en profitant des creux d’activité. Chaque vague s’accompagne d’une mise à jour rigoureuse du WMS et d’un marquage clair des emplacements, faute de quoi la productivité chute et les erreurs de prélèvement augmentent.
Pour juger du résultat, mieux vaut un petit nombre d’indicateurs : lignes préparées par heure et par opérateur, distance moyenne parcourue par commande lorsque le WMS la mesure, taux d’erreur de prélèvement. Comparez les mêmes semaines d’activité avant et après, car la saisonnalité peut fausser la lecture. Et prévoyez de refaire l’exercice régulièrement : un assortiment évolue, et une implantation optimale en janvier peut devenir obsolète avant l’été.
Les limites et les pièges à éviter
Le slotting n’est pas une baguette magique. Son efficacité dépend de la stabilité de l’assortiment : dans un entrepôt où les références changent chaque semaine, le coût de réimplantation peut dépasser le gain. Il se heurte aussi à des contraintes réglementaires et de sécurité, notamment en agroalimentaire (séparation des allergènes, températures dirigées, gestion des DLC) ou pour les produits dangereux, qui limitent les regroupements possibles.
Autre piège : concentrer toutes les références les plus demandées dans une même allée. On gagne en distance, mais on crée des embouteillages de préparateurs et des risques de collision. Le slotting doit donc se penser avec les flux de circulation, les sens uniques et la répartition des opérateurs. Enfin, il reste un levier d’optimisation parmi d’autres : regroupement de commandes (batching), choix du mode de parcours, picking vocal ou assisté par écran. Les travaux de Dukic et Oluic estiment que l’on peut combiner ces méthodes pour réduire fortement les distances, jusqu’à 80 % dans leurs simulations, un chiffre théorique à relativiser sur un site réel.
Conclusion : de l’implantation statique à l’entrepôt qui se réorganise seul
Le slotting rappelle une vérité simple : avant d’investir dans la robotisation d’entrepôt ou dans l’intelligence artificielle logistique, il est souvent plus rentable de regarder où sont rangés les produits. Réduire la part de temps passée à marcher, protéger la santé des opérateurs et fiabiliser le prélèvement sont des gains accessibles avec des données que la plupart des sites possèdent déjà.
L’ouverture est technologique : les WMS les plus récents proposent un slotting dynamique, qui recalcule régulièrement les emplacements à partir des commandes réelles, voire des prévisions de ventes. Reste à ne pas oublier que ces algorithmes ne valent que par la qualité des données et par l’adhésion des équipes. Votre entrepôt est-il encore organisé comme il y a trois ans ? C’est la première question à se poser.
Références et sources
- Kunduru T., Rastogi A. (2025), « Minimizing Picker Travel Distance through Inventory Slotting Optimization », MIT Center for Transportation & Logistics (projet de fin d’études, estimation de 24 % de réduction de la distance parcourue ; ordre de grandeur de la moitié des coûts d’exploitation lié au picking)
- Elbert R., Müller J.P. (2017), « The Impact of Item Weight on Travel Times in Picker-to-Parts Order Picking », Winter Simulation Conference (picking = 50 à 75 % des coûts d’exploitation, déplacement ≈ 50 % du temps de picking, gains simulés de 2 à 10 % ; source datée, chiffres citant Bartholdi et Hackman, 2014)
- Dukic G., Oluic C. (2007), « Order-picking methods: improving order-picking efficiency », International Journal of Logistics Systems and Management, vol. 3, n° 4 (≈ 55 % des coûts, 50 % du temps en déplacement, jusqu’à 80 % de réduction simulée ; source ancienne, seul le résumé a été consulté)
- INRS (2009), « Entrepôts du commerce et de la grande distribution. Guide pour la prévention des risques du métier de préparateur de commandes », ED 6039 (≈ 50 m de marche par palette, recommandations sur les hauteurs et les emplacements)
Par Midane RAMDANI


Votre commentaire