Catégorie : Entrepôt & Opérations

  • Report modal : fret ferroviaire et fluvial, quand l’entreprise peut-elle quitter la route ?

    Report modal : fret ferroviaire et fluvial, quand l’entreprise peut-elle quitter la route ?

    Sur les 331 milliards de tonnes-kilomètres transportées sur le territoire en 2023, la route en a absorbé près de neuf sur dix. Le rail et la voie d’eau, eux, se partagent les miettes. Pour un responsable logistique qui doit réduire l’empreinte carbone de sa supply chain sans dégrader ses délais, ce déséquilibre pose une vraie question : ce qui fonctionne sur le papier pour la collectivité fonctionne-t-il dans mon réseau ?

    Le report modal désigne le transfert d’une partie des flux de marchandises de la route vers des modes moins émetteurs : le fret ferroviaire, le transport fluvial ou le cabotage maritime. Il prend souvent la forme du transport combiné, où la même unité de chargement (conteneur, caisse mobile, semi-remorque) voyage sur plusieurs modes sans que la marchandise soit manipulée, la route ne servant plus qu’aux trajets initial et terminal. La problématique est donc la suivante : à quelles conditions le report modal devient-il un levier de performance, et pas seulement un engagement de communication ? Nous verrons d’abord où en est réellement le fret en France, puis ce que le report modal change pour la gestion des flux logistiques et l’entrepôt, avant de proposer une méthode pour décider.
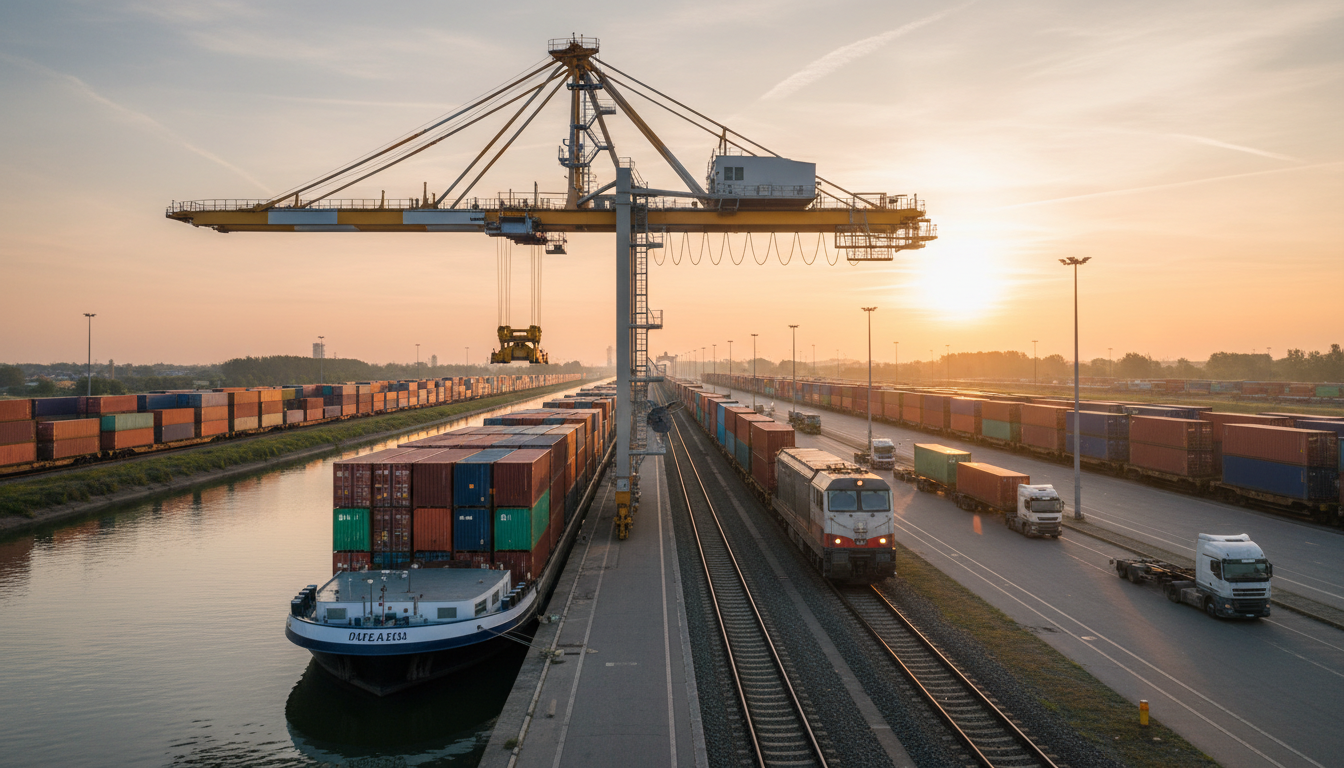
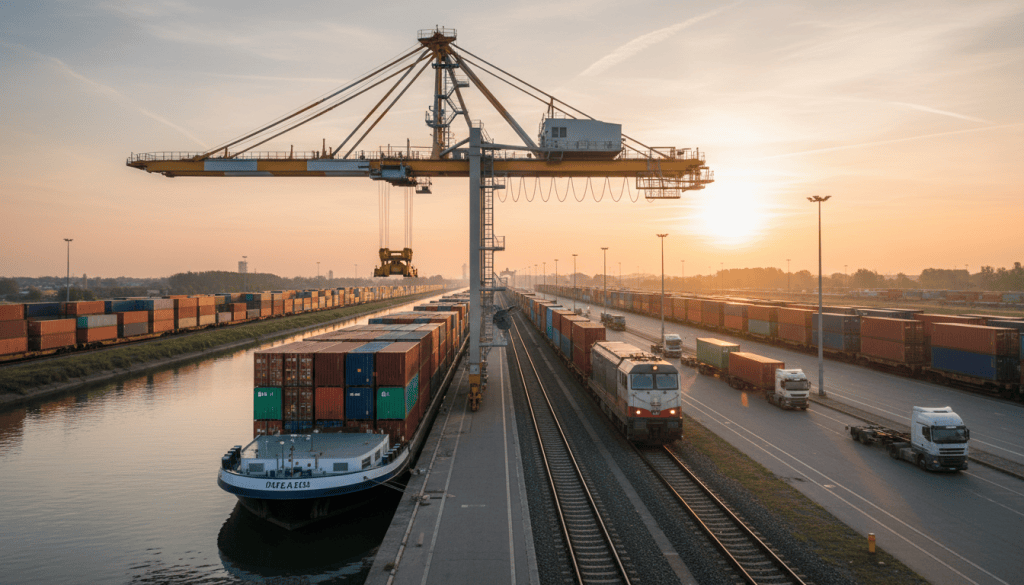
    Terminal multimodal avec un train de conteneurs, une barge fluviale et une grue portique à l'aube
    Un terminal multimodal combine rail, voie d’eau et route pour les flux de marchandises.

    1. Où en est le fret en France : une route ultra-dominante

    Des parts modales qui ne bougent pas

    Selon les statistiques du ministère de la Transition écologique, le transport terrestre de marchandises a représenté 331 milliards de tonnes-kilomètres en 2023, avec une répartition d’environ 89 % pour la route, 9 % pour le fer et 2 % pour le fluvial. Le ferroviaire a transporté 29,4 milliards de tonnes-kilomètres, soit 8,9 % du total, et il a reculé de 16,7 % en un an, plus que la route poids lourds (-2,4 %). Le fluvial a lui aussi perdu 10,2 %. Autrement dit, un contexte économique faible a davantage pénalisé les modes alternatifs que la route.

    Ces chiffres relativisent les discours optimistes. La stratégie nationale pour le fret ferroviaire vise de doubler la part du rail, de 9 % en 2019 à 18 % en 2030, puis 25 % en 2050. Pour y parvenir, l’État a prolongé une aide de 170 millions d’euros par an à l’exploitation des services de fret jusqu’en 2024. Côté fluvial, la loi Climat et résilience fixe l’objectif d’augmenter de moitié la part de la voie d’eau d’ici 2030. L’écart entre l’ambition et la photographie de 2023 est considérable, et c’est précisément cet écart qui crée des opportunités pour les chargeurs capables de s’organiser tôt.

    Ce que disent les ordres de grandeur d’émissions

    Le ministère illustre l’intérêt environnemental du transport combiné par deux comparaisons : un train transporte autant de marchandises que 45 poids lourds pour environ 3 tonnes de CO₂, contre 44 tonnes pour les camions ; une barge équivaut à 125 poids lourds pour 36 tonnes de CO₂ contre 123. Ce sont des exemples pédagogiques et non des facteurs d’émission : pour une déclaration réglementaire ou un bilan, il faut utiliser la méthode officielle de calcul des émissions de transport et les données réelles du trajet.

    Pour un directeur de site, l’enjeu est concret : l’empreinte carbone de la supply chain est de plus en plus demandée par les donneurs d’ordres, les distributeurs et les banques. Réduire les émissions du transport amont ou inter-sites devient un critère d’appel d’offres, au même titre que le prix et le délai.

    2. Ce que le report modal change pour l’entrepôt et les flux

    Des flux plus lourds, plus lisibles, moins flexibles

    Le rail et la barge fonctionnent par grands lots et sur horaires fixes. Là où un camion part quand le quai est prêt, un train de conteneurs ou une barge impose une cadence : cut-off de chargement, créneaux de réception, plan de transport régulier. L’entrepôt doit donc lisser sa préparation de commandes pour consolider les volumes à l’heure dite. Cela favorise les flux massifiés et prévisibles (approvisionnement d’usine, transferts entre plateformes, import-export par conteneurs) et pénalise les flux urgents ou très fragmentés.

    La bonne nouvelle est que la contrainte discipline le système. Planifier une expédition hebdomadaire par rail oblige à fiabiliser la gestion des stocks, à synchroniser le WMS avec le plan de transport et à anticiper les pics, des pratiques qui améliorent aussi le service routier. Plusieurs entreprises constatent que le passage au combiné les contraint à mieux prévoir leurs besoins, ce qui réduit les expéditions d’urgence les plus coûteuses.
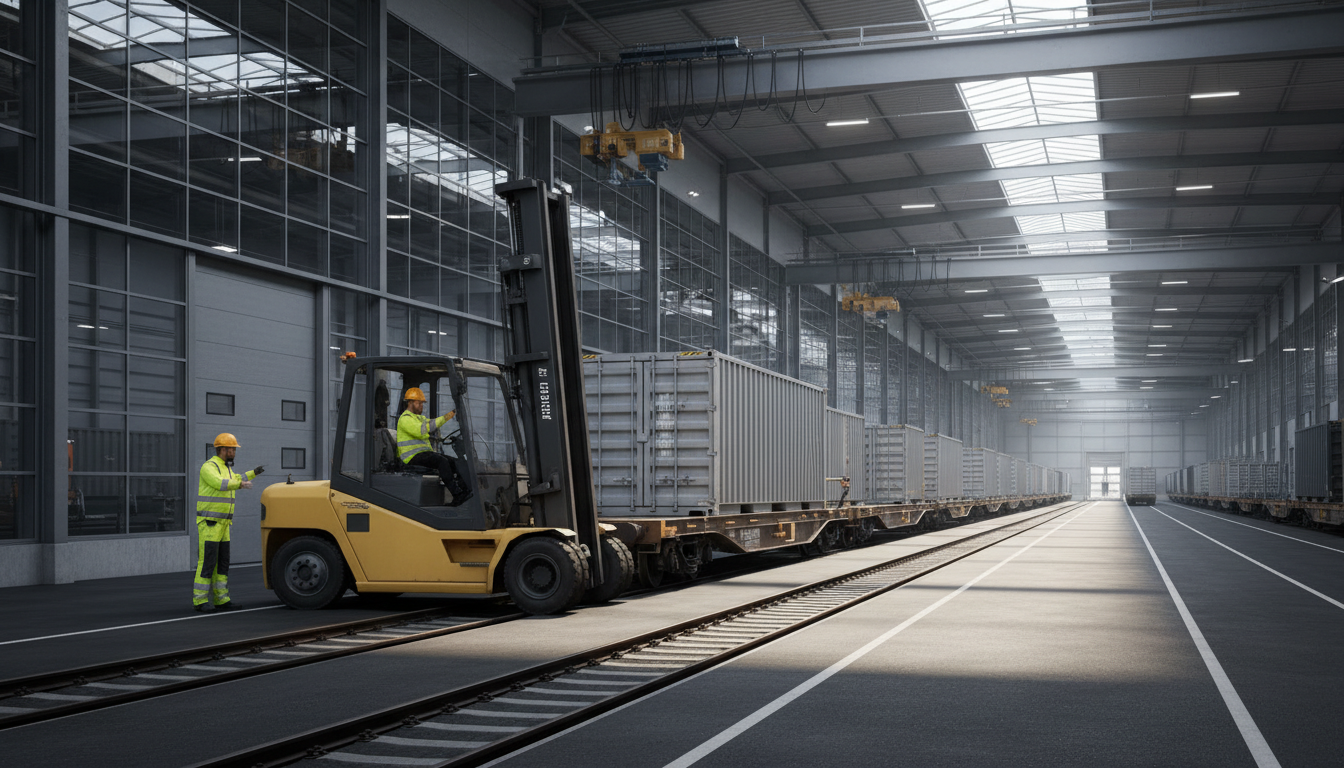
    Opérateur logistique et chariot élévateur chargeant une caisse mobile sur un wagon à l'entrepôt
    Un embranchement ferroviaire permet de charger directement les caisses mobiles depuis l’entrepôt.

    Le rôle décisif du site et de la manutention

    Un entrepôt raccordé au fer ou situé près d’un port intérieur dispose d’un avantage structurel, mais la majorité des sites ne le sont pas. Dans ce cas, le report modal passe par un terminal de transbordement et un pré-acheminement routier court. Chaque manutention supplémentaire coûte du temps et de l’argent, d’où l’intérêt des aides publiques : le régime d’aides au transport combiné 2024-2028, approuvé par la Commission européenne le 7 juin 2024, dispose de 47 millions d’euros par an et verse 23 euros par manutention éligible pour les trafics 2025 (22 euros pour 2026), ce qui compense en partie le surcoût des ruptures de charge.

    Sur le terrain, la réussite dépend de détails opérationnels : qualité des unités de chargement, planification des quais, formation des caristes au chargement de caisses mobiles, traçabilité des conteneurs. Un retard de quelques heures sur un train ne se rattrape pas comme sur un camion ; mieux vaut donc prévoir des marges et un suivi en temps réel.

    3. Décider : une méthode en quatre questions

    Distance, volume, régularité, délai

    Le transport combiné est surtout pertinent sur longue distance, parce que la rupture de charge doit être amortie par un long parcours principal. Quatre questions permettent de trier vos flux. La distance dépasse-t-elle plusieurs centaines de kilomètres ? Le volume est-il suffisant pour remplir régulièrement un train ou une barge ? Le flux est-il récurrent, avec des prévisions fiables ? Le délai accepte-t-il un temps de transit plus long et moins flexible ? Si les quatre réponses sont positives, le flux est un bon candidat.

    Commencez par un pilote sur une ou deux liaisons, par exemple un transfert entre deux plateformes ou un approvisionnement d’usine, et mesurez trois indicateurs : coût complet porte à porte, taux de service, émissions calculées selon la méthode officielle. Un pilote bien cadré évite de promettre à la direction un gain qui ne se matérialisera pas.

    Les infrastructures à surveiller

    Côté voie d’eau, l’État prévoit 4,3 milliards d’euros sur 2023-2032 pour la régénération et la modernisation du réseau géré par Voies navigables de France, et le canal Seine-Nord Europe bénéficie d’une convention de financement de plus de 2 milliards d’euros de contributions publiques, complétés par l’Union européenne. Ces projets, dont les calendriers évoluent, ouvriront de nouvelles opportunités pour les flux de conteneurs entre les ports et l’hinterland. Il est utile de suivre leur avancement avant de figer un schéma logistique à long terme.

    Conclusion : un levier de long terme, à tester dès maintenant

    Le report modal n’est ni une panacée ni un gadget. Avec 89 % des tonnes-kilomètres encore assurées par la route, le potentiel est immense, mais il ne se réalise que flux par flux, là où la distance, le volume et la régularité le permettent. Pour l’entreprise, c’est autant un projet d’organisation (planification, fiabilité des stocks, synchronisation du WMS) qu’un choix de transporteur.

    À l’avenir, la pression réglementaire sur le reporting carbone, l’évolution des aides et l’arrivée de nouvelles infrastructures pourraient rendre l’équation plus favorable. Reste à savoir si les chargeurs sauront mutualiser leurs volumes pour atteindre la masse critique qui fait vivre ces liaisons.

    Références et sources

    Note : les parts modales portent sur l’année 2023, dernière année consultée ; les exemples d’émissions du ministère sont des ordres de grandeur pédagogiques, pas des facteurs d’émission réglementaires.

    Par Midane RAMDANI
  • Stockage de produits dangereux : les règles en entrepôt

    Stockage de produits dangereux : les règles en entrepôt

    Dans l’allée C d’un entrepôt de produits d’entretien et de jardinage, des palettes de bidons de désherbant côtoient des cartons d’aérosols et quelques lots de batteries au lithium destinés à l’export. Rien d’inhabituel pour l’équipe qui prépare les commandes : ces références sont rangées là depuis des mois, comme n’importe quel autre carton. Et pourtant, sur le plan réglementaire, ce site a peut-être basculé, sans que personne ne s’en aperçoive vraiment, dans une catégorie bien plus contraignante que celle d’un entrepôt classique.

    Le stockage de produits dangereux ne concerne plus seulement les usines chimiques ou les dépôts pétroliers. Aérosols, produits phytosanitaires, peintures, solvants, batteries au lithium, produits d’entretien : il suffit souvent d’un tonnage ou d’un volume franchi pour qu’un entrepôt de grande distribution ou un prestataire e-commerce se retrouve soumis aux mêmes obligations qu’un site industriel classé. Voici ce qui a changé dans la réglementation applicable aux entrepôts, pourquoi la frontière entre « site ordinaire » et « site à risque » est plus poreuse qu’il n’y paraît, et comment les responsables de site peuvent reprendre la main sur ce sujet avant que l’administration ne le fasse à leur place.

    Cariste circulant dans une allée d’entrepôt logistique entre des palettes signalées par des étiquettes de danger génériques

    Un risque qui ne porte pas toujours son nom

    La liste des sites classés Seveso en France compte aujourd’hui plusieurs plateformes logistiques pures, sans aucune activité de production : des entrepôts exploités par de grands noms de la logistique contractuelle, classés « seuil haut » ou « seuil bas » simplement parce qu’ils stockent, pour le compte de leurs clients, des volumes importants de produits inflammables, de produits chimiques ou de marchandises combustibles. Selon le bilan 2025 de l’inspection des installations classées pour la protection de l’environnement (ICPE), la France compte 1 299 établissements soumis à la directive Seveso III, dont 702 en seuil haut et 597 en seuil bas. Une partie non négligeable relève du secteur du stockage et de la logistique, et pas seulement de la chimie lourde.

    Ce basculement se joue rarement sur un seul produit spectaculaire. Il résulte le plus souvent d’un effet de masse : des rayonnages entiers de peintures et de solvants pour une enseigne de bricolage, des palettes de produits phytosanitaires pour un acteur agricole, des cartons d’aérosols ou de piles au lithium pour un distributeur généraliste. Chaque référence, prise isolément, paraît anodine. Additionnées, elles font franchir au site des seuils de classification définis par la nomenclature des installations classées pour la protection de l’environnement (ICPE) — notamment la rubrique 1510, qui vise les entrepôts couverts stockant des matières combustibles, et les rubriques voisines consacrées aux produits chimiques ou aux matières plastiques.

    Beaucoup de responsables de site découvrent ce statut au pire moment : à l’occasion d’un contrôle de la DREAL, d’un audit assurantiel ou d’un changement de référencement produit, plutôt qu’en amont. Le même bilan 2025 signale que les incidents et accidents ICPE ont progressé de 23,3 % sur un an, pour atteindre 1 534 événements, dont 255 recensés dans des sites Seveso. L’inspection, elle, a réalisé 25 920 visites de contrôle en 2025, soit 6 % de plus qu’en 2024. Le message envoyé aux exploitants est sans ambiguïté : la pression de contrôle augmente, et elle ne va pas se relâcher.

    Stockage de produits dangereux : ce que change la réglementation depuis 2026

    Pour les entrepôts relevant de la rubrique 1510, une révision de l’arrêté ministériel applicable est entrée en vigueur depuis le 1ᵉʳ janvier 2026, avec des conséquences concrètes sur la conception et l’exploitation des sites. Les seuils de classification restent fondés sur le volume de stockage couvert : déclaration entre 5 000 et 49 999 m³, enregistrement entre 50 000 et 899 999 m³, autorisation au-delà de 900 000 m³, dès que le site dépasse 500 tonnes de matières combustibles. Au-delà des seuils, ce sont les prescriptions techniques qui se durcissent : les sprinkleurs à réponse rapide et grande capacité d’extinction (dits ESFR) deviennent obligatoires pour les cellules de stockage en hauteur sur palettiers, des murs coupe-feu de degré REI 120 doivent séparer les cellules entre elles, et un désenfumage mécanique est désormais exigé.

    Système de sprinklage automatique installé au plafond d’un entrepôt de stockage en hauteur

    D’autres exigences portent sur la capacité à réagir en cas de sinistre : les bassins de rétention doivent pouvoir contenir l’intégralité du volume d’eau utilisé par les sprinkleurs pendant deux heures de fonctionnement continu, et un système de détection automatique doit déclencher une alerte en moins de trois minutes dans les cellules, les locaux techniques et les bureaux proches. Autre point souvent sous-estimé : deux installations distantes de moins de quarante mètres sont désormais considérées comme interconnectées, ce qui signifie que leurs seuils de classification s’additionnent. Un site qui pensait rester sous le seuil de déclaration peut ainsi basculer en enregistrement simplement parce qu’un nouveau bâtiment a été construit trop près du premier. Le plan d’opération interne (POI), lui, doit être actualisé au moins tous les trois ans et testé par un exercice de simulation chaque année.

    Pour les installations existantes, les prescriptions organisationnelles s’appliquent immédiatement, tandis que les travaux structurels bénéficient de délais échelonnés. Mais le coût n’attend pas : l’installation d’un sprinklage ESFR se chiffre généralement entre 15 et 30 euros par mètre carré, soit de 150 000 à 600 000 euros pour une cellule de 10 000 m², sans compter les murs coupe-feu ni le désenfumage. En cas de non-conformité, les textes prévoient une amende administrative pouvant atteindre 15 000 euros, assortie d’une astreinte journalière jusqu’à 1 500 euros par jour de retard, et, dans les cas les plus graves, une suspension d’activité. Autant d’arguments pour que la mise en conformité devienne un sujet de comité de direction, et pas seulement un dossier technique laissé au responsable QSHE.

    De la contrainte à la méthode : organiser le stockage sur le terrain

    Face à cette complexité, la première erreur consiste à traiter le sujet uniquement sous l’angle du bâtiment — murs, sprinklage, rétention — en oubliant que la maîtrise du risque se joue d’abord dans l’organisation quotidienne du stockage. Un plan de zonage efficace commence par une classification rigoureuse des produits : code ADR pour le transport, pictogrammes du système général harmonisé (SGH) pour le danger, fiche de données de sécurité (FDS) à jour pour chaque référence. Cette base documentaire, souvent dispersée entre les achats, la qualité et l’exploitation, doit être centralisée et consultable par les équipes de terrain, pas seulement archivée dans un classeur qui ne sort qu’au moment des audits.

    Sur cette base, quelques réflexes simples évitent la plupart des non-conformités relevées lors des contrôles :

    • Vérifier la classification ICPE réelle du site à partir des tonnages et volumes effectivement stockés, pas seulement de l’activité déclarée à l’origine.
    • Croiser l’inventaire des produits avec des fiches de données de sécurité à jour et facilement accessibles sur le terrain.
    • Identifier les incompatibilités chimiques (comburants, inflammables, acides, bases) et séparer physiquement les zones de stockage concernées.
    • Tester chaque année le plan d’opération interne et les moyens de détection ou d’extinction, sans attendre l’exercice imposé par la réglementation.
    • Associer les équipes de préparation et de manutention à la lecture des étiquettes et aux gestes réflexes en cas de fuite ou de départ de feu.

    Cette méthode gagne à être construite avec les acteurs extérieurs plutôt que contre eux. Associer le service départemental d’incendie et de secours (SDIS) à la relecture du plan de défense incendie, organiser un exercice conjoint plutôt qu’un simple exercice papier, ou solliciter l’assureur pour un audit blanc avant l’échéance réglementaire : ces démarches transforment une obligation perçue comme punitive en un diagnostic utile, souvent moins coûteux à corriger en amont qu’à subir sous la pression d’une mise en demeure.

    La culture sécurité, le levier humain qui fait la différence

    Aucun mur coupe-feu ni aucun sprinkleur ne compense durablement une équipe mal informée. Les grands accidents industriels qui ont marqué la mémoire collective, à commencer par l’incendie de l’entrepôt Lubrizol à Rouen en 2019, rappellent une leçon constante des retours d’expérience : la défaillance vient rarement d’un seul maillon spectaculaire, mais d’un empilement de petits renoncements — une FDS jamais relue, une palette stockée « provisoirement » au mauvais endroit, un exercice d’évacuation repoussé d’une année sur l’autre faute de temps.

    C’est là que le management de proximité change réellement la donne. Un chef d’équipe qui connaît les produits qu’il fait manipuler, qui sait pourquoi telle zone est interdite au gerbage en hauteur et qui relaie les consignes sans les transformer en simple rituel administratif, vaut souvent plus que des équipements coûteux mal compris des opérateurs. Intégrer la sécurité des produits dangereux dans le parcours d’intégration des nouveaux caristes et préparateurs, plutôt que dans une session de formation isolée une fois par an, ancre ces réflexes dans la durée plutôt que dans l’urgence d’une échéance réglementaire.

    Les presque-accidents, ces incidents sans conséquence grave qui passent souvent sous le radar, méritent le même traitement que les accidents déclarés : un retour d’expérience formalisé, partagé en réunion d’équipe, et traduit en actions correctives suivies. C’est souvent la différence entre un site qui subit la réglementation et un site qui en fait un véritable levier de performance et de confiance, vis-à-vis de ses équipes comme de ses clients et de ses assureurs.

    Conclusion

    Le stockage de produits dangereux n’est plus un sujet réservé aux sites industriels spécialisés : avec la multiplication des volumes de produits chimiques, d’aérosols et de batteries qui transitent par des entrepôts généralistes, n’importe quel responsable de site peut se retrouver, parfois sans l’avoir anticipé, à la tête d’une installation classée. Plutôt que d’attendre le prochain contrôle pour le découvrir, quelques priorités simples permettent de garder la main : vérifier sa classification ICPE réelle, budgéter dès maintenant les mises en conformité structurelles à venir, remettre à jour et tester son plan d’opération interne, former ses équipes en continu, et auditer son propre site avant que l’administration ne s’en charge.

    Par Midane RAMDANI
    Sources : Bilan 2025 de l’inspection des installations classées (ministère de la Transition écologique) ; Arrêté du 11 avril 2017 relatif aux entrepôts couverts soumis à la rubrique 1510 (INERIS AIDA) ; Rubrique ICPE 1510 : nouvelles règles de stockage en 2026 ; Sites Seveso du secteur logistique (travail-industrie.com) ; Sécurité des aliments : qui contrôle quoi (agriculture.gouv.fr).

  • Tableau de bord logistique : les indicateurs qui comptent

    Tableau de bord logistique : les indicateurs qui comptent

    Combien de temps faut-il à votre tableau de bord logistique pour signaler qu’une ligne de préparation a dérapé ? Si la réponse est « le lendemain matin, en dépouillant l’export Excel de la veille », le problème n’est pas la productivité de vos équipes : c’est l’outil de pilotage lui-même. Sur le papier, la donnée existe presque partout : le WMS l’enregistre, le TMS la croise, les chariots connectés la remontent en continu. Dans la réalité de beaucoup de sites, elle reste prisonnière de tableurs disparates, de rapports mensuels et de réunions où l’on commente des chiffres déjà périmés.

    Les chiffres eux-mêmes racontent ce décalage. Dans sa dernière étude mondiale sur l’entrepôt, menée auprès de plus de 1 700 décideurs et opérateurs, Zebra Technologies relève que 80 % des décideurs et 75 % des collaborateurs jugent que les ruptures de stock et les erreurs d’inventaire pèsent de façon significative sur la productivité, et que 82 % des décideurs estiment nécessaire de disposer de meilleurs outils de gestion pour gagner en précision. Autrement dit : la donnée circule, mais elle n’arrive pas toujours au bon endroit, au bon moment, sous une forme qui permette de décider. C’est précisément le rôle d’un tableau de bord logistique bien construit : refermer l’écart entre ce qui se passe sur le quai et ce qui se décide au bureau.

    Responsable logistique consultant un tableau de bord sur tablette dans les allées d'un entrepôt

    Pourquoi un tableau de bord logistique change la donne sur le terrain

    Un directeur de site qui découvre un taux de service en chute libre à la clôture mensuelle n’a pas un problème de reporting : il a perdu trois ou quatre semaines de marge de manœuvre. Sur le terrain, la plupart des dérives ne sont pas spectaculaires : elles s’installent progressivement, un taux d’erreur de picking qui glisse de 0,3 à 0,6 %, un taux d’occupation qui descend sous le seuil de rentabilité, un absentéisme qui ronge la ligne de nuit. Sans indicateur suivi en continu, ces glissements restent invisibles jusqu’à ce qu’ils deviennent un incident client ou une alerte budgétaire.

    Les décideurs du secteur en sont largement conscients : 84 % des répondants de l’étude Zebra estiment qu’une meilleure visibilité opérationnelle rend la prise de décision plus rapide et plus automatisée, et 70 % des décideurs considèrent la modernisation de leurs outils de pilotage comme une priorité absolue. Ce n’est pas un hasard : un tableau de bord logistique qui remonte les bons signaux au bon rythme transforme le management d’exploitation, qui passe d’un mode réactif, où l’on éteint des incendies, à un mode préventif, où l’on corrige une tendance avant qu’elle ne coûte cher.

    Et le bénéfice ne se limite pas à la direction de site. Un chef d’équipe qui voit, en milieu de matinée, que sa zone de préparation est à 70 % de l’objectif peut encore réagir : redéployer un intérimaire, revoir l’ordre de passage des commandes, alerter le planning transport avant que le dernier camion ne parte incomplet. Le tableau de bord n’est pas qu’un outil de reporting pour la direction : c’est un outil de pilotage du quotidien, à condition d’être pensé pour celles et ceux qui travaillent avec, au bon niveau de détail.

    Quels indicateurs faire vraiment figurer dans son dispositif de pilotage

    La tentation classique consiste à empiler tous les chiffres que le WMS sait sortir. Résultat : un tableau de bord à quarante lignes que plus personne ne regarde au-delà de la première semaine. Mieux vaut partir des décisions que chaque niveau de management doit prendre, puis ne garder que les indicateurs qui y contribuent réellement. En pratique, cinq familles suffisent à couvrir l’essentiel d’une exploitation d’entrepôt ou de plateforme.

    • Qualité de service : taux de service client, taux de litiges et de retours, délai moyen de traitement d’une commande.
    • Productivité : colis ou lignes préparées par heure, taux d’occupation des équipes, taux d’utilisation des engins de manutention.
    • Stock : taux de rotation, taux de rupture, précision d’inventaire (écart entre stock théorique et stock réel).
    • Coûts : coût logistique par ligne de commande, coût de stockage au mètre carré, coût du transport par colis expédié.
    • Sécurité et RH : taux de fréquence des accidents, absentéisme, turnover sur les postes clés.

    Deux précisions évitent les faux départs. D’abord la cadence : le taux de service ou le taux d’erreur de préparation se pilotent au jour le jour, tandis que la rotation des stocks ou le coût par ligne se lisent plutôt à la semaine ou au mois, sous peine de réagir à du bruit statistique. Ensuite la granularité : un indicateur global de site masque souvent une zone qui dysfonctionne ; mieux vaut décliner les indicateurs critiques par zone, par équipe ou par client quand l’activité le justifie.

    Equipe logistique analysant des graphiques de pilotage sur des ecrans dans une salle de controle

    Construire un outil de pilotage qui survit à la première semaine

    La majorité des tableaux de bord logistiques ne meurent pas d’un défaut de conception, mais d’un défaut d’usage. Pour l’éviter, la première règle est de construire l’outil avec les équipes qui vont s’en servir, et non pour elles : un chef d’équipe qui a choisi ses trois indicateurs du quotidien se les approprie bien plus qu’une maquette imposée depuis le siège. La seconde règle est de brancher l’outil directement sur les données du WMS, du TMS ou de l’ERP plutôt que de faire ressaisir des chiffres dans un tableur chaque matin : chaque ressaisie manuelle est une source d’erreur et une raison de plus d’abandonner l’outil au bout de quelques semaines.

    La visibilité physique compte aussi. Beaucoup de sites qui pilotent bien affichent leurs indicateurs clés sur un écran au niveau des quais ou de la zone de préparation, dans la logique du management visuel emprunté au lean : chacun voit où en est sa zone sans avoir à ouvrir un logiciel. Ce visuel devient le support d’un rituel court, cinq à dix minutes en début de poste, où l’équipe commente les trois ou quatre chiffres qui comptent et décide d’une action si un seuil est franchi. C’est ce rituel, plus que l’outil lui-même, qui transforme la donnée en décision.

    Enfin, chaque indicateur a besoin d’un propriétaire clairement identifié : quelqu’un dont le rôle est explicitement de réagir quand le chiffre sort du vert. Sans ce point de responsabilité, le tableau de bord logistique devient un simple miroir qu’on regarde passer, et l’exploitation continue de fonctionner comme avant, seuils rouges ou pas.

    Les pièges qui rendent un suivi d’indicateurs inutile

    Le premier piège est l’indigestion de données : plus un tableau de bord compte d’indicateurs, moins chacun d’entre eux retient l’attention. Mieux vaut cinq indicateurs suivis avec rigueur que vingt consultés une fois par trimestre. Le second est la fiabilité : un indicateur alimenté par une saisie manuelle en retard, ou par un WMS mal paramétré, finit par être ignoré parce que l’équipe sait, par expérience, qu’il ne reflète pas la réalité du terrain.

    Le troisième piège, plus insidieux, est l’absence de seuils d’alerte. Un chiffre affiché sans référence de comparaison, qu’il s’agisse d’un objectif, d’une moyenne historique ou d’un seuil contractuel, ne dit rien à celui qui le regarde. Un taux de service de 96 % est-il bon ? Tout dépend de l’engagement pris auprès du client et de la performance du mois précédent. Sans ce repère, le tableau de bord logistique devient décoratif.

    La tendance de fond va d’ailleurs au-delà du simple affichage rétrospectif. Dans l’étude Zebra déjà citée, 65 % des décideurs prévoient de déployer de l’analyse prédictive dans les cinq prochaines années, et 68 % misent sur l’intelligence artificielle générative pour aider à interpréter leurs données d’exploitation. L’enjeu, demain, ne sera plus seulement de savoir ce qui s’est passé hier, mais d’anticiper ce qui va se passer, par exemple une rupture de stock probable ou un pic d’activité sous-staffé. Mais cette couche prédictive ne vaut que si les cinq indicateurs de base sont déjà fiables, compris et suivis par les équipes : l’intelligence artificielle amplifie un pilotage qui existe déjà, elle ne remplace pas un tableau de bord qui n’a jamais été utilisé.

    Un tableau de bord logistique n’est ni un gadget de direction ni un simple export mensuel : c’est l’outil qui permet à chaque niveau de l’exploitation, du chef d’équipe au directeur de site, de voir une dérive avant qu’elle ne devienne un incident. Sa valeur ne tient pas au nombre de courbes qu’il affiche, mais à la discipline qu’il installe autour de quelques chiffres bien choisis, fiables et suivis par quelqu’un qui a le mandat d’agir. Avant de lancer ou de refondre le vôtre, quelques repères simples aident à ne pas reproduire les erreurs classiques :

    • Partez des décisions à prendre, pas des données disponibles dans le WMS.
    • Limitez-vous à cinq ou six indicateurs par niveau de management, pas plus.
    • Fixez un seuil d’alerte et un responsable pour chaque indicateur suivi.
    • Affichez les chiffres clés au plus près du terrain, pas seulement dans un rapport.
    • Réexaminez la liste des indicateurs une fois par an : un bon tableau de bord évolue avec l’activité.

    Par Midane RAMDANI
    Source : Zebra Technologies, étude mondiale sur l’entrepôt (Warehousing Vision Study), menée auprès de plus de 1 700 décideurs et opérateurs d’entrepôt.

  • Robots mobiles autonomes (AMR) en entrepôt : réussir son déploiement et son ROI

    Robots mobiles autonomes (AMR) en entrepôt : réussir son déploiement et son ROI

    Dans bien des entrepôts, la scène est devenue banale : un robot glisse entre deux racks, dépose un bac au poste de préparation puis repart chercher le suivant, sans conducteur et sans bruit. Cette image, il y a dix ans réservée aux grands sites pilotes, illustre une réalité industrielle : les robots mobiles autonomes, ou AMR (Autonomous Mobile Robots), sont désormais l’un des visages les plus visibles de la robotisation d’entrepôt.

    Un AMR est un robot capable de se déplacer seul dans un environnement changeant, en cartographiant son espace et en contournant les obstacles, à la différence d’un AGV (véhicule à guidage automatique) qui suit un trajet fixe balisé. Il se coordonne avec le WMS pour transporter des charges, assister la préparation de commandes ou alimenter des postes de travail. Mais acheter des robots ne suffit pas à améliorer la gestion des flux logistiques : beaucoup de projets déçoivent. Comment passer d’une promesse technologique à un gain d’exploitation durable ? Nous verrons d’abord où en est le marché, puis les leviers réels du retour sur investissement, enfin les conditions humaines et de sécurité d’un déploiement réussi.

    Robots mobiles autonomes circulant dans l'allée d'un entrepôt logistique aux côtés d'un opérateur en gilet haute visibilité
    Des robots mobiles autonomes partagent désormais les allées avec les opérateurs.

    1. Un marché porté par la logistique

    La logistique, premier débouché de la robotique de service

    Les données de la Fédération internationale de la robotique (IFR) donnent la mesure du phénomène. Pour l’année 2024, l’IFR comptait environ 200 000 robots de service professionnels vendus (+9 %), dont 102 900 pour le transport et la logistique, en hausse de 14 %. Les chiffres publiés fin septembre 2026 pour l’année 2025 confirment l’accélération : près de 250 000 unités (+24 %), dont 117 500 robots de transport et de logistique (+21 %), soit 47 % des ventes.

    Autrement dit, près d’un robot de service professionnel sur deux vendus dans le monde déplace des marchandises. Le secteur est aussi très fragmenté : l’IFR recensait 333 fournisseurs de robots logistiques dans son rapport 2025, signe d’un marché encore en consolidation. Pour un responsable d’entrepôt, cela signifie un choix large, mais aussi un risque de dépendance à un éditeur ou à un constructeur qui pourrait disparaître ou être racheté.

    Pourquoi l’AMR séduit les exploitants

    Trois raisons expliquent cet engouement. D’abord la flexibilité : un AMR s’installe sans infrastructure lourde et se redéploie quand le plan de l’entrepôt change. Ensuite la montée en charge progressive : on peut démarrer avec quelques robots et en ajouter lors d’un pic d’activité, ce qui limite l’investissement initial. Enfin la tension sur la main-d’œuvre : les déplacements à pied représentent une part importante du temps d’un préparateur, et confier ces trajets à un robot libère du temps pour les tâches à valeur ajoutée, une logique que nous avons déjà abordée à propos du slotting et de l’organisation des zones de stockage.

    2. Les vrais leviers du retour sur investissement

    Le taux de remplissage : la variable décisive

    Beaucoup d’entreprises raisonnent en nombre de robots et en coût d’achat. Or, selon l’analyse publiée par Automation World en octobre 2025, à partir des propos du dirigeant de Paccurate lors du salon Pack Expo, la variable la plus déterminante d’un business case est le nombre de lignes de commande traitées par robot et par tournée. Une hausse de 10 à 15 % de ce volume pourrait générer une amélioration de 30 à 50 % du retour sur investissement global du système. Il s’agit d’un témoignage d’expert plutôt que d’une étude indépendante, mais l’ordre de grandeur rappelle une évidence : un robot qui circule à moitié vide coûte autant qu’un robot plein.

    Chef d'équipe consultant une tablette près d'un poste de préparation alimenté par un robot mobile autonome
    Le pilotage des flux et la qualité des données conditionnent le retour sur investissement des robots.

    Des données fiables avant les robots

    Le même article insiste sur la qualité des données dimensionnelles : poids, volumes et cotes des articles transmis par les fournisseurs sont souvent peu fiables, ce qui fausse le regroupement des commandes et le choix des cartons. Il cite le cas d’un distributeur qui n’avait pas actualisé sa gamme de cartons depuis vingt ans ; après la mise en place d’un système de contrôle de l’emballage et de règles par référence, il aurait obtenu un retour sur investissement des robots en trois mois et une amélioration de 11 % des lignes préparées par heure. Ces résultats proviennent d’un cas unique rapporté par un fournisseur : ils illustrent un potentiel, pas une promesse généralisable.

    La leçon est claire pour qui s’intéresse à l’optimisation des stocks et à la gestion des stocks : l’exactitude des fiches articles et des inventaires précède l’automatisation. Un WMS alimenté par des données erronées transmettra ses erreurs aux robots, plus vite et à plus grande échelle.

    Mesurer avec les bons indicateurs

    Pour piloter le déploiement, suivez un nombre limité d’indicateurs : lignes préparées par heure, distance parcourue par ligne, précision de préparation, exactitude des stocks et taux d’occupation de l’espace. Fixez-les avant le projet, afin de comparer l’avant et l’après sur une base honnête, et revoyez-les tous les mois pendant le premier semestre.

    3. Sécurité, équipes et conduite du changement

    Partager les allées en sécurité

    Faire cohabiter robots et piétons impose une analyse de risques sérieuse : zones de circulation clairement matérialisées, vitesses limitées près des postes, tests des arrêts d’urgence et formation de tous les intervenants, intérimaires compris. Les intégrateurs s’appuient généralement sur la norme ISO 3691-4 consacrée aux chariots industriels sans conducteur, à vérifier avec votre prestataire et votre service prévention. Notre article sur la sécurité en entrepôt à l’heure des robots, AGV et cobots détaille ces points.

    Embarquer les opérateurs

    Un robot mal accepté est un robot contourné. Associez vos préparateurs et vos caristes dès la phase de test : ils connaissent les goulets d’étranglement que les plans ne montrent pas. Expliquez que l’objectif est de supprimer les kilomètres inutiles, pas de remplacer les personnes, et prévoyez une montée en compétences vers la supervision, la maintenance de premier niveau et l’analyse de données. Le déploiement réussi est souvent celui où un chef d’équipe a pris le temps d’écouter avant de décider.

    Une feuille de route prudente

    Procédez par étapes : cartographie des flux et audit des données, pilote sur une zone limitée avec indicateurs, extension progressive, puis intégration complète au WMS. Négociez dès le départ la réversibilité (données, interfaces, maintenance) pour garder la main sur votre intelligence artificielle logistique et ne pas dépendre d’un seul fournisseur.

    Conclusion

    Les robots mobiles autonomes ne sont plus un pari de laboratoire : l’IFR montre que la logistique concentre près de la moitié des robots de service professionnels vendus. Mais la performance ne vient pas de la machine seule. Elle naît de la qualité des données, du taux de remplissage des tournées, de la sécurité et de l’adhésion des équipes. La prochaine étape sera sans doute l’orchestration : des flottes mixtes de robots de plusieurs marques, pilotées par des algorithmes qui arbitrent en temps réel entre priorités de commande, énergie et trafic. Les entrepôts qui auront préparé leurs données et leurs équipes seront ceux qui en tireront le plus.

    Références et sources

    • IFR, communiqué du 30 septembre 2026 (ventes 2025 : près de 250 000 robots de service professionnels, +24 % ; transport et logistique : 117 500 unités, +21 %, 47 %) : ifr.org
    • IFR, World Robotics 2025 – Service Robots, communiqué du 7 octobre 2025 (ventes 2024 : près de 200 000 unités, +9 % ; transport et logistique : 102 900 unités, +14 %) : ifr.org
    • IFR, Executive Summary World Robotics 2025 – Service Robots (333 fournisseurs de robots logistiques) : ifr.org
    • Automation World, « Critical Metrics to Maximize AMR ROI », 29 octobre 2025 (source secondaire, propos d’un fournisseur ; hausse de 10 à 15 % des lignes par robot pour 30 à 50 % de ROI en plus ; cas d’un distributeur : retour en trois mois, +11 % de lignes par heure) : automationworld.com

    Par Midane RAMDANI
  • Pénurie de main-d’œuvre logistique : les leviers qui marchent

    Pénurie de main-d’œuvre logistique : les leviers qui marchent

    176 200. C’est le nombre de projets de recrutement recensés dans le transport et la logistique en France lors de la dernière enquête Besoins en Main-d’Œuvre menée par France Travail. Un secteur qui emploie déjà 1,6 million de salariés, et qui a pourtant dû repartir à la chasse aux candidats sur ce volume de postes : cariste, préparateur de commandes, conducteur poids lourd, responsable d’exploitation, tous confondus.

    Mais le chiffre qui pèse vraiment sur le quotidien des responsables de site, c’est celui-ci : 40,5 % de ces recrutements ont été jugés difficiles avant même d’être lancés. Un poste sur deux ouvert dans un entrepôt ou chez un transporteur part donc avec un handicap de départ. Pour un directeur de plateforme logistique qui doit tenir ses cadences pour une enseigne de la grande distribution ou un chargeur e-commerce, la pénurie de main-d’œuvre logistique n’est plus un sujet RH abstrait traité à distance par un siège : c’est un risque opérationnel qui s’écrit chaque semaine dans le planning des équipes.

    Un responsable logistique accueille et forme un nouveau cariste sur le quai d'un entrepôt, illustrant le recrutement dans la logistique

    Pénurie de main-d’œuvre logistique : un secteur sous tension chronique

    Dans le détail, ce sont les métiers de la conduite qui concentrent le plus de tension : plus de 15 300 projets de recrutement de conducteurs poids lourd recensés par France Travail, auxquels s’ajoutent près de 9 200 postes de conducteurs de bus, 6 600 de conducteurs d’autocar et environ 4 500 postes de conducteurs-livreurs. Côté entrepôt, les métiers de magasinier, cariste et préparateur de commandes figurent eux aussi, année après année, parmi les listes de métiers en tension établies par les observatoires régionaux de l’emploi.

    Cette tension n’est pas propre à la France. Elle touche l’ensemble des pays industrialisés où la logistique s’est densifiée plus vite que les viviers de main-d’œuvre disponibles localement, en particulier autour des grandes zones urbaines où les entrepôts se sont multipliés pour répondre à la demande du e-commerce et de la grande distribution. Le paradoxe, c’est que ces tensions coexistent parfois avec des bassins d’emploi où le taux de chômage reste élevé : le problème n’est donc pas seulement un manque de candidats dans l’absolu, mais un défaut d’appariement entre les profils disponibles et les postes à pourvoir.

    Signe que la situation n’est pas figée : certains territoires voient leurs difficultés de recrutement reculer légèrement d’une année sur l’autre. L’enquête BMO menée en Normandie a par exemple montré un recul de cinq points de la part des projets jugés difficiles par rapport à l’année précédente. Mais ce mouvement reste fragile et localisé, et il ne doit pas masquer une réalité structurelle : sans action volontariste de la part des entreprises, la pénurie de main-d’œuvre logistique reste la norme plutôt que l’exception sur la majorité du territoire.

    Pourquoi recruter dans l’entrepôt est devenu si compliqué

    Premier facteur, souvent sous-estimé : l’image du métier. Cariste, manutentionnaire, préparateur de commandes, ces intitulés évoquent encore, pour une partie du public, des postes pénibles et peu valorisés, alors que les entrepôts modernes ont considérablement fait évoluer les équipements, l’ergonomie des postes et la technicité attendue. Cet écart entre la réalité du métier et sa perception freine des candidatures qui, sur le papier, pourraient parfaitement correspondre.

    Deuxième facteur : l’organisation du travail elle-même. Les horaires décalés, le travail de nuit, les équipes en 3×8 et les implantations souvent périurbaines, mal desservies par les transports en commun, excluent de fait une partie des candidats potentiels qui ne disposent pas d’un véhicule personnel. À cela s’ajoute une concurrence directe avec d’autres secteurs qui recrutent eux aussi massivement sur des profils proches, du BTP à la restauration en passant par le commerce de détail.

    Troisième facteur, plus insidieux : la saisonnalité. Les pics d’activité liés aux soldes, à la rentrée ou aux fêtes de fin d’année poussent de nombreux sites à recruter dans l’urgence, souvent via l’intérim, sur des délais très courts. Cette urgence dégrade mécaniquement la qualité du sourcing et de l’intégration : on embauche vite, on forme peu, et le turnover grimpe dès les premières semaines, ce qui alimente à son tour la pénurie ressentie sur le terrain.

    Les leviers concrets pour recruter malgré la tension

    La formation reste, de loin, le levier le plus solide. Les organismes de formation du secteur, comme ECF Pro, forment chaque année environ 110 000 professionnels du transport et de la logistique à travers un réseau de 97 instituts de formation professionnelle, et France Travail oriente chaque année près de 20 000 demandeurs d’emploi vers ces parcours, avec un taux d’insertion professionnelle supérieur à 98 %. Pour un responsable de site, nouer un partenariat direct avec un centre de formation local ou avec France Travail pour organiser des sessions CACES « sur-mesure » avant l’embauche change réellement la donne : on forme le candidat au poste réel de l’entrepôt, pas à un référentiel générique déconnecté du terrain.

    Session de formation CACES pour de nouveaux stagiaires dans un centre de formation logistique

    Deuxième levier : élargir volontairement le sourcing. Cela signifie accepter des profils en reconversion, sans expérience logistique directe mais avec un savoir-être solide, développer l’alternance, et travailler avec les agences d’intérim en amont des pics d’activité plutôt que dans l’urgence du dernier moment. Cela signifie aussi, tout simplement, soigner la rédaction des annonces : trop d’offres restent vagues sur les horaires réels, la rémunération ou les perspectives, ce qui dissuade des candidats qui auraient pu postuler s’ils avaient eu une vision claire du poste.

    Quelques réflexes concrets à mettre en place avant même d’ouvrir un poste :

    • Nouer un partenariat formation avec France Travail ou un centre agréé, plutôt que de le faire dans l’urgence une fois le poste vacant.
    • Rédiger des annonces précises sur les horaires, la rémunération et les perspectives d’évolution.
    • Anticiper les pics saisonniers avec les agences d’intérim plusieurs semaines à l’avance.
    • Ouvrir le recrutement à des profils en reconversion, formés en interne sur les savoir-faire techniques.

    Fidéliser : le vrai nerf de la guerre pour les responsables de site

    Recruter ne sert à rien si le candidat repart au bout de quelques semaines. Or c’est précisément ce qui se joue dans beaucoup d’entrepôts : un turnover concentré sur la période d’essai, qui oblige à recommencer tout le cycle de recrutement et de formation. La première réponse tient dans la qualité de l’intégration : un parcours d’accueil structuré, un parrainage par un collaborateur expérimenté, et une attention particulière portée à la passation de poste lorsque l’embauche se fait sur une équipe de nuit ou en 3×8, où l’isolement du nouvel arrivant est souvent plus fort.

    La deuxième réponse est managériale. Le management de proximité, lorsqu’il est exercé avec justesse, permet de détecter un désengagement avant qu’il ne se traduise par une démission. Un responsable d’exploitation présent sur le terrain, qui prend le temps d’échanger avec ses équipes plutôt que de piloter uniquement depuis son bureau à coups de tableaux de bord, repère beaucoup plus tôt les signaux faibles : fatigue accumulée, tensions avec un collègue, sentiment de ne pas être reconnu.

    Enfin, la fidélisation se construit dans la durée par des perspectives d’évolution visibles et crédibles : un cariste qui sait qu’il peut devenir chef d’équipe puis responsable d’exploitation s’investit différemment qu’un collaborateur qui ne voit aucune trajectoire possible. Les sites qui s’en sortent le mieux suivent désormais leur turnover et leur absentéisme comme de véritables indicateurs de pilotage, au même titre que la productivité ou le taux de service, plutôt que de les découvrir après coup dans un bilan social annuel.

    La pénurie de main-d’œuvre logistique n’est pas une fatalité conjoncturelle qui se résorbera d’elle-même : c’est devenu un paramètre structurel que les responsables de site doivent intégrer à leur pilotage, au même titre que la productivité ou la qualité. Les sites qui s’en sortent le mieux ont arrêté d’opposer recrutement et fidélisation pour traiter les deux comme un seul système : former en amont, intégrer avec soin, offrir des perspectives claires, et suivre ces efforts avec les mêmes indicateurs que le reste de l’exploitation.

    Par Midane RAMDANI
    Sources : France Travail, enquête Besoins en Main-d’Œuvre (BMO) ; ECF Pro, communiqué « Chaque année, ECF Pro forme 110 000 professionnels du transport et de la logistique » ; France Travail Normandie, communiqué de presse BMO.

  • Ouverture de site logistique : réussir le démarrage sans crise

    Ouverture de site logistique : réussir le démarrage sans crise

    Une ouverture de site logistique se voit d’abord dans les détails : rayonnages alignés au millimètre, peinture encore fraîche sur les quais de chargement, écrans du WMS qui affichent des zéros en attendant les premiers flux. Et pourtant, dans les bureaux de l’exploitation, une question revient en boucle chez les responsables de site : pourquoi tout semble si lent à démarrer, alors que tout semblait si prêt sur le papier ?

    Une ouverture de site logistique ne se gagne jamais le jour de l’inauguration. Elle se construit, ou se perd, dans les semaines qui suivent, quand il faut faire monter les cadences sans dégrader la qualité ni épuiser des équipes encore en apprentissage. Un cabinet de conseil industriel qui a accompagné plusieurs démarrages de sites agroalimentaires en France relève que les premières semaines d’exploitation d’un site neuf font souvent apparaître vingt à trente points de taux de rendement synthétique (TRS) à reconquérir sur les lignes principales, et jusqu’à six mois pour reconstruire un encadrement de proximité réellement solide. Ces chiffres ne disent pas que l’ouverture est condamnée à mal commencer. Ils disent qu’elle demande une méthode, pas seulement un planning de travaux.

    Entrepôt logistique flambant neuf avec des rayonnages vides et une équipe de responsables en visite le jour de l'ouverture du site
    Un nouveau site logistique le jour de son ouverture : les rayonnages sont prêts, la montée en charge, elle, commence à peine.

    Une ouverture de site logistique se prépare dès la conception

    Le réflexe le plus répandu consiste à traiter l’ouverture comme un projet immobilier : on livre le bâtiment, on installe les racks, on branche le WMS, puis on « bascule » l’exploitation. Cette logique séquentielle est précisément ce qui fait dérailler le démarrage. Les retours d’expérience de sites agroalimentaires greenfield montrent qu’un dialogue continu entre les équipes qui conçoivent le site et celles qui vont l’exploiter, dès les phases d’avant-projet, change radicalement la trajectoire des premiers mois. Sans ce dialogue, les écarts entre le site rêvé sur plan et le site réel, avec ses flux de personnes, ses pics de commandes et ses contraintes de maintenance, se révèlent brutalement le jour J.

    Concrètement, cela veut dire associer très tôt les équipes méthodes, maintenance, qualité, HSE et supply chain à la conception des flux, pas seulement les architectes et les intégrateurs. Cela veut dire aussi simuler les flux avant la mise en service, plutôt que de découvrir en vrai qu’un carrefour d’allées devient un bouchon aux heures de pointe. Et cela veut dire accepter des jalons réalistes pour les essais de validation du bâtiment et des équipements, plutôt que de compresser ces étapes pour tenir une date de communication. Un planning d’ouverture sans marge technique est un planning qui se venge toujours pendant la montée en cadence.

    Le vrai coût caché du démarrage, en grande distribution comme ailleurs

    L’ampleur de ces projets donne une idée du défi d’organisation que représente chaque ouverture. En France, les plateformes logistiques de grande distribution et d’e-commerce alimentaire continuent de grandir : un distributeur a par exemple livré près de Lyon un centre de plus de 160 000 m², mesurant 359 mètres de long pour 154 mètres de large, construit en vingt mois et ayant mobilisé jusqu’à 600 personnes sur site pendant six mois avant sa mise en service. Derrière ces chiffres impressionnants se cache une réalité simple : plus un site est grand et automatisé, plus le nombre de variables à synchroniser au démarrage explose, des accès poids lourds jusqu’au moindre paramétrage du logiciel de gestion d’entrepôt.

    Pour un site dédié à l’agroalimentaire, cette complexité se double d’une exigence que les plateformes généralistes n’ont pas : la sécurité sanitaire doit être opérationnelle dès le premier camion reçu, pas ajustée après coup. Un Plan de Maîtrise Sanitaire complet, des procédures de nettoyage validées, une chaîne du froid testée en conditions réelles et des autocontrôles déjà rodés ne sont pas des options qu’on affine après la mise en service : ce sont des conditions de démarrage. Un audit PMS mené trop tard, une fois les flux lancés, revient toujours plus cher qu’un plan de maîtrise construit avant l’ouverture, en temps comme en crédibilité auprès des clients et des services de contrôle.

    C’est également pendant cette période que se joue la qualité de service perçue par les clients de l’enseigne : un retard de livraison dans les premières semaines pèse souvent plus lourd dans la réputation d’un site que dix mois d’exploitation stabilisée ensuite. Diriger l’ouverture, c’est donc aussi savoir communiquer en amont, avec les enseignes et les transporteurs, sur une montée en charge progressive plutôt que sur une bascule à 100 % dès le premier jour.

    Equipe de pilotage en briefing près des quais lors du démarrage d'un nouveau site logistique
    Les premières semaines d’exploitation se gagnent dans ces rituels courts, pas dans les grands discours d’ouverture.

    Mobiliser les équipes : le vrai levier de la montée en cadence

    Un bâtiment neuf n’a jamais fait tourner un entrepôt : ce sont les équipes qui le font vivre, souvent recrutées en masse dans un délai serré, avec une proportion importante de nouveaux arrivants qui ne se connaissent pas encore et qui découvrent en même temps les lieux, les outils et les procédures. Le piège classique consiste à former « large et vite », en misant tout sur les premiers jours, puis à laisser chacun se débrouiller une fois les flux lancés. Les sites qui démarrent le mieux font l’inverse : ils stabilisent en priorité l’encadrement de proximité, chefs d’équipe et team leaders, avant de déployer la formation aux opérateurs, parce que ce sont eux qui transmettront ensuite les bons réflexes au quotidien, bien après la fin du programme d’intégration.

    Monter une task-force dédiée au démarrage, distincte de l’équipe qui pilotera le site en vitesse de croisière, est un autre levier qui fait souvent la différence. Cette cellule resserrée, associant exploitation, maintenance, qualité et RH, se réunit en rituels courts et quotidiens, parfois matin et soir les premières semaines, pour trancher vite les irritants qui remontent du terrain : un quai mal dimensionné, un poste de contrôle qualité trop éloigné de la ligne, une règle de sécurité mal comprise. Un irritant non traité en quarante-huit heures au démarrage devient très vite une mauvaise habitude installée pour des mois.

    Fiabiliser les premières semaines sans épuiser les équipes

    La tentation, une fois le site ouvert, est de pousser immédiatement les volumes annoncés dans le business plan. C’est souvent la pire décision possible. Une montée en charge progressive, par paliers négociés avec les enseignes ou les clients, laisse aux équipes le temps d’absorber les écarts entre la théorie des modes opératoires et la réalité des flux, sans empiler les heures supplémentaires dès la première quinzaine. C’est aussi dans cette période que la maintenance doit basculer d’un mode réactif, qui répare dans l’urgence, à un mode proactif, qui anticipe l’usure et les réglages fins des équipements neufs, souvent plus fragiles qu’on ne l’imagine dans leurs premières semaines d’utilisation intensive.

    Standardiser au plus vite les modes opératoires qui fonctionnent, et les digitaliser pour qu’ils soient accessibles à tous sans dépendre d’un seul formateur, réduit la variabilité qui mine la productivité des sites récents. Un tableau de bord resserré sur une poignée d’indicateurs vitaux, taux de service, taux d’erreur de préparation, respect des créneaux de chargement, suffit largement les premières semaines : chercher à tout mesurer dès le premier jour produit surtout de la confusion, pas du pilotage.

    Les pièges classiques qui transforment une ouverture en crise

    La plupart des démarrages difficiles partagent les mêmes causes, identifiables en amont pour qui veut bien les regarder en face :

    • un planning d’ouverture calé sur une date de communication plutôt que sur des jalons techniques réellement tenables ;
    • une rupture de dialogue entre l’équipe projet qui a conçu le site et l’équipe qui devra l’exploiter au quotidien ;
    • un recrutement massif sans tutorat structuré pour les nouveaux arrivants, ni plan de stabilisation de l’encadrement de proximité ;
    • un Plan de Maîtrise Sanitaire ou des procédures d’hygiène traités comme une formalité à boucler après la mise en service, plutôt que comme une condition de démarrage ;
    • l’absence d’une cellule de pilotage dédiée aux premières semaines, avec des rituels courts pour trancher vite les irritants de terrain.

    Aucun de ces points n’est spectaculaire pris isolément. Combinés, ils expliquent pourtant la plupart des ouvertures de site qui tournent à la crise silencieuse : pas d’accident, pas de scandale, mais des mois de sous-performance et une équipe épuisée avant même d’avoir trouvé son rythme.

    Ce qu’il faut retenir pour réussir une ouverture de site logistique

    Réussir une ouverture de site logistique, en grande distribution comme en agroalimentaire, ne tient pas à la qualité du bâtiment ni à la modernité des équipements, mais à la capacité de l’organisation à faire dialoguer, tôt et souvent, ceux qui conçoivent le site et ceux qui vont le faire vivre. La méthode qui fonctionne associe une préparation rigoureuse avant l’ouverture, une mobilisation prioritaire de l’encadrement de proximité, une montée en charge progressive et un pilotage resserré sur quelques indicateurs vitaux pendant les premières semaines.

    Quelques réflexes simples à garder sous la main avant de lancer son propre démarrage :

    • bâtir le planning d’ouverture avec des marges techniques, jamais calé uniquement sur une date de communication ;
    • stabiliser d’abord les chefs d’équipe, former les opérateurs ensuite ;
    • monter une cellule de pilotage dédiée aux premières semaines, avec des rituels courts et quotidiens ;
    • boucler le Plan de Maîtrise Sanitaire et les procédures d’hygiène avant le premier camion, pas après ;
    • négocier une montée en charge par paliers avec les clients plutôt qu’une bascule à 100 % dès le jour un.

    Par Midane RAMDANI
    Sources : KPMG France, « Montée en cadence industrielle : réussir son ramp-up » ; Bouygues Construction, communiqué sur la livraison d’un centre de distribution de 160 000 m² près de Lyon.

  • Slotting en entrepôt : ranger au bon endroit pour marcher moins

    Slotting en entrepôt : ranger au bon endroit pour marcher moins

    Un préparateur de commandes parcourt chaque jour des kilomètres pour attraper des cartons dont, souvent, la moitié des références ne se vendent presque jamais. Dans bien des entrepôts, l’emplacement d’un produit a été décidé le jour de son arrivée, puis plus jamais remis en question. Le résultat est discret mais coûteux : des allers-retours inutiles, des fatigues évitables et des délais qui s’allongent sans que personne ne sache vraiment pourquoi.

    Le slotting (ou implantation des références) désigne l’art de choisir où ranger chaque article, dans quel type d’emplacement et à quelle hauteur, en fonction de sa rotation, de son poids, de son volume et des produits avec lesquels il est commandé. Il se distingue de la simple gestion des stocks, qui répond à la question « combien ? », alors que le slotting répond à « où ? ». Piloté par un WMS ou, à défaut, par une analyse des historiques de commandes, il agit directement sur la gestion des flux logistiques à l’intérieur du bâtiment.

    La question qui se pose alors est la suivante : comment une meilleure implantation des références peut-elle réduire les déplacements et améliorer la productivité de la préparation de commandes, sans investissement lourd en automatisation ? Nous verrons d’abord pourquoi le déplacement pèse si lourd dans le coût du picking, puis les principales règles de slotting, avant d’aborder la mise en œuvre concrète et ses limites.

    Préparateur de commandes circulant dans une allée d'entrepôt où les références les plus demandées sont stockées à hauteur de main près de la zone d'expédition
    Dans une allée bien organisée, les références les plus demandées se trouvent à portée de main, près de la zone d’expédition.

    Pourquoi le déplacement est le premier poste de gaspillage du picking

    Un coût majeur dans l’entrepôt

    La littérature académique est constante sur ce point : la préparation de commandes est l’activité la plus consommatrice de main-d’œuvre et la plus coûteuse d’un entrepôt. Une étude présentée à la Winter Simulation Conference de 2017 (Elbert et Müller, Technische Universität Darmstadt) rappelle, en s’appuyant sur Bartholdi et Hackman, qu’elle représente entre 50 % et 75 % des coûts d’exploitation d’un entrepôt. Un article plus ancien (Dukic et Oluic, 2007) retient pour sa part environ 55 % des coûts. Les ordres de grandeur convergent, même si les périmètres varient selon le type de site.

    Il faut donc lire ces chiffres comme des repères et non comme des vérités applicables à votre site : un entrepôt très automatisé ou à forte valeur ajoutée par colis n’aura pas la même structure de coûts qu’une plateforme alimentaire en picking manuel. Mais le message est clair pour un responsable d’exploitation : toute minute gagnée sur la préparation a un effet démultiplié sur le budget.

    La moitié du temps passée à marcher

    Ces mêmes travaux indiquent qu’environ 50 % du temps de préparation est consacré au déplacement du préparateur entre les emplacements, un temps qui ne crée aucune valeur pour le client. Autrement dit, dans un système « picker vers produit », un préparateur passe autant de temps à marcher qu’à prélever. Précision importante : ces données datent de plusieurs années et reposent en partie sur des sources secondaires ; elles décrivent des entrepôts conventionnels en picking manuel, et pas des sites équipés de robots de transport ou de goods-to-person.

    Cette réalité a une conséquence sociale que le terrain connaît bien. L’INRS, dans son guide de prévention du métier de préparateur de commandes (ED 6039), mentionne par exemple une distance de l’ordre de 50 mètres de marche par palette préparée, et recommande d’organiser les emplacements pour raccourcir les parcours. Moins de kilomètres, c’est aussi moins de fatigue, moins de manutention en position contraignante et, à terme, moins d’accidents du travail.

    Les règles de base du slotting : rotation, poids, affinités

    La classification ABC, point de départ de toute réimplantation

    La méthode la plus répandue consiste à classer les références selon leur fréquence de prélèvement : les références de classe A (une petite part du catalogue, mais la majorité des lignes de commande) sont rapprochées de la zone d’expédition ou du point de départ des tournées de picking ; les classes B et C sont reléguées plus loin ou plus haut. L’intérêt est immédiat : on raccourcit la distance moyenne parcourue pour chaque ligne préparée.

    Cette logique doit toutefois tenir compte de la hauteur. Un article de classe A rangé au niveau du sol ou au-dessus de la tête oblige à des postures pénibles ; on privilégie donc la « zone d’or », entre la hauteur des genoux et celle des épaules, pour les références les plus sollicitées. Les produits lourds trouvent leur place à hauteur de ceinture, les plus légers aux niveaux extrêmes. Le slotting devient ainsi un outil d’ergonomie autant que de productivité.

    Le poids et les affinités de commandes

    Au-delà de la rotation, deux critères affinent l’implantation. Le premier est le poids : l’étude de Darmstadt déjà citée a simulé l’effet de classes de poids sur les temps de déplacement et conclut à des gains modestes, de l’ordre de 2 à 6 % selon les politiques de stockage et de parcours, avec des pointes autour de 10 % dans les cas les plus favorables (articles lourds). Ce n’est pas spectaculaire, mais ces résultats viennent de simulations et non d’un site réel ; ils rappellent que le poids est un critère complémentaire, pas le levier principal.

    Le second critère, plus prometteur, est l’affinité : ranger côte à côte les articles souvent commandés ensemble. Un projet de fin d’études du MIT Center for Transportation and Logistics (Kunduru et Rastogi, 2025), mené avec le groupe Newell Brands sur la zone de picking de colis d’une activité d’articles pour bébés, estime qu’un modèle combinant poids, fréquence de prélèvement et fréquence de commande conjointe réduirait de 24 % la distance parcourue. Il s’agit d’une estimation issue d’un modèle appliqué à un cas précis, donc à manier avec prudence, mais elle illustre l’intérêt d’exploiter les données de commandes plutôt que la seule rotation.

    Deux chefs d'équipe analysant un plan d'entrepôt sur tablette pour réorganiser l'implantation des références en rayonnage
    Réimplanter ses références s’appuie sur les données de commandes, mais aussi sur le regard des équipes de terrain.

    Mettre en œuvre un projet de slotting sans paralyser l’exploitation

    Partir des données, puis valider avec le terrain

    Un projet de réimplantation commence par l’extraction de six à douze mois de lignes de commande depuis le WMS ou l’ERP : fréquence de prélèvement par référence, volumes, poids, co-occurrences. Ces données alimentent une première proposition d’implantation, souvent réalisée avec un simple tableur pour un site de taille moyenne, ou avec le module d’optimisation du WMS lorsqu’il existe. À ce stade, l’optimisation des stocks et celle des emplacements se rejoignent : on repère aussi les références dormantes qui occupent des emplacements de choix.

    Vient ensuite l’étape que les outils ne remplacent pas : la validation par les équipes. Les préparateurs et les chefs d’équipe connaissent les contraintes que les données ignorent : une allée trop étroite pour deux chariots, un produit fragile qui supporte mal certains niveaux, une zone mal éclairée. Associer ces équipes à la décision réduit la résistance au changement et fait émerger des améliorations que le modèle n’aurait pas vues.

    Déménager par vagues et mesurer

    Réimplanter l’ensemble d’un entrepôt en une nuit est rarement raisonnable. La bonne pratique consiste à procéder par zones ou par vagues, en commençant par les références de classe A, qui concentrent l’essentiel du gain, et en profitant des creux d’activité. Chaque vague s’accompagne d’une mise à jour rigoureuse du WMS et d’un marquage clair des emplacements, faute de quoi la productivité chute et les erreurs de prélèvement augmentent.

    Pour juger du résultat, mieux vaut un petit nombre d’indicateurs : lignes préparées par heure et par opérateur, distance moyenne parcourue par commande lorsque le WMS la mesure, taux d’erreur de prélèvement. Comparez les mêmes semaines d’activité avant et après, car la saisonnalité peut fausser la lecture. Et prévoyez de refaire l’exercice régulièrement : un assortiment évolue, et une implantation optimale en janvier peut devenir obsolète avant l’été.

    Les limites et les pièges à éviter

    Le slotting n’est pas une baguette magique. Son efficacité dépend de la stabilité de l’assortiment : dans un entrepôt où les références changent chaque semaine, le coût de réimplantation peut dépasser le gain. Il se heurte aussi à des contraintes réglementaires et de sécurité, notamment en agroalimentaire (séparation des allergènes, températures dirigées, gestion des DLC) ou pour les produits dangereux, qui limitent les regroupements possibles.

    Autre piège : concentrer toutes les références les plus demandées dans une même allée. On gagne en distance, mais on crée des embouteillages de préparateurs et des risques de collision. Le slotting doit donc se penser avec les flux de circulation, les sens uniques et la répartition des opérateurs. Enfin, il reste un levier d’optimisation parmi d’autres : regroupement de commandes (batching), choix du mode de parcours, picking vocal ou assisté par écran. Les travaux de Dukic et Oluic estiment que l’on peut combiner ces méthodes pour réduire fortement les distances, jusqu’à 80 % dans leurs simulations, un chiffre théorique à relativiser sur un site réel.

    Conclusion : de l’implantation statique à l’entrepôt qui se réorganise seul

    Le slotting rappelle une vérité simple : avant d’investir dans la robotisation d’entrepôt ou dans l’intelligence artificielle logistique, il est souvent plus rentable de regarder où sont rangés les produits. Réduire la part de temps passée à marcher, protéger la santé des opérateurs et fiabiliser le prélèvement sont des gains accessibles avec des données que la plupart des sites possèdent déjà.

    L’ouverture est technologique : les WMS les plus récents proposent un slotting dynamique, qui recalcule régulièrement les emplacements à partir des commandes réelles, voire des prévisions de ventes. Reste à ne pas oublier que ces algorithmes ne valent que par la qualité des données et par l’adhésion des équipes. Votre entrepôt est-il encore organisé comme il y a trois ans ? C’est la première question à se poser.

    Références et sources

    Par Midane RAMDANI
  • WMS entrepôt : comment choisir le bon logiciel ?

    WMS entrepôt : comment choisir le bon logiciel ?

    Sur le quai de réception, un scanner affiche une référence introuvable dans le système : le cariste attend, la ligne de préparation ralentit, et personne ne sait si le problème vient du stock réel ou du WMS entrepôt censé le piloter. Ce genre d’incident, en apparence anodin, révèle souvent la vraie question que beaucoup de sites logistiques n’ont jamais tranchée sérieusement : leur outil de pilotage d’entrepôt est-il encore adapté à ce qu’ils sont devenus ?

    Le marché mondial des logiciels WMS est justement en train de changer de visage. Selon les projections de Fortune Business Insights, il devrait passer d’environ 4,38 milliards de dollars à plus de 10,6 milliards de dollars d’ici 2034, porté par un taux de croissance annuel proche de 11,7 %. Derrière ces chiffres, une réalité très concrète pour les responsables de site : l’offre explose, les promesses marketing aussi, et choisir le mauvais outil coûte souvent plus cher que de ne pas en changer du tout.

    Opérateur logistique consultant un logiciel WMS sur un terminal mobile dans un entrepôt, rayonnages de palettes en arrière-plan

    Pourquoi le choix d’un WMS entrepôt est devenu stratégique

    Longtemps, le WMS a été vu comme un simple logiciel d’enregistrement : il notait ce qui entrait, ce qui sortait, et à quel emplacement se trouvait chaque référence. Ce temps est révolu. Selon une analyse du cabinet ARC Advisory Group relayée par Logistics Viewpoints, le WMS devient une véritable couche de coordination qui orchestre en temps réel les flux entre les opérateurs humains, les systèmes d’automatisation et les autres briques numériques du site : gestion des transports, gestion de la main-d’œuvre, gestion des commandes.

    Cette évolution change la donne pour un directeur de plateforme logistique ou un responsable d’exploitation : le WMS n’est plus un outil qu’on choisit une fois pour dix ans et qu’on oublie ensuite. C’est une pièce centrale de l’architecture numérique du site, qui doit absorber l’arrivée de robots mobiles autonomes, l’ouverture de nouveaux canaux de vente, ou encore les exigences de traçabilité imposées par certains clients ou certaines réglementations sectorielles.

    Le risque, pour les sites qui n’anticipent pas ce changement de nature, est de se retrouver avec un outil sous-dimensionné dès la deuxième ou troisième année d’exploitation. Un cas fréquent sur le terrain : un WMS choisi pour son prix d’entrée, qui tient la route sur le picking classique mais s’effondre dès qu’il faut gérer du cross-docking, des flux e-commerce ou une automatisation partielle du stockage. Le résultat n’est pas un simple inconfort : ce sont des ruptures de charge, des équipes qui contournent le système avec des fichiers Excel parallèles, et une perte de fiabilité sur les données censées piloter l’activité.

    Les critères techniques qui doivent vraiment peser dans la balance

    Face à la multiplication des offres – Infolog, Generix, Reflex et bien d’autres solutions généralistes ou spécialisées se partagent le marché français – le risque est de comparer les éditeurs sur des listes de fonctionnalités presque toutes similaires sur le papier. La différence se joue ailleurs. L’architecture technique du logiciel est le premier point à vérifier : un WMS en mode SaaS, modulaire et doté d’API ouvertes, s’adapte beaucoup plus facilement à l’ajout d’un nouvel entrepôt, d’un nouveau canal de vente ou d’un nouveau prestataire transport qu’une solution figée installée en interne.

    Le deuxième critère, trop souvent sous-estimé lors des appels d’offres, est la capacité d’intégration avec l’automatisation physique du site : convoyeurs, systèmes de stockage automatisés, robots mobiles autonomes (AMR). Un WMS qui ne sait dialoguer qu’avec le matériel d’un seul fournisseur enferme le site dans un choix technologique pour de longues années. À l’inverse, un outil pensé pour l’interopérabilité permet de faire évoluer l’automatisation du site par étapes, sans tout reconstruire à chaque fois.

    Enfin, il faut questionner la feuille de route de l’éditeur, pas seulement son produit actuel. Un WMS qui répond parfaitement au cahier des charges d’aujourd’hui mais dont l’éditeur n’investit plus dans l’innovation prend le risque de devenir obsolète en quelques années. Demander à voir la roadmap produit, les derniers déploiements clients comparables en taille et en secteur, et les investissements en recherche et développement, fait gagner un temps précieux avant de s’engager sur un contrat de plusieurs années.

    L’intelligence artificielle dans le WMS : au-delà de l’argument commercial

    Impossible aujourd’hui d’assister à une démonstration commerciale sans entendre parler d’intelligence artificielle intégrée au WMS. Le terme est parfois galvaudé, mais les usages réels, documentés par ARC Advisory Group, sont bien identifiables : analyse prédictive de la demande pour ajuster les niveaux de stock, slotting dynamique qui réorganise automatiquement l’emplacement des références selon leur rotation réelle, agents d’aide à la décision capables de simuler différents scénarios d’organisation, et chatbots qui simplifient l’accès des équipes aux données du système.

    Responsable logistique observant un tableau de pilotage de données WMS sur un grand écran en salle de contrôle

    Pour un responsable d’exploitation, l’enjeu n’est pas de céder à l’effet de mode, mais de distinguer ce qui relève d’un vrai gain opérationnel de ce qui reste un argument marketing. Le slotting dynamique, par exemple, a un impact direct et mesurable sur la productivité du picking : il réduit les distances parcourues en replaçant automatiquement les références à forte rotation près des zones de préparation. L’analyse prédictive, elle, ne vaut que si les données d’historique de ventes et de stock sont fiables – un WMS alimenté par des données de mauvaise qualité ne fera jamais de bonnes prédictions, quelle que soit la sophistication de son algorithme.

    La bonne question à poser à un éditeur n’est donc pas « avez-vous de l’IA ? », mais « sur quelles données s’appuie votre IA, et quel gain concret avez-vous mesuré chez un client comparable au mien ? ». Cette exigence de preuve, plus que la technologie elle-même, permet de trier rapidement les offres qui tiennent leurs promesses de celles qui se contentent d’habiller un logiciel classique d’un vocabulaire à la mode.

    La méthode pour réussir le choix et le déploiement d’un WMS

    Le meilleur logiciel du marché, mal choisi pour le site qui l’adopte ou mal déployé, devient un échec coûteux. La réussite d’un projet WMS tient autant à la méthode qu’à la technologie. Avant même de consulter les éditeurs, il est indispensable de formaliser un cahier des charges construit avec les équipes terrain – réception, préparation, expédition, transport – et pas uniquement avec la direction des systèmes d’information. Ce sont les opérateurs qui connaîtront en premier les irritants du nouvel outil, et leur implication en amont facilite considérablement l’adhésion au moment du déploiement.

    Quelques repères pratiques, issus des retours d’expérience les plus fréquents sur ce type de projet :

    • Cartographier précisément les flux actuels avant de chercher à les reproduire ou à les améliorer dans le nouveau système, pour ne pas figer de mauvaises pratiques.
    • Exiger un pilote sur un périmètre réduit (une zone, une famille de produits) avant une bascule générale, afin d’identifier les écarts entre la théorie du logiciel et la réalité du terrain.
    • Prévoir un volet formation dimensionné pour les équipes de nuit et les intérimaires, souvent oubliés alors qu’ils représentent une part importante de l’activité.
    • Nommer un référent WMS interne, identifié par toutes les équipes, qui fait le lien entre le terrain et l’éditeur après la mise en production.

    Cette dernière étape est souvent la plus négligée : une fois le logiciel en production, l’accompagnement ne doit pas s’arrêter là. Les premières semaines d’utilisation réelle font toujours apparaître des écarts entre le paramétrage initial et les besoins du terrain. Un site qui prévoit du temps et des ressources pour ajuster le système dans les trois à six mois suivant le déploiement s’évite des mois de frustration et de contournements informels.

    Conclusion : un choix de management autant que de technologie

    Choisir un WMS entrepôt n’est plus un arbitrage purement budgétaire ou technique : c’est une décision qui engage la capacité du site à absorber la croissance, l’automatisation et les exigences de traçabilité des prochaines années. Les sites qui s’en sortent le mieux sont ceux qui posent les bonnes questions avant de signer – sur l’architecture, sur l’intégration, sur la preuve des gains promis par l’IA – et qui traitent le déploiement comme un projet de management autant que comme un projet informatique. Trois repères pour avancer sereinement : impliquer le terrain dès le cahier des charges, exiger un pilote avant la bascule générale, et budgétiser un accompagnement post-déploiement plutôt que de considérer le projet terminé le jour de la mise en production.

    Par Midane RAMDANI

    Sources : Fortune Business Insights, « Warehouse Management System (WMS) Market » ; ARC Advisory Group, cité par Logistics Viewpoints, « The Digital Backbone of the Warehouse: Trends Shaping the 2026 WMS Market ».

  • Cross-docking : livrer sans stocker, la méthode qui libère vos quais

    Cross-docking : livrer sans stocker, la méthode qui libère vos quais

    Un camion arrive, ses palettes sont triées par destination, puis rechargées dans un autre véhicule qui repart dans la foulée : aucune étagère n’a été sollicitée, aucun inventaire n’a été créé. Cette mécanique, c’est le cross-docking, ou « transbordement » en français. Dans un contexte où le coût de l’entreposage a augmenté de 8,2 % en 2023 puis de 2,8 % en 2024 selon une source secondaire que nous citons plus bas, la tentation de réduire le temps passé par la marchandise dans les murs est forte.

    Concrètement, le cross-docking désigne une organisation où la marchandise est déchargée, regroupée par destination puis rechargée sans stockage de longue durée ; on fixe habituellement la limite à environ 24 heures de séjour temporaire. Il se distingue de l’entrepôt classique, qui joue le rôle de réservoir, et de la simple messagerie, qui en est la déclinaison statistique française. Mais ce qui paraît simple sur un schéma est exigeant sur le terrain : à quelles conditions le cross-docking réduit-il vraiment les coûts de la gestion des flux logistiques, et comment l’organiser sans dégrader le service ?

    Nous verrons d’abord les mécanismes et les deux grandes formes de cross-docking, puis les gains attendus et ce que les études mesurent réellement, avant d’examiner les prérequis opérationnels et numériques (WMS, rendez-vous de quai) qui font la différence.

    Plateforme de cross-docking avec des camions à quai et des opérateurs transférant des palettes d'un camion entrant vers un camion sortant
    Sur une plateforme de cross-docking, les palettes passent d’un camion à l’autre sans jamais être stockées.

    Comprendre le cross-docking : un quai qui remplace l’entrepôt

    Le principe : supprimer l’étape de stockage

    Dans un schéma traditionnel, la marchandise est réceptionnée, rangée, stockée, puis prélevée lors de la préparation de commande. Chaque étape mobilise des opérateurs, des chariots et de l’espace. Le cross-docking raccourcit ce circuit : le produit reste sur le quai le temps d’être trié, puis part vers sa destination. L’enjeu n’est donc pas de « mieux ranger » mais de faire disparaître une partie des opérations de rangement et de prélèvement.

    Cette logique séduit la grande distribution, les plateformes de messagerie et les e-commerçants qui réassortissent des magasins ou des points relais à rythme rapide. Elle suppose en revanche des flux réguliers et prévisibles : un cross-docking alimenté par des arrivages aléatoires finit par stocker malgré lui, et perd sa raison d’être.

    Pré-distribué ou post-distribué : où se fait le tri ?

    On distingue deux formes selon le moment où l’affectation au camion sortant est décidée. En cross-docking pré-distribué, le fournisseur prépare déjà ses lots par destination : la plateforme n’a plus qu’à regrouper. En post-distribué, c’est la plateforme qui répartit la marchandise sur le quai selon la demande du moment, ce qui lui confère plus de souplesse mais déplace le travail de tri chez elle. Beaucoup d’organisations combinent les deux selon les références, sans que cela constitue un troisième mécanisme.

    Le choix a des conséquences concrètes sur les effectifs, la surface de quai et le système d’information. Le pré-distribué exige une discipline forte côté fournisseur ; le post-distribué demande un pilotage fin des flux et des zones de tri sur la plateforme.

    Gains attendus et ce que disent réellement les études

    Moins de manutention, moins de stock immobilisé

    Les bénéfices annoncés sont connus : réduction des opérations de manutention, baisse de l’optimisation des stocks immobilisés dans les entrepôts, délais raccourcis. À titre d’illustration historique, une enseigne américaine de distribution alimentaire, Minyard Food Stores, tablait en 1997 sur au moins 10 % de main-d’œuvre en moins et sur 10 à 15 % de stock en moins dans son entrepôt au bout d’un an. Il s’agissait de projections de l’entreprise, rapportées par la presse professionnelle de l’époque : elles montrent l’ambition, pas un résultat mesuré.

    Le même article rappelle que le « vrai » cross-docking reste rare : chez un autre distributeur, des palettes pouvaient attendre de 12 à 72 heures leur premier camion sortant. Autrement dit, la frontière avec le stockage court est poreuse, et c’est la discipline opérationnelle qui la maintient.

    Une étude de cas française qui nuance l’enthousiasme

    Une étude académique plus solide, publiée en 2019 dans l’International Journal of Retail & Distribution Management, a comparé par un modèle de coûts l’entreposage traditionnel et plusieurs configurations de cross-docking pour un fabricant de biens de grande consommation et un grand distributeur français. Le résultat est instructif : le cross-docking avec tri chez le fournisseur coûtait environ 5,3 % de plus que la situation de départ, le cross-docking avec tri chez le distributeur coûtait environ 1 % de moins, et la combinaison de cross-docking et d’entreposage classique atteignait 6,4 % de moins, la meilleure option.

    La leçon pour un responsable de site est claire : le cross-docking n’est pas une religion. Le meilleur schéma est souvent hybride, réservant le transbordement aux références à forte rotation et conservant le stockage pour le reste. L’auteur précise d’ailleurs lui-même que ces résultats, issus d’un cas unique, ne se généralisent pas mécaniquement.

    Chef d'équipe avec une tablette de gestion des rendez-vous de quai devant des palettes triées par destination
    La synchronisation des arrivées et des départs repose sur une bonne gestion des rendez-vous de quai.

    Les conditions de réussite : synchronisation, volume et outils

    Synchroniser entrants et sortants

    Le talon d’Achille du cross-docking, c’est la synchronisation. Si le camion sortant part à moitié vide faute d’apports arrivés à temps, le bénéfice fond. Chaque rupture de charge, c’est-à-dire chaque manipulation supplémentaire, doit être compensée par un gain d’efficience ailleurs, sans quoi le dispositif coûte plus qu’il ne rapporte. Les flux faibles, irréguliers ou trop dispersés en sont les premières victimes.

    Le remplissage des véhicules est un levier majeur. Selon Eurostat, environ 20 % des kilomètres parcourus par les poids lourds dans l’Union européenne en 2020 l’étaient à vide, avec 24 % en transport national et 13 % en transport international. Une source secondaire évoque pour 2024 des taux de 21,6 % au global, 25,8 % en national et 12,6 % en international, chiffres à vérifier à la source. Dans les deux cas, une plateforme qui regroupe les flux améliore mécaniquement les taux de chargement et réduit l’empreinte carbone de la supply chain.

    Le WMS et les rendez-vous de quai, colonne vertébrale du dispositif

    Un WMS adapté sait suivre des unités de manutention sans créer de ligne de stock, affecter les palettes aux quais sortants et exploiter les avis d’expédition anticipés (ASN) envoyés par les fournisseurs. Couplé à une gestion des rendez-vous de quai, il permet de lisser les arrivées, d’éviter les engorgements et de préparer les affectations avant même l’ouverture des portes. C’est un chantier d’intelligence artificielle logistique raisonnable : prédire les retards et réaffecter les quais en temps réel.

    Sur le terrain, un exemple parle à beaucoup de chefs d’équipe : un camion de produits frais arrive avec quarante minutes d’avance, mais le quai prévu est occupé. Sans visibilité sur l’ensemble des rendez-vous, l’équipe improvise et la marchandise attend. Avec un planning de quai partagé, le même camion est redirigé en trois minutes. Les gains se jouent dans ces détails, bien plus que dans les grands schémas.

    Mettre en place le cross-docking sans se tromper

    Tester sur un périmètre limité

    Plutôt que de transformer tout le site, mieux vaut sélectionner quelques flux : des références stables, des destinations regroupables, des fournisseurs fiables. Mesurez le temps de séjour réel sur le quai, le taux de remplissage des camions sortants, les heures de manutention par palette et le nombre de manipulations. Ces indicateurs, utilisés dans un tableau de bord d’entrepôt, disent rapidement si le schéma tient.

    Préparer les équipes et la sécurité

    Le cross-docking accélère le rythme et densifie la circulation sur les quais : engins, piétons, camions manœuvrent sur un espace réduit. La formation des équipes, le marquage au sol et les règles de priorité sont aussi importants que le logiciel. Associez les opérateurs à la conception des zones de tri : ce sont eux qui détectent les goulots avant les tableaux de bord.

    Conclusion : un levier ciblé plutôt qu’une solution universelle

    Le cross-docking réduit la manutention et le stockage lorsque les flux sont réguliers, les arrivages synchronisés et l’information fiable ; dans le cas contraire, il ajoute des manipulations sans contrepartie. Les travaux disponibles, dont l’étude française de 2019, plaident pour des schémas hybrides, appliqués aux bonnes références, plutôt que pour une généralisation.

    À l’horizon, la digitalisation des quais, la prévision des arrivées par l’IA et la hausse du coût de l’immobilier logistique devraient pousser davantage de sites à reconsidérer la place du stockage dans leur chaîne. La vraie question n’est peut-être plus « faut-il stocker ? », mais « combien de temps la marchandise doit-elle réellement rester chez nous ? ».

    Références et sources

    • Benrqya, Y. (2019), « Costs and benefits of using cross-docking in the retail supply chain: A case study of an FMCG company », International Journal of Retail & Distribution Management, vol. 47, n° 4, pp. 412-432 (variations de coût de +5,3 %, -1 % et -6,4 %) : emerald.com
    • Eurostat (2021), « A fifth of road freight kilometres by empty vehicles », données 2020 (20 %, 24 % national, 13 % international) : ec.europa.eu/eurostat
    • La Fabrique du Net, « Cross-docking : définition, formes, et ce qui décide de sa rentabilité » (source secondaire : seuil de 24 h, hausse des prix d’entreposage de +8,2 % en 2023 et +2,8 % en 2024, vide routier 2024 de 21,6 % / 25,8 % / 12,6 %, non attribués dans le texte, à vérifier) : lafabriquedunet.fr
    • Amato-McCoy, D. (18 août 1997), « Working the docks », Supermarket News (projections de Minyard Food Stores ; délais de 12 à 72 h chez Fleming ; source ancienne) : supermarketnews.com

    Par Midane RAMDANI

  • Gestion de stock entrepôt : la méthode anti-rupture

    Gestion de stock entrepôt : la méthode anti-rupture

    Dans huit entrepôts sur dix, une rupture de stock ou une erreur d’inventaire suffit à ralentir toute la chaîne de préparation de commandes. C’est l’un des constats de l’étude Zebra Technologies sur la vision des entrepôts : 80 % des opérateurs et 75 % des décideurs logistiques estiment que ces incidents pèsent directement sur la productivité. Pourtant, la gestion de stock en entrepôt reste trop souvent reléguée au rang de tâche administrative, loin derrière les sujets de transport, de sécurité ou de recrutement qui occupent les comités de direction.

    Le problème n’est pourtant pas l’absence d’outils. La plupart des sites disposent d’un WMS, d’un ERP, parfois même de douchettes RFID. Le vrai problème, c’est l’écart entre ce que le système affiche et ce qui se trouve réellement sur l’étagère. Un écart de quelques références qui paraît anodin un lundi matin peut, trois semaines plus tard, se traduire par une rupture chez un client, une commande erronée ou un inventaire annuel qui tourne au cauchemar. Voici pourquoi la fiabilité du stock mérite d’être traitée comme un sujet de management à part entière, et comment la faire progresser sans attendre le prochain audit.

    Opérateur logistique vérifiant un stock de palettes avec un scanner dans un entrepôt

    Gestion de stock en entrepôt : un angle mort de la performance

    Le stock est à la croisée de trois réalités qui ne parlent pas toujours le même langage : la promesse commerciale faite au client, le coût financier de l’immobilisation, et la réalité physique du quai et des racks. Quand ces trois dimensions se désynchronisent, personne ne s’en rend compte tout de suite. Le commercial continue de vendre des références qui n’existent plus en quantité suffisante, le contrôleur de gestion découvre un surstock dormant six mois après la commande, et l’équipe d’exploitation navigue à vue entre des quantités théoriques et des quantités réelles qui ne coïncident jamais tout à fait.

    Cette désynchronisation a un coût que peu de sites mesurent correctement, parce qu’il se cache dans plusieurs lignes budgétaires à la fois : heures supplémentaires pour retrouver une référence introuvable, transport express pour compenser une rupture, dépréciation de produits périmés en zone agroalimentaire, ou encore perte de confiance d’un client qui annule une commande récurrente après deux ou trois incidents. Pris isolément, chacun de ces épisodes semble mineur. Additionnés sur une année, ils représentent souvent plusieurs points de marge envolés en silence.

    C’est précisément ce qui rend le sujet difficile à porter en comité de direction : la gestion de stock n’a pas de ligne budgétaire unique et visible. Elle traverse les achats, l’exploitation, le commerce et la finance, sans qu’aucun service ne s’en sente pleinement responsable. Résultat : elle est traitée en réaction, au moment de l’inventaire annuel ou d’une rupture visible, plutôt qu’en prévention au quotidien.

    Pourquoi les erreurs de stock empoisonnent la qualité d’exploitation

    Sur le terrain, les écarts de stock naissent rarement d’une seule cause. Ils s’accumulent à partir de petites failles répétées : une double saisie lors d’une réception un jour de forte activité, un adressage approximatif qui place une palette dans un emplacement qui n’est pas le sien, un retour client réintégré sans contrôle qualité, ou une rotation ABC qui n’est plus respectée parce que l’équipe a réorganisé les allées pour gagner du temps sans mettre à jour le système. Chacune de ces micro-défaillances est compréhensible isolément. C’est leur accumulation silencieuse qui finit par créer un stock théorique de plus en plus éloigné du stock réel.

    Les conséquences, elles, ne restent jamais confinées à l’entrepôt. Une rupture détectée trop tard se traduit par une commande non honorée, un client qui se tourne vers un concurrent, ou une pénalité contractuelle chez les enseignes de la grande distribution. À l’inverse, un surstock invisible immobilise de la trésorerie et, en agroalimentaire, finit en perte sèche à la date limite de consommation. Entre ces deux extrêmes, l’erreur la plus fréquente reste la commande mal honorée : la bonne référence, mais la mauvaise quantité, ou l’inverse, parce que l’opérateur de picking a fait confiance à un système qui ne reflétait plus la réalité du rack.

    Il existe aussi un effet moins souvent évoqué : l’usure des équipes. Chercher une référence qui devrait être là et qui n’y est pas, recompter une zone trois fois dans la même journée, gérer les réclamations d’un client mécontent d’une erreur de livraison : tout cela génère une fatigue et une perte de confiance dans les outils qui, à leur tour, poussent les opérateurs à contourner les procédures pour aller plus vite. Le cercle devient vicieux : moins de rigueur produit plus d’erreurs, qui produisent plus de stress, qui produit encore moins de rigueur.

    Les leviers concrets pour fiabiliser son stock

    Le premier levier, et sans doute le plus sous-estimé, est le comptage tournant, ou cycle counting : plutôt que de bloquer tout le site une fois par an pour un inventaire général épuisant et source d’erreurs, on compte en continu un petit nombre de références chaque jour ou chaque semaine, en priorisant les références à forte valeur ou à forte rotation. Cette méthode permet de détecter un écart quelques jours après qu’il s’est produit, et non plusieurs mois plus tard, au moment où la cause est devenue impossible à retracer. Elle demande une discipline modeste mais régulière, bien plus efficace qu’un grand inventaire annuel vécu comme une punition par les équipes.

    Le deuxième levier porte sur la rigueur de l’adressage et le respect des règles de sortie de stock : FIFO (premier entré, premier sorti) pour la plupart des produits, FEFO (premier expiré, premier sorti) pour l’agroalimentaire et la pharmacie. Un adressage mal tenu, où une palette finit « provisoirement » dans une zone qui n’est pas la sienne, est l’une des causes les plus fréquentes d’écart constaté en comptage. La codification systématique par codes-barres ou QR codes, couplée à un contrôle au scan à chaque mouvement, réduit mécaniquement une large part de ces erreurs, à condition que les équipes soient formées à l’utiliser à chaque geste, et non seulement quand un responsable passe dans l’allée.

    Troisième levier, souvent négligé : la gestion des retours et des produits non conformes. Un retour réintégré en stock sans contrôle qualité, ou un produit abîmé laissé dans le flux normal, contamine la fiabilité de tout le système. Quelques règles simples changent la donne au quotidien :

    • Isoler systématiquement tout retour dans une zone de quarantaine avant réintégration en stock vendable
    • Fixer un seuil d’écart déclenchant une recherche de cause, et pas seulement une correction silencieuse du système
    • Faire tourner les zones de comptage pour que chaque référence soit vérifiée plusieurs fois par an, sans attendre l’inventaire général
    • Impliquer les opérateurs de terrain dans l’analyse des écarts récurrents : ils connaissent souvent déjà la cause
    Responsable logistique analysant les données de stock sur un écran dans un entrepôt

    Le rôle du manager : transformer le chiffre en décision

    Un stock fiable ne se décrète pas depuis un bureau : il se pilote avec quelques indicateurs suivis sans relâche, plutôt qu’avec un tableau de bord surchargé que personne ne consulte vraiment. Trois ou quatre KPI suffisent généralement : le taux de précision du stock (part des références où le système et la réalité coïncident), le taux de service (part des commandes honorées intégralement et à temps), le taux de rotation par famille de produits, et le taux de rupture constaté sur les références stratégiques. L’essentiel n’est pas le nombre d’indicateurs, mais la régularité avec laquelle ils sont examinés et le fait qu’une personne précise soit responsable d’agir dessus.

    C’est là que beaucoup de sites échouent : les chiffres existent, souvent même dans un reporting mensuel soigné, mais personne n’a la mission explicite d’agir quand un écart dépasse un seuil. Un rituel court, hebdomadaire plutôt que mensuel, réunissant le responsable de stock, un référent du picking et un référent réception, permet de transformer la donnée en décision avant qu’elle ne devienne un problème client. L’enjeu managérial n’est pas de produire plus de reporting, mais de raccourcir le délai entre la détection d’un écart et la correction du geste qui l’a produit.

    La technologie, un accélérateur sous conditions

    Selon la même étude Zebra Technologies, 83 % des opérateurs et 82 % des décideurs logistiques jugent qu’il faut de meilleurs outils pour gagner en précision et en disponibilité de stock, et une majorité de décideurs prévoient d’investir dans les cinq prochaines années dans l’intelligence artificielle, la vision industrielle, les capteurs mobiles embarqués sur chariots ou robots, et la RFID passive pour fiabiliser leurs opérations. Ces technologies peuvent réellement accélérer la détection des écarts et automatiser une partie du comptage, en particulier sur les grands entrepôts à forte rotation.

    Elles ne remplacent cependant jamais la rigueur des processus de base. Un site qui numérise un adressage déjà désordonné ou automatise un comptage dont les règles ne sont pas respectées sur le terrain ne fera que déplacer le problème, souvent en l’habillant d’un tableau de bord plus convaincant. L’ordre logique reste le même depuis toujours : fiabiliser d’abord les gestes et les règles, puis déployer la technologie qui démultiplie cette rigueur, plutôt que l’inverse.

    Ce qu’il faut retenir

    La gestion de stock en entrepôt n’est pas un sujet administratif réservé au contrôleur de gestion : c’est un levier direct de qualité d’exploitation, de satisfaction client et de préservation de la marge. Les sites qui s’en sortent le mieux ne sont pas forcément les plus équipés technologiquement, mais ceux qui ont installé une discipline simple et tenue dans le temps : comptage tournant régulier, adressage rigoureux, traitement sérieux des retours, et quelques indicateurs suivis avec une vraie responsabilité d’action. Quelques pistes à activer dès cette semaine :

    • Lancer un comptage tournant sur les 20 % de références qui représentent l’essentiel de la valeur ou de la rotation
    • Vérifier que chaque mouvement de stock passe par un scan, sans exception tolérée
    • Mettre en place un rituel hebdomadaire court de revue des écarts, avec un responsable désigné par indicateur
    • N’investir dans une nouvelle technologie qu’après avoir vérifié que les règles de base sont déjà respectées sur le terrain

    Par Midane RAMDANI

    Source : Zebra Technologies, Warehousing Vision Study.