Un directeur d’entrepôt me racontait récemment avoir investi dans des robots de transport de palettes tout en s’apercevant, quelques mois plus tard, que ses préparateurs de commandes continuaient à parcourir près du double de la distance nécessaire chaque jour, faute d’un plan de circulation repensé. L’automatisation avait résolu un problème pendant qu’un autre, plus basique, continuait à coûter cher chaque jour sans que personne ne s’en émeuve vraiment. Cette histoire n’est pas isolée : elle illustre exactement pourquoi le lean management reste, en 2026, un préalable plus rentable que la technologie la plus récente.
Le lean n’a rien d’une mode passagère venue de l’industrie automobile japonaise : c’est une discipline d’observation qui consiste à traquer tout ce qui, dans un processus, ne crée aucune valeur pour le client final. Appliqué à un entrepôt, cela veut dire regarder froidement les déplacements, les attentes, les manipulations inutiles — et accepter que la plupart d’entre eux sont devenus invisibles à force d’être pratiqués tous les jours par des équipes qui n’ont jamais connu autre chose.
Les sept gaspillages qu’on ne voit plus à force de les côtoyer
La tradition lean identifie sept familles de gaspillages, ou « mudas » : la surproduction, l’attente, le transport inutile, les stocks excessifs, les mouvements superflus, la surqualité et les défauts à corriger. En entrepôt, ces gaspillages prennent des formes très concrètes : un préparateur qui retourne trois fois au même rack parce que le plan de tournée n’a pas été optimisé, un stock dormant qui immobilise de la trésorerie et de l’espace, une palette déplacée deux fois faute de zone de stockage tampon bien pensée.
Ce qui rend ces gaspillages difficiles à traiter, ce n’est pas leur complexité, c’est leur familiarité. Une équipe qui effectue le même trajet inutile depuis des années finit par le considérer comme faisant partie du poste, et non comme un problème à résoudre. C’est pour cela qu’un regard extérieur, ou simplement un exercice de cartographie des flux fait avec l’équipe elle-même, révèle presque toujours des gisements d’amélioration que personne n’avait remarqués parce que tout le monde était trop pris dedans.
La méthode 5S : simple sur le papier, négligée sur le terrain
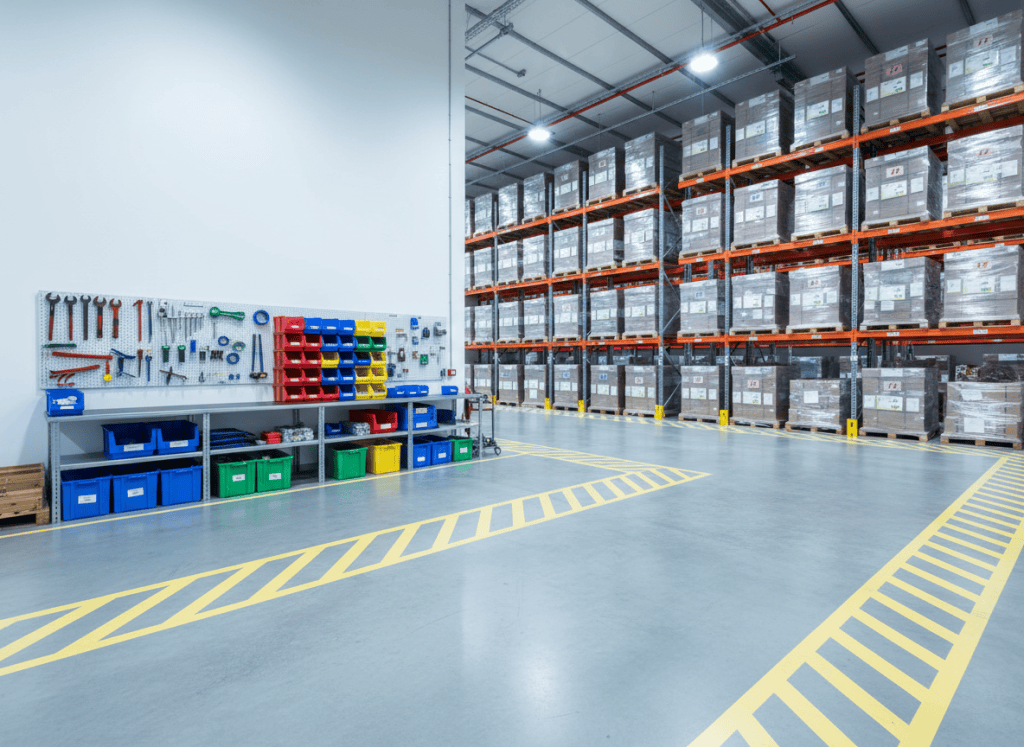
Trier, ranger, nettoyer, standardiser, maintenir la rigueur dans le temps : les cinq étapes de la méthode 5S tiennent en une phrase, et c’est justement ce qui pousse beaucoup d’équipes à les sous-estimer. Sur le terrain pourtant, un poste de travail correctement délimité au sol, des outils toujours à la même place grâce à un tableau ombré, des zones de stockage clairement identifiées : tout cela réduit mécaniquement le temps de recherche, les erreurs de préparation et, accessoirement, les risques d’accident liés au désordre.
La difficulté du 5S n’est jamais dans sa mise en place initiale — une bonne journée de rangement collectif suffit souvent à transformer visuellement un poste — mais dans sa cinquième lettre, celle qu’on oublie toujours : maintenir la rigueur dans la durée. Sans un rituel court et régulier de vérification, un espace remis à neuf revient à son état initial en quelques semaines, et l’équipe en tire la conclusion, erronée, que « le 5S, ça ne marche pas ici ».
Cartographier les flux avant de sortir le chéquier technologique
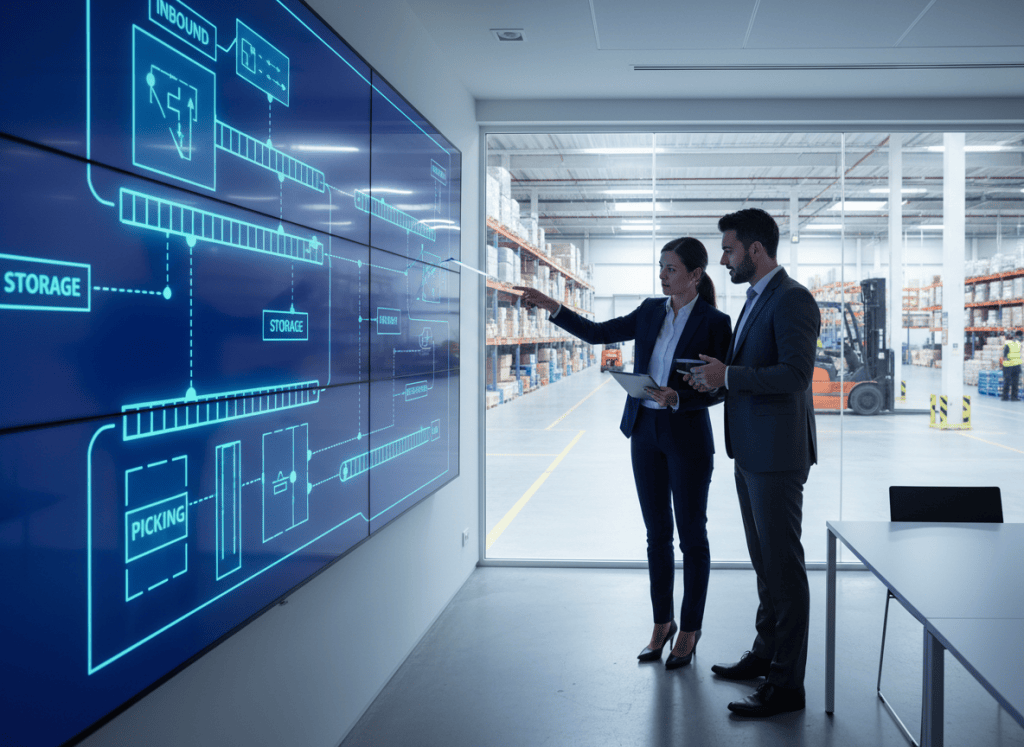
Avant d’investir dans un WMS de dernière génération ou dans une flotte de robots mobiles, la démarche lean recommande une étape moins spectaculaire mais décisive : cartographier réellement les flux physiques et d’information de l’entrepôt. Cette cartographie combine généralement une classification ABC/XYZ des références — quels produits tournent vite, lesquels dorment — et une observation fine des trajets de préparation, souvent à l’aide d’un simple relevé sur le terrain plutôt que d’un logiciel coûteux.
C’est cette étape, souvent sautée par impatience ou par attrait pour la nouveauté technologique, qui détermine si l’investissement suivant portera ses fruits. Automatiser un flux mal conçu revient à gaspiller plus vite : un robot qui parcourt un circuit inutilement long le fait certes sans se fatiguer, mais il continue à consommer du temps de cycle et de l’énergie pour rien. Les entrepôts qui réussissent le mieux leur transformation digitale sont, sans exception, ceux qui ont d’abord stabilisé et simplifié leurs flux à la main.
Le lean à l’ère du digital : outils utiles, mais dans le bon ordre
Une fois les fondamentaux stabilisés, la digitalisation devient un véritable accélérateur plutôt qu’un pansement. Un WMS bien paramétré sur des flux déjà simplifiés, couplé à des capteurs IoT pour le suivi en temps réel et à des analyses prédictives, peut réduire sensiblement les temps de préparation et limiter à la fois les ruptures de stock et le surstockage — des gains de plusieurs dizaines de pourcents sont régulièrement rapportés dans le secteur lorsque ces outils s’appuient sur des processus déjà assainis.
Les robots mobiles autonomes, les jumeaux numériques permettant de simuler un nouvel aménagement avant de le construire, ou encore la RFID pour fiabiliser les inventaires : tous ces outils ont leur place, mais en complément d’une organisation déjà pensée lean, jamais en substitut. C’est cet ordre des priorités — d’abord simplifier, ensuite outiller — qui distingue les transformations d’entrepôt qui tiennent dans la durée de celles qui empilent des technologies sur des problèmes non résolus.
Conclusion
Le lean management n’oppose pas l’humain à la technologie : il pose simplement une condition préalable, celle de comprendre et simplifier un processus avant de l’équiper. Cette discipline demande de la pédagogie auprès des équipes, qui doivent accepter de remettre en question des habitudes installées depuis longtemps, et une bonne dose d’humilité de la part du management, qui doit reconnaître que certains gaspillages ont été tolérés trop longtemps.
Pour un entrepôt qui hésite entre investir dans un nouvel outil ou reprendre ses fondamentaux, la réponse du lean est sans ambiguïté : les deux ne s’opposent pas, mais l’ordre compte. Un entrepôt propre, cartographié et débarrassé de ses gaspillages évidents tirera bien davantage de bénéfices de sa prochaine automatisation qu’un entrepôt qui espère que la technologie résoudra seule des problèmes d’organisation jamais traités.

