Catégorie : Entrepôt & Opérations

  • Produits dangereux en entrepôt : le risque que la routine fait oublier

    Produits dangereux en entrepôt : le risque que la routine fait oublier

    Sur le quai de réception, une palette de bidons attend d’être rangée. L’étiquette orange losange est à moitié arrachée, le bordereau ne précise pas la classe de danger, et le cariste hésite : la zone de stockage dédiée est pleine, alors on verra plus tard. Ce « plus tard » est devenu, dans bien des entrepôts, le symptôme d’un problème beaucoup plus large que celui d’un simple oubli administratif.

    Produits d’entretien, aérosols, peintures, solvants de maintenance, batteries lithium, gaz pour chariots élévateurs : la logistique des produits dangereux ne concerne plus seulement les sites pétrochimiques ou les plateformes spécialisées. Elle s’invite, souvent sans crier gare, dans des entrepôts généralistes de grande distribution, d’agroalimentaire ou d’e-commerce, qui accumulent des petites quantités de substances réglementées sans toujours en mesurer le poids réglementaire cumulé. Et quand l’accident survient, la facture humaine, financière et réputationnelle n’a rien de théorique.
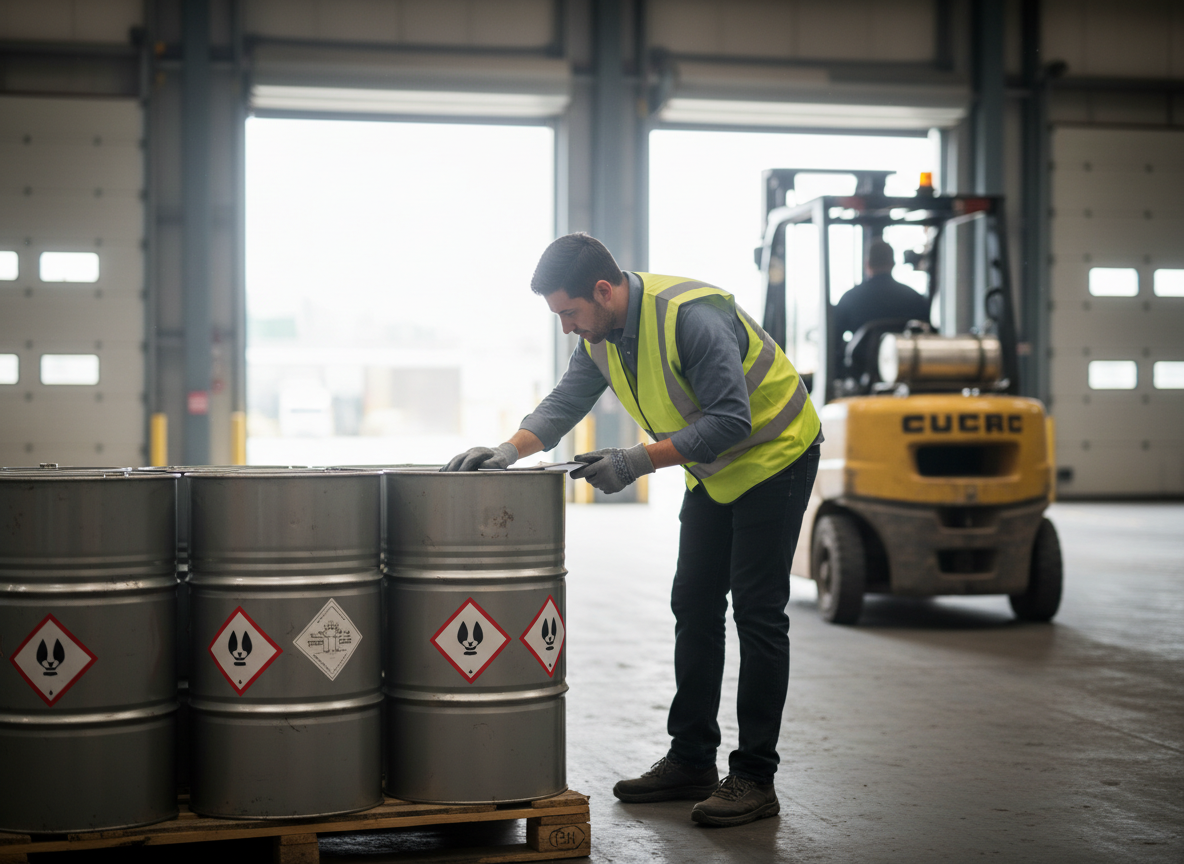
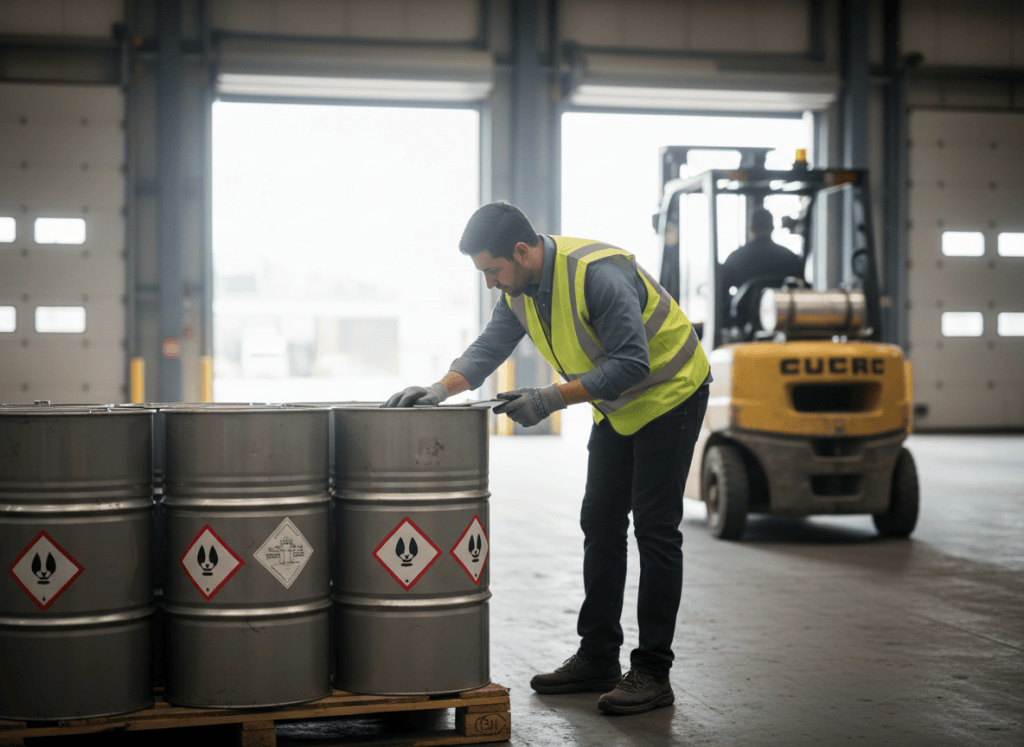
    Un cariste inspecte une palette de fûts sur un quai de réception d'entrepôt logistique

    Un secteur sous tension : ce que disent vraiment les chiffres

    Le dernier bilan de l’inspection des installations classées pour la protection de l’environnement en France dresse un constat qui devrait alerter tous les exploitants d’entrepôts concernés : 1 534 incidents et accidents ont été recensés en 2025, soit une hausse de 23,3 % par rapport à l’année précédente, dont 513 accidents à proprement parler, en hausse de 21,5 %, malgré près de 26 000 visites d’inspection réalisées sur le terrain. Les secteurs des déchets, de l’agriculture et de l’agroalimentaire concentrent une large part de ces événements, des activités qui côtoient très souvent le stockage de produits chimiques, de solvants ou d’emballages dangereux.

    Ce n’est pas une statistique abstraite. En juin 2025, un incendie a ravagé un entrepôt stockant solvants, peintures et aérosols à Rognac, dans les Bouches-du-Rhône : environ 950 tonnes de déchets dangereux sont parties en fumée, pour des dégâts estimés à 18 millions d’euros. Ce type de sinistre rappelle une évidence trop souvent oubliée : un entrepôt classique, qui n’a jamais eu d’incident majeur, n’est jamais à l’abri d’un effet domino lorsque les règles de base — séparation des produits incompatibles, confinement, détection précoce — ne sont pas tenues avec rigueur.

    Autre signal à prendre au sérieux : la France compte aujourd’hui plus de 1 200 établissements classés Seveso, dont environ la moitié au seuil haut, soumis aux contraintes les plus strictes. Mais entre ces sites identifiés de longue date et les entrepôts totalement non concernés, il existe une zone grise que beaucoup de responsables logistiques découvrent trop tard : l’accumulation progressive de petites quantités de produits dangereux — aérosols, produits d’entretien, batteries, gaz — peut faire basculer un site vers le seuil bas Seveso sans qu’aucun signal d’alarme n’ait été programmé en interne. Un site qui gagne en volume d’activité, change de clients ou diversifie ses références peut ainsi changer de catégorie réglementaire sans que personne ne l’ait anticipé.

    ADR, Seveso, conseiller à la sécurité : le cadre que chaque manager doit maîtriser sans en devenir expert

    Le transport routier de marchandises dangereuses est encadré par l’accord ADR, révisé tous les deux ans : sa dernière version est entrée en vigueur le 1er janvier 2025. Elle précise, entre autres, le contenu du fameux « kit ADR » que chaque véhicule transportant ce type de marchandises doit embarquer — gants, lunettes, gilet de sécurité, cales, extincteur, fiches de données de sécurité et équipements absorbants — dont la composition exacte varie selon la classe de danger transportée. Pour un responsable d’entrepôt, l’enjeu n’est pas de devenir expert ADR, mais de s’assurer que ce kit existe réellement, qu’il est complet, accessible et vérifié avant chaque départ — ce qui, sur le terrain, est loin d’être systématique.

    Deuxième pilier trop souvent relégué au rang de formalité administrative : depuis 2001, toute entreprise qui transporte, emballe, charge ou décharge des marchandises dangereuses doit désigner un ou plusieurs conseillers à la sécurité, titulaires d’un certificat renouvelable tous les cinq ans. Ce conseiller n’est pas qu’un signataire de rapport annuel : bien utilisé, c’est l’allié le plus précieux d’un directeur de site pour auditer les pratiques réelles, former les équipes et anticiper les évolutions réglementaires avant qu’elles ne deviennent des non-conformités constatées lors d’un contrôle.

    Sur le volet stockage, la vigilance porte sur les seuils de classification Seveso, exprimés en quantités de substances par catégorie de danger. La bonne pratique, trop rarement appliquée, consiste à tenir à jour un inventaire consolidé des quantités stockées — y compris les petits volumes dispersés sur plusieurs zones — et à le comparer régulièrement aux seuils réglementaires, plutôt que de découvrir le changement de statut au moment d’un contrôle de la DREAL. Un tableau de suivi simple, mis à jour mensuellement, suffit souvent à éviter la mauvaise surprise.

    Les failles de terrain qui transforment un entrepôt banal en site à risque

    La plupart des sinistres liés aux produits dangereux ne naissent pas d’une négligence spectaculaire, mais de l’accumulation de petits écarts tolérés par habitude. Une fiche de données de sécurité qui n’a pas été mise à jour depuis le changement de fournisseur, un extincteur du kit ADR emprunté pour un autre usage et jamais remplacé, une étiquette de danger décollée qu’on remet « à plus tard » : chacun de ces écarts paraît anodin pris isolément, mais c’est précisément leur accumulation silencieuse qui prépare le terrain de l’accident. Un site sans incident depuis des années n’est pas un site sans risque — c’est souvent un site où la vigilance s’est progressivement relâchée faute d’alerte récente.
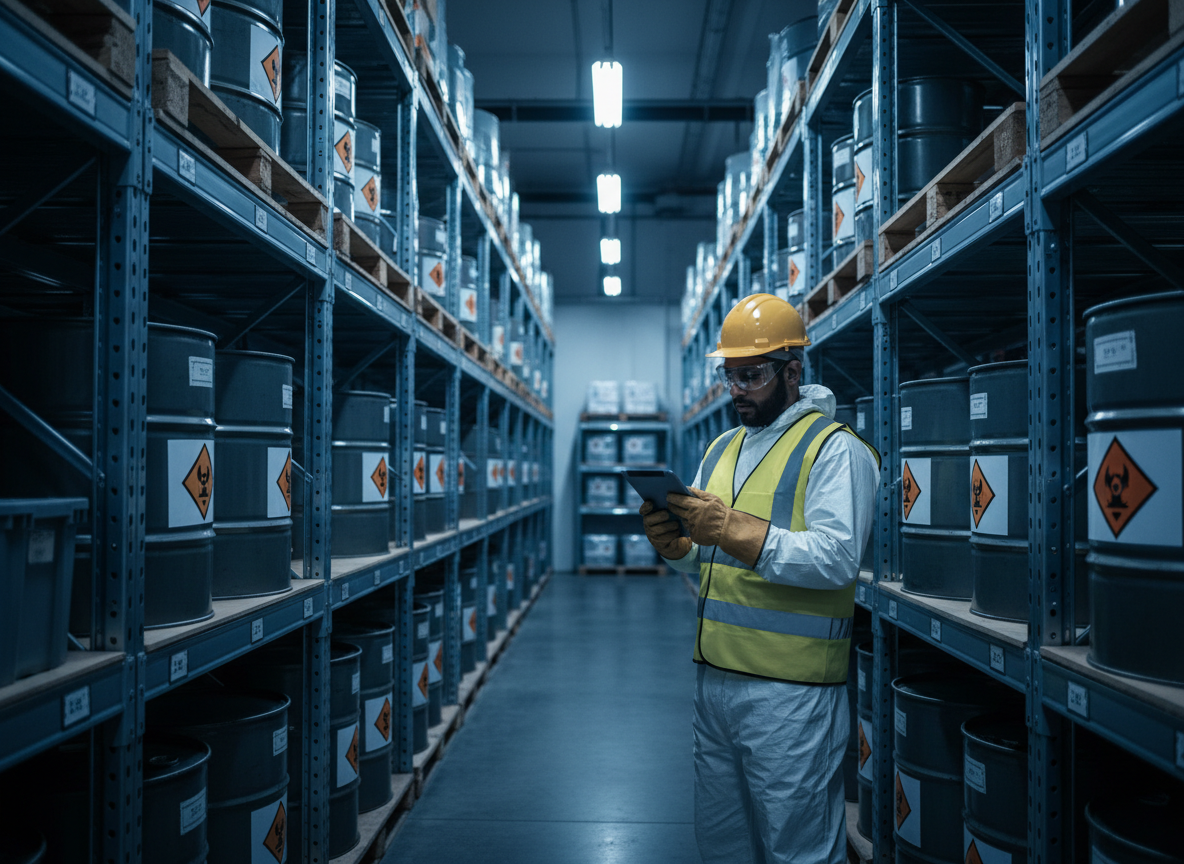
    Un responsable sécurité contrôle une zone de stockage de produits dangereux en entrepôt avec une tablette

    La formation, elle aussi, se concentre trop souvent sur les seuls chauffeurs soumis à l’obligation ADR, en laissant de côté les caristes, préparateurs de commandes et agents de quai qui manipulent pourtant ces produits au quotidien à l’intérieur de l’entrepôt. Or c’est précisément cette population qui doit savoir reconnaître une classe de danger, identifier une incompatibilité de stockage — un comburant rangé à proximité d’un inflammable, par exemple — et réagir correctement en cas de fuite ou de déversement. Un opérateur formé sur le tas, sans remise à niveau régulière, reproduit les gestes qu’on lui a montrés il y a cinq ans, pas nécessairement les bons.

    La complexité s’accroît encore sur les plateformes logistiques mutualisées, qui stockent pour plusieurs clients des références très différentes. Sans système d’information capable de croiser automatiquement les classes de danger et les règles de compatibilité, la traçabilité fine de « qui stocke quoi, où, et avec quoi d’autre » repose sur la mémoire des équipes — un pari risqué dès que les effectifs tournent ou que les volumes explosent en période de pic d’activité. C’est précisément dans ces zones de flou organisationnel que les plans de prévention perdent leur utilité.

    Construire une vraie culture de sécurité : les leviers qui font la différence

    Les audits réglementaires externes — DREAL, assureurs, organismes certificateurs — restent indispensables, mais ils interviennent trop rarement pour suffire. Les sites qui limitent réellement leur sinistralité sont ceux qui organisent, en complément, des mini-audits internes fréquents et parfois inopinés : présence et complétude du kit ADR, lisibilité des étiquetages, actualisation des fiches de données de sécurité, respect des zones de séparation. Dix minutes de vérification terrain, une fois par semaine, détectent la plupart des écarts bien avant qu’ils ne deviennent des non-conformités — et surtout avant qu’ils ne deviennent des accidents.

    Côté formation, l’enjeu est d’élargir le public concerné et d’en faire un réflexe récurrent plutôt qu’un stage ponctuel : sensibiliser l’ensemble des opérateurs manipulant des produits dangereux, pas seulement les conducteurs, avec des mises en situation concrètes — simulation de fuite, exercice d’évacuation, utilisation réelle du matériel d’absorption — plutôt que des diaporamas théoriques. Un exercice pratique de vingt minutes, répété deux fois par an, marque bien davantage les esprits qu’une formation initiale suivie une fois pour toutes.

    Enfin, la digitalisation offre des leviers concrets et accessibles : un WMS correctement paramétré peut intégrer une matrice de compatibilité entre classes de danger et alerter automatiquement en cas d’affectation d’emplacement à risque, suivre en temps réel les quantités stockées par catégorie pour anticiper un franchissement de seuil Seveso, ou encore déclencher une alerte lorsqu’une fiche de données de sécurité arrive à expiration. Ces fonctionnalités existent déjà dans la plupart des WMS du marché ; elles restent simplement sous-exploitées faute d’avoir été configurées avec la rigueur que le sujet mérite.

    Ce qu’il faut retenir

    La logistique des produits dangereux n’est plus l’apanage de quelques sites chimiques hautement spécialisés : elle concerne, à des degrés divers, une part croissante des entrepôts généralistes qui accumulent, souvent sans y prêter attention, des quantités de substances réglementées. La bonne nouvelle, c’est que la plupart des leviers de prévention ne demandent ni gros investissement ni expertise pointue, mais de la rigueur méthodique et une vigilance qui ne s’endort jamais, même après des années sans incident. Quelques réflexes simples permettent de reprendre la main :

    • Vérifier chaque semaine la présence et la complétude du kit ADR sur les véhicules et dans les zones de stockage
    • Former — et reformer régulièrement — caristes et préparateurs aux classes de danger, pas seulement les chauffeurs soumis à l’ADR
    • Tenir un inventaire consolidé des quantités stockées pour anticiper un franchissement de seuil Seveso
    • S’appuyer activement sur le conseiller à la sécurité, au-delà du rapport annuel obligatoire
    • Paramétrer le WMS pour qu’il alerte automatiquement sur les incompatibilités de stockage et les fiches de données de sécurité expirées

    Par Midane RAMDANI


    Sources : Bilan 2025 de l’inspection des installations classées (ICPE) — Citepa ; accord ADR, version 2025 entrée en vigueur le 1er janvier 2025 — Commission économique des Nations unies pour l’Europe ; réglementation du transport de marchandises dangereuses — ministère de la Transition écologique ; classification et obligations des entrepôts Seveso — CBRE.
  • Le stock qui ment : ce que révèle un simple comptage sur la santé de votre entrepôt

    Le stock qui ment : ce que révèle un simple comptage sur la santé de votre entrepôt

    Sur le papier, tout est en ordre : 240 palettes de la référence en zone B, le WMS l’affirme noir sur blanc. Sur le terrain, l’équipe chargée de l’inventaire tournant n’en trouve que 214. Vingt-six palettes envolées, sans vol constaté, sans casse signalée, sans anomalie visible dans les mouvements de la veille. Ce scénario, la plupart des responsables d’entrepôt l’ont déjà vécu — et souvent plus fréquemment qu’ils ne l’admettent en réunion de direction.

    On range volontiers la gestion de stock dans la case « administratif », loin des sujets qui font vibrer un comité de direction : automatisation, IA, croissance du réseau. C’est une erreur de perspective. Un stock mal maîtrisé n’est pas une ligne comptable qui dérape discrètement : c’est le premier symptôme visible d’une exploitation qui perd le contrôle de ce qu’elle fait vraiment. Ruptures qui provoquent des livraisons partielles, surstocks qui immobilisent de la trésorerie et de la surface, préparateurs qui perdent un temps précieux à chercher une référence introuvable : la qualité de tout un entrepôt se lit, in fine, dans la fiabilité de son stock.

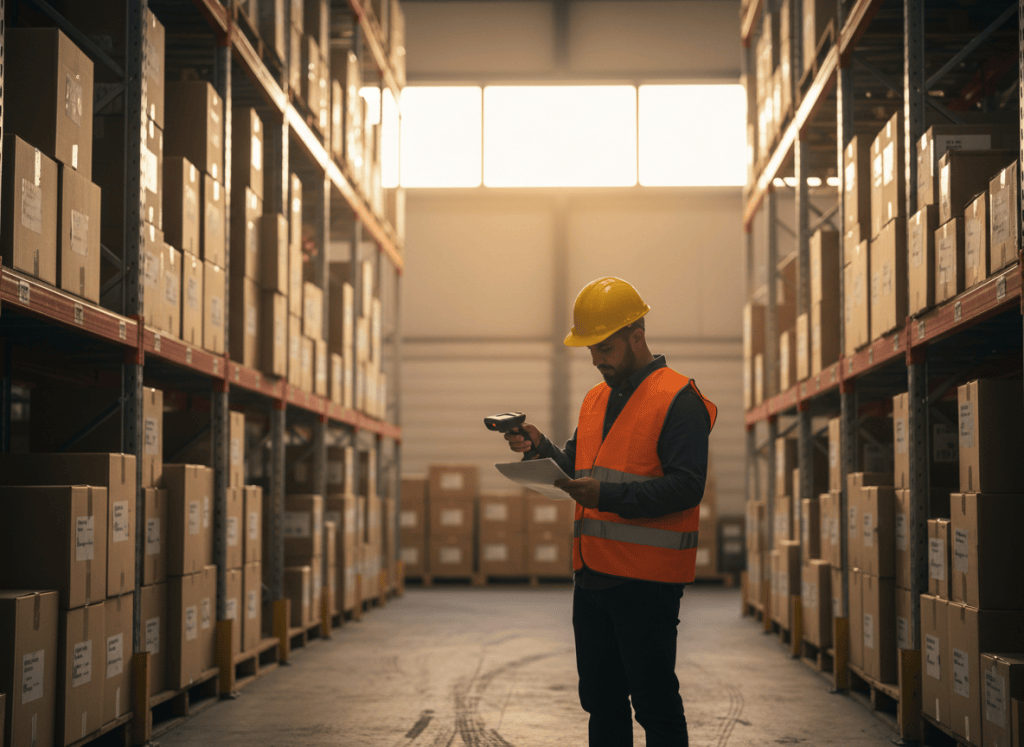
    Un opérateur logistique effectue un comptage de stock avec une douchette dans une allée d'entrepôt bordée de rayonnages de palettes.

    Un écart de stock, ça coûte combien vraiment ?

    Le cabinet américain IHL Group, spécialisé dans l’analyse de la distribution, chiffre la « distorsion des stocks » — l’écart entre ce qu’un commerce ou un entrepôt croit détenir et ce qu’il détient réellement — à 1 770 milliards de dollars par an à l’échelle mondiale. Cette somme se décompose en deux masses à peu près équivalentes : environ 970 milliards de dollars de ventes perdues à cause des ruptures, et près de 800 milliards liés au surstock, c’est-à-dire à des références immobilisées, invendues ou obsolètes. Deux visages d’un même problème : on ne sait pas, au bon moment, ce que l’on a réellement en rayon ou en rack.

    Derrière ces chiffres globaux, une donnée plus parlante encore pour un directeur d’exploitation : l’écart de précision entre les entrepôts les mieux pilotés et les autres. Les organisations les plus performantes atteignent environ 95 % d’exactitude entre stock théorique et stock physique, quand les structures en difficulté plafonnent autour de 65 %. Trente points d’écart, cela ne se traduit pas seulement par des lignes de commande annulées : cela veut dire des heures de recherche perdues sur le terrain, des ruptures découvertes au moment de l’expédition, et une confiance érodée entre l’entrepôt, le service commercial et le client final.

    Une enquête menée en mars 2026 par inFlow Inventory auprès de 400 professionnels de 33 secteurs différents (opérateurs, responsables d’exploitation, directeurs généraux, pour la plupart avec plus de quatre ans d’expérience) donne une photographie sans complaisance de la situation sur le terrain : 44 % des répondants déclarent subir des ruptures de stock au moins une fois par mois, et seuls 23,8 % affirment n’en rencontrer que rarement, voire jamais. Autrement dit, pour une majorité d’entrepôts, la rupture n’est pas un accident isolé : c’est un mode de fonctionnement.

    Pourquoi l’écart se creuse, loin des tableurs de synthèse

    Un écart de stock ne surgit presque jamais d’un seul coup. Il se construit, semaine après semaine, à partir de petites approximations qui semblent chacune inoffensive. Un préparateur qui range une palette en zone C alors que le bon de mouvement indique la zone B, parce que la zone B était pleine ce jour-là et qu’il fallait bien avancer. Une réception validée dans le système avant que le contrôle physique complet ne soit terminé, pour ne pas bloquer le camion suivant. Un retour client réintégré au stock « à l’œil », sans passage systématique par le contrôle qualité. Aucune de ces décisions n’est absurde prise isolément — chacune répond à une contrainte réelle de flux — mais leur accumulation finit par créer un stock théorique qui raconte une histoire différente de celle du terrain.

    La même enquête inFlow met le doigt sur un paradoxe révélateur : malgré la disponibilité d’outils de gestion d’entrepôt de plus en plus sophistiqués, 84,8 % des professionnels interrogés déclarent utiliser encore des tableurs pour suivre leurs stocks, et plus de la moitié des entreprises de plus de 500 salariés s’appuient exclusivement sur Excel, sans logiciel dédié. Le tableur n’est pas condamnable en soi — il reste un outil précieux pour analyser une situation ponctuelle — mais utilisé comme unique colonne vertébrale du suivi de stock, il multiplie les ressaisies manuelles, les versions concurrentes, et les emplacements de vérité qui finissent par se contredire entre le bureau et le quai.

    À cela s’ajoute un réflexe culturel très répandu : traiter l’inventaire comme un rituel annuel plutôt que comme une discipline continue. Quand l’écart n’est découvert qu’une fois par an, lors du grand inventaire physique, il a eu tout le temps de s’accumuler, de se propager à des dizaines de références, et de devenir quasiment impossible à expliquer précisément. Le mal est fait bien avant que le contrôle n’ait lieu.

    Ce qui fait vraiment la différence : la méthode avant l’outil

    La bonne nouvelle, c’est que fiabiliser un stock ne demande pas nécessairement un investissement lourd en système d’information avant tout. Cela demande d’abord une discipline de terrain, tenue dans la durée. Le premier levier, le plus rentable, s’appelle l’inventaire tournant (cycle counting) : plutôt que de tout compter une fois par an, on compte chaque jour un petit échantillon de références — en commençant par les plus critiques ou les plus mouvementées — et on corrige l’écart immédiatement, à chaud, pendant qu’il est encore possible d’en comprendre la cause. Un entrepôt qui pratique l’inventaire tournant de façon rigoureuse détecte les dérives en quelques jours, pas en quelques mois.

    Le deuxième levier est presque une évidence, mais reste trop souvent négligé : l’emplacement fixe et le scan systématique. Chaque mouvement de palette, chaque changement d’emplacement, chaque sortie de picking devrait être enregistré par un scan, sans exception ni « on le fera plus tard ». C’est précisément le point que confirme l’écart de performance observé entre entrepôts : ceux qui atteignent des taux d’exactitude proches de 95 % ont généralement banni la saisie manuelle différée au profit d’une traçabilité en temps réel, aussi contraignante soit-elle sur le moment pour les équipes.

    Un responsable logistique consulte un tableau de bord de gestion de stock sur une tablette dans un entrepôt.

    Troisième levier, plus culturel : instaurer un vrai droit — et même un devoir — de signaler un écart, sans craindre d’être pointé du doigt. Beaucoup d’opérateurs, en découvrant une différence entre le système et le rayon, préfèrent la corriger discrètement plutôt que de la remonter, par crainte d’être associés à une erreur qu’ils n’ont peut-être même pas commise. Cette culture du silence est la meilleure alliée de la dérive : un écart signalé et documenté est un écart que l’on peut comprendre, tracer et éviter la fois suivante. Un écart maquillé se reproduira, ailleurs, plus tard, plus gros.

    Enfin, sur la question de la technologie : l’enquête inFlow montre que 81 % des professionnels du secteur souhaitent aujourd’hui intégrer de l’intelligence artificielle à leur gestion de stock, pour l’anticipation des ruptures ou l’ajustement automatique des seuils de réapprovisionnement, mais seuls 11 % en utilisent déjà concrètement. L’écart n’est pas anodin : il rappelle qu’un outil d’IA appliqué à des données de stock déjà peu fiables ne fera qu’automatiser l’erreur, plus vite et à plus grande échelle. La priorité reste la fiabilité de la donnée de base, avant sa sophistication.

    Le manager, premier garant de la qualité du stock

    Un stock fiable n’est jamais uniquement une affaire de process ou de logiciel : c’est d’abord une affaire de management de proximité. C’est le chef d’équipe qui prend deux minutes, en fin de poste, pour vérifier avec un préparateur pourquoi une palette a été rangée hors de son emplacement prévu. C’est le responsable d’exploitation qui refuse de valider une réception tant que le contrôle physique n’est pas terminé, même quand le chauffeur du camion suivant s’impatiente sur le quai. Ces arbitrages, pris en quelques secondes sur le terrain, pèsent au final plus lourd sur la fiabilité globale du stock que n’importe quelle mise à jour de logiciel.

    Cette rigueur a aussi un effet direct sur la qualité perçue de toute l’exploitation, bien au-delà du seul indicateur de stock. Un client qui reçoit une commande complète et conforme, sans rupture de dernière minute, associe cette fiabilité à l’ensemble du site — pas seulement à la ligne de préparation qui a traité sa commande. À l’inverse, une rupture découverte au moment de l’expédition oblige souvent à des solutions dans l’urgence — transport express, réapprovisionnement en catastrophe, excuses au client — qui coûtent cher et qui érodent, mois après mois, la réputation de fiabilité d’un entrepôt auprès de ses donneurs d’ordre.

    Enfin, un stock fiable protège aussi les équipes elles-mêmes. Rien n’use davantage un préparateur que de chercher, commande après commande, une référence que le système annonce disponible et qui n’existe nulle part sur le rayonnage. Cette friction quotidienne, invisible dans les tableaux de bord de direction, pèse sur la productivité réelle et sur le moral des équipes de terrain bien plus que ne le laissent penser les seuls indicateurs financiers.

    En pratique : par où commencer

    Fiabiliser son stock n’exige pas de tout refondre en un trimestre. Cela commence par des choix simples, tenus avec constance, et qui produisent des résultats mesurables en quelques semaines déjà. Un entrepôt qui accepte de ralentir un peu sur certains gestes — un scan de plus, un contrôle qui prend trente secondes de plus — gagne en réalité beaucoup plus de temps qu’il n’en perd, en évitant les recherches infructueuses, les ruptures de dernière minute et les corrections dans l’urgence.

    • Mettre en place un inventaire tournant sur les références les plus critiques, avec une correction immédiate de chaque écart constaté.
    • Imposer le scan systématique à chaque mouvement de stock, sans exception ni saisie manuelle différée « pour plus tard ».
    • Créer un circuit simple et non punitif de signalement des écarts, pour que chaque anomalie remonte au lieu d’être masquée.
    • Fixer des emplacements stables par référence, plutôt que de laisser le rangement s’improviser au gré des places disponibles.
    • Mesurer et afficher le taux d’exactitude du stock comme un indicateur de pilotage à part entière, au même titre que la productivité ou la sécurité.

    La fiabilité du stock ne se voit pas sur une photo d’entrepôt bien rangé : elle se vérifie chiffre après chiffre, comptage après comptage. C’est pourtant l’un des indicateurs les plus fidèles de la qualité réelle d’une exploitation logistique — bien avant le prochain robot ou le prochain module d’intelligence artificielle.

    Par Midane RAMDANI

    Sources : IHL Group, étude sur la distorsion mondiale des stocks (citée par vndly.io, 2026) ; inFlow Inventory & OvationMR, « State of Inventory Management 2026 », enquête menée en mars 2026 auprès de 400 professionnels.

  • WMS en entrepôt : en 2026, le logiciel ne fait plus la différence, l’orchestration si

    WMS en entrepôt : en 2026, le logiciel ne fait plus la différence, l’orchestration si

    Un vendredi soir, 18h30. La préparation de commandes tourne au ralenti, les caristes attendent des consignes qui n’arrivent pas, et le responsable d’exploitation jongle entre trois écrans pour comprendre pourquoi le camion de 19h ne pourra pas partir à l’heure. Le WMS (Warehouse Management System) de l’entrepôt affiche pourtant des stocks à jour, un plan de picking optimisé, des indicateurs au vert. Le logiciel fonctionne. C’est l’orchestration autour de lui qui a craqué.

    Cette scène, beaucoup de managers logistiques l’ont vécue. Elle résume assez bien où en est le marché des WMS en 2026 : l’offre logicielle n’a jamais été aussi riche, aussi mature, aussi truffée de fonctions intelligentes — et pourtant, le fait d’avoir « un bon WMS » ne garantit plus rien à lui seul. Entre Infolog, Generix, Manhattan Associates, Body Cap, Reflex ou les modules WMS des grands ERP, le choix ne se joue plus sur une liste de fonctionnalités à cocher, mais sur la capacité du système à s’insérer dans un écosystème d’outils, de flux et d’humains qui doivent avancer au même rythme.

    Responsable logistique consultant un tableau de bord WMS sur tablette dans un entrepôt

    Un marché en pleine expansion, porté par la pénurie de bras et l’explosion de l’omnicanal

    Les chiffres parlent d’eux-mêmes. Selon les estimations de Fortune Business Insights, le marché mondial des WMS est passé de 3,88 milliards de dollars en 2025 à 4,38 milliards en 2026, avec une croissance annuelle moyenne attendue de 11,7 % jusqu’en 2034, année où il devrait dépasser les 10,6 milliards de dollars. Autrement dit, le secteur ne fait que commencer son accélération. En France, la sixième édition du panorama des WMS publié par Stratégies Logistique a recensé pas moins de 34 éditeurs majeurs — de Blue Yonder à SAP en passant par Dematic, Infor, Manhattan Associates, Generix ou Infolog, solution largement implantée dans les entrepôts français de taille intermédiaire.

    Cette croissance n’est pas un hasard de marché : elle répond à des tensions bien réelles sur le terrain. La pénurie de main-d’œuvre qualifiée pousse les directions logistiques à automatiser ce qui peut l’être et à fiabiliser ce qui ne peut pas encore l’être. Les délais clients se resserrent, portés par les attentes du e-commerce. Et la complexité omnicanale — un même entrepôt qui expédie vers un magasin, un client final et une plateforme marketplace le même jour — multiplie les scénarios que le WMS doit gérer sans jamais casser le rythme.

    Résultat : les éditeurs ne se contentent plus de vendre un outil de gestion de stock. Ils vendent une promesse de résilience face à l’imprévu — une commande urgente qui tombe à la dernière minute, une panne d’un convoyeur automatisé, un pic d’activité non anticipé.

    Le cœur du métier ne change pas, mais le périmètre explose

    Ce qui frappe en observant l’évolution des principales solutions du marché, c’est que le socle fonctionnel du WMS reste étonnamment stable : réception, rangement, gestion des emplacements, préparation de commandes, emballage, expédition. Rien de tout cela n’a fondamentalement changé depuis quinze ans. Ce qui change, c’est tout ce qui vient s’agréger autour de ce noyau.

    Le panorama 2026 des éditeurs français le confirme : la tendance de fond est à l’extension des WMS vers des modules périphériques — TMS pour le transport, YMS pour la gestion des cours et des quais, OMS pour l’orchestration des commandes, LMS pour la main-d’œuvre. Un exploitant qui choisissait autrefois un WMS pur choisit aujourd’hui, de fait, une plateforme logistique élargie, quitte à activer les modules progressivement. Infolog, comme d’autres éditeurs de sa catégorie, a suivi ce mouvement en enrichissant ses briques de pilotage au-delà de la seule gestion d’entrepôt.

    Pour un responsable d’exploitation, cette extension du périmètre a une conséquence très concrète : le choix d’un WMS n’est plus un projet informatique isolé, c’est un choix d’architecture pour cinq à dix ans. Une PME qui opte aujourd’hui pour une solution qui ne parle pas nativement à son transporteur ou à sa marketplace se condamne à des ressaisies manuelles, des tableurs de secours et des erreurs de synchronisation — le genre de détail qui, à l’usage, épuise les équipes bien plus qu’un logiciel « incomplet » au départ.

    L’intelligence artificielle progresse, mais elle n’efface pas les fondamentaux

    L’intelligence artificielle est évidemment le sujet qui occupe toutes les conversations dans les salons professionnels. Prévision de la demande affinée, réaffectation dynamique des tâches de picking, détection d’anomalies avant qu’elles ne provoquent une rupture : les cas d’usage se multiplient dans les nouvelles versions des WMS. Mais un constat s’impose, largement partagé par les experts du secteur : l’IA n’est pertinente que si les données qui l’alimentent sont fiables.

    Concrètement, un algorithme de prévision de charge ne vaut rien si les emplacements de stock ne sont pas à jour en temps réel, ou si les temps de préparation enregistrés dans le système ne correspondent pas à la réalité du terrain. Beaucoup d’entrepôts se précipitent aujourd’hui sur des modules d’IA annoncés par leur éditeur, alors même que leurs données de base — inventaire, statuts de commande, historiques de mouvements — comportent encore des écarts significatifs avec la réalité physique.

    Le bon réflexe, pour un manager de terrain, est donc d’inverser l’ordre des priorités : avant de réclamer le dernier module d’intelligence artificielle à son éditeur, mieux vaut auditer la qualité et la fraîcheur des données déjà produites par le WMS en place. C’est souvent là, dans des inventaires tournants mal exécutés ou des retours non scannés, que se cache le vrai gisement de performance — bien avant l’IA.

    Ecran de pilotage affichant des flux de données logistiques dans une tour de contrôle supply chain

    Ce qui compte vraiment au moment de choisir ou de faire évoluer son WMS

    Face à une offre aussi dense — une trentaine d’éditeurs identifiés rien qu’en France —, comment un directeur logistique ou un responsable d’entrepôt peut-il trancher sans se perdre dans les argumentaires commerciaux ? Trois critères ressortent des retours d’expérience du secteur en 2026, bien plus déterminants que la liste des fonctionnalités affichées en démonstration.

    Le premier est la capacité d’orchestration en temps réel : le système sait-il réaffecter une tâche de picking en quelques secondes quand une commande urgente tombe, sans attendre le prochain lot de traitement ? Le deuxième est la robustesse face aux scénarios dégradés : que se passe-t-il quand le convoyeur automatisé tombe en panne, quand un quai est bloqué, quand un pic de commandes dépasse la capacité théorique ? Un bon WMS doit proposer un mode dégradé clair, pas un écran figé. Le troisième, souvent sous-estimé, est la qualité de l’accompagnement au changement proposé par l’éditeur ou l’intégrateur : un logiciel puissant mal déployé, avec des équipes mal formées, produira toujours moins de valeur qu’un outil plus modeste mais parfaitement approprié par les opérateurs.

    Voici une mini check-list utile avant toute décision de changement de WMS :

    • Le WMS communique-t-il nativement avec le TMS, l’ERP et les canaux de vente déjà en place, sans développement spécifique coûteux ?
    • Existe-t-il un mode de fonctionnement dégradé documenté en cas de panne d’un équipement automatisé ?
    • Quel est le délai réel de déploiement annoncé par des clients de taille comparable, et non par le seul commercial ?
    • Un plan de formation des caristes, préparateurs et chefs d’équipe est-il prévu avant le jour du basculement, et pas seulement après ?
    • Les données d’inventaire actuelles sont-elles suffisamment fiables pour espérer un jour tirer parti des modules d’IA proposés ?

    Le vrai levier de performance reste humain

    Il y a quelque chose de rassurant, finalement, dans ce constat : malgré la sophistication croissante des WMS et la montée en puissance de l’IA, la performance d’un entrepôt continue de se jouer largement sur le facteur humain. Un système, aussi intelligent soit-il, ne remplace pas un chef d’équipe qui sait lire une situation de terrain et ajuster une consigne en quelques minutes. Il l’outille, il lui donne de la visibilité, il lui fait gagner du temps sur les tâches répétitives — mais la décision finale, dans l’instant, reste souvent humaine.

    C’est peut-être la leçon la plus importante à tirer du panorama 2026 des WMS : plus les logiciels deviennent puissants, plus l’écart se creuse entre les entrepôts qui investissent aussi dans l’appropriation de l’outil par leurs équipes, et ceux qui se contentent d’un déploiement technique sans accompagnement. Le meilleur WMS du marché, mal utilisé, ne vaudra jamais un outil plus simple mais pleinement maîtrisé par les opérateurs qui vivent l’entrepôt au quotidien.

    Conclusion

    En 2026, choisir ou faire évoluer son WMS ne se résume plus à comparer des grilles de fonctionnalités : le marché mondial, en croissance de près de 12 % par an, propose des solutions matures qui savent toutes, peu ou prou, gérer un inventaire et préparer une commande. La différence se joue ailleurs — dans la capacité du système à s’intégrer à l’écosystème logistique existant, à tenir bon quand un imprévu survient, et surtout dans la manière dont les équipes de terrain s’approprient l’outil au quotidien. Avant de changer de logiciel, un manager logistique a donc tout intérêt à se poser une question simple : mes données sont-elles fiables, et mes équipes sont-elles prêtes à en tirer parti ?

    • Auditez la fiabilité de vos données d’inventaire avant d’investir dans un module d’IA.
    • Vérifiez les capacités d’intégration natives du WMS avec votre TMS et vos canaux de vente.
    • Prévoyez un plan de formation des équipes terrain avant, et pas seulement après, le déploiement.
    • Exigez de voir un mode dégradé documenté pour les scénarios de panne ou de pic d’activité.

    Sources : Fortune Business Insights, « Warehouse Management System (WMS) Market » (2026) ; Stratégies Logistique, panorama des WMS 2026 (6e édition, 34 éditeurs sondés) ; Logistics Viewpoints, « What Is a WMS in 2026? » (septembre 2026).

    Par Midane RAMDANI

  • Sécurité en entrepôt logistique : le vrai danger n’est pas là où vous le cherchez

    Sécurité en entrepôt logistique : le vrai danger n’est pas là où vous le cherchez

    Il est 14h30. Un préparateur de commandes soulève son trois-centième colis de la journée. Le geste est machinal, presque automatique : flexion, prise, rotation, dépose sur le convoyeur. Personne ne s’arrête pour le regarder faire. Et pourtant, c’est très exactement ce geste-là, répété des centaines de fois par jour, qui remplit le plus les statistiques d’accidents du travail en logistique — bien avant le chariot qui bascule ou le carton qui tombe d’une palette instable.

    Sur la majorité des sites, la sécurité s’affiche : panneaux de circulation, gilets haute visibilité obligatoires, quart d’heure sécurité en réunion d’équipe. Ces dispositifs sont nécessaires, mais ils traitent souvent le risque spectaculaire — celui qu’on imagine en fermant les yeux, l’engin qui percute un piéton — en laissant filer le risque silencieux, celui qui use les corps jour après jour sans jamais déclencher d’alarme. Comprendre où se situe réellement le danger est la première étape pour construire une prévention qui protège vraiment les équipes.

    Cariste conduisant un chariot élévateur dans une allée sécurisée d'un entrepôt logistique, gilet haute visibilité et marquage au sol

    La manutention manuelle, angle mort numéro un de la sécurité en entrepôt

    Les chiffres disponibles sur le secteur convergent tous dans la même direction. Selon les statistiques de l’Assurance Maladie – Risques professionnels, les taux de fréquence et de gravité des accidents du travail en logistique sont environ deux fois supérieurs à la moyenne nationale, et la manutention manuelle — porter, tirer, pousser, soulever — est en cause dans plus de deux accidents sur trois en entrepôt (68 % dans les entrepôts non frigorifiques, 69 % dans les entrepôts frigorifiques). Le retournement de chariot et les collisions avec des piétons complètent le tableau, mais restent minoritaires face au poids des gestes répétitifs.

    La Carsat Rhône-Alpes, qui suit de près l’un des plus grands bassins logistiques de France avec quelque 195 000 salariés du secteur recensés dans la région en 2012, va plus loin : dans les entrepôts, l’indice de fréquence des accidents y est plus de deux fois supérieur à l’indice national, et plus de 80 % des accidents et maladies professionnelles sont liés à la manutention manuelle. Autrement dit, le risque le plus statistiquement certain n’est pas celui qu’on affiche en priorité sur les murs du site.

    Ce décalage s’explique facilement : un accident de manutention ne fait presque jamais la une du compte-rendu CSE. Une lombalgie qui s’installe après six mois de préparation de commandes, une épaule qui craque après des années de gestes répétés au-dessus de la ligne d’épaule, un genou usé par des flexions sous 40 centimètres — ce sont des troubles musculo-squelettiques (TMS) qui s’accumulent en silence, loin des indicateurs présentés en comité de direction. Ils finissent pourtant par peser lourd : absentéisme chronique, restrictions médicales, départs anticipés de collaborateurs expérimentés qu’on peine déjà à remplacer.

    Les erreurs d’aménagement qu’on répète depuis vingt ans

    Beaucoup de ces accidents ne relèvent pas de la fatalité individuelle mais d’un aménagement pensé pour la densité de stockage plutôt que pour le corps humain. La Carsat identifie ainsi sept zones de risque prioritaires, que l’on retrouve avec une régularité frappante d’un entrepôt à l’autre : le double ou triple niveau de stockage sans moyen d’accès adapté, les colis rangés au-dessus de 1,80 mètre, le picking sous 40 centimètres qui oblige à s’accroupir en continu, le filmage manuel de palettes, la manutention manuelle de palettes entières, le croisement des flux piétons et chariots dans les cours, et enfin le retournement de chariots et les chutes de quai.

    Sur le terrain, ces défauts se ressemblent tous : une plateforme conçue au démarrage pour maximiser le nombre de références stockées par mètre carré, sans qu’un opérateur ait été consulté sur la hauteur réelle à laquelle il pioche cent fois par jour. Une allée censée accueillir piétons et chariots, faute d’avoir prévu un couloir dédié dès la conception. Un quai où la signalisation au sol a été ajoutée après un premier incident, plutôt que pensée dès le tracé initial. Ce ne sont pas des négligences volontaires : ce sont des choix d’aménagement anciens, jamais réévalués une fois l’activité montée en cadence.

    La bonne nouvelle, c’est que corriger ces points ne demande pas nécessairement un investissement démesuré. Revoir les hauteurs de stockage pour aligner les références à forte rotation sur la zone de préhension naturelle, séparer physiquement les flux par des marquages renforcés, automatiser le filmage plutôt que de le laisser à la charge des équipes : ce sont des chantiers concrets, finançables via les contrats de prévention proposés aux entreprises de moins de 200 salariés. Encore faut-il les identifier — ce qui suppose d’aller observer le travail réel, pas seulement les procédures écrites.

    Préparateur de commandes soulevant un carton avec une posture ergonomique correcte en entrepôt, prévention des troubles musculo-squelettiques

    Construire une culture de sécurité, pas seulement des affiches

    Un plan d’action bien conçu ne sert à rien s’il reste sur un support que personne ne consulte après la réunion trimestrielle. Les entrepôts qui font vraiment reculer leur sinistralité partagent un point commun : la sécurité y est portée visiblement par l’encadrement, pas déléguée à un référent isolé qui passe une fois par mois. Un chef d’équipe qui prend deux minutes en début de poste pour rappeler un point de vigilance, qui remonte lui-même une quasi-collision plutôt que de la balayer, envoie un signal plus fort qu’une nouvelle affiche plastifiée près de la pointeuse.

    Le second levier, souvent sous-exploité, est le recueil systématique des presque-accidents. Sur un site logistique, le turnover est élevé — intérim, saisonnalité, pics d’activité — et ce sont justement les nouveaux arrivants les plus exposés : selon l’INRS, l’indice de fréquence des accidents est multiplié par deux à trois au cours du premier mois suivant l’embauche. Mettre en place un accueil sécurité structuré, avec un compagnonnage réel sur les gestes à risque plutôt qu’une simple signature de charte, réduit mécaniquement cette exposition. Documenter les signaux faibles — un carton mal empilé, une allée encombrée pendant dix minutes — permet d’agir avant l’accident plutôt qu’après.

    Ce travail suppose d’accepter une réalité inconfortable pour beaucoup de directions de site : la remontée d’incidents doit être valorisée, pas sanctionnée. Un opérateur qui signale une quasi-chute ne doit jamais craindre d’y perdre en évaluation. C’est souvent ce climat de confiance, plus que le nombre de procédures rédigées, qui distingue un entrepôt où l’on parle vraiment de sécurité d’un entrepôt où l’on se contente de l’afficher.

    Digitaliser la prévention sans déshumaniser le terrain

    Les outils numériques apportent une aide réelle, à condition de rester des supports et non des substituts à la présence humaine. Les capteurs anticollision sur chariots, les systèmes d’alerte pour les piétons en zone de circulation d’engins, ou encore le document unique d’évaluation des risques professionnels (DUERP) tenu à jour en continu plutôt que rédigé une fois par an pour la forme, transforment la prévention en processus vivant plutôt qu’en obligation administrative figée.

    Mais la technologie ne remplace jamais l’observation directe. Un capteur détecte une proximité dangereuse ; il ne détecte pas la fatigue d’un opérateur en fin de poste, ni le raccourci qu’une équipe a pris l’habitude d’emprunter parce que le chemin balisé rallonge le trajet de trente secondes. Les sites les plus efficaces utilisent la donnée pour orienter leurs tournées de terrain — aller voir en priorité les zones où les alertes se répètent — plutôt que pour remplacer ces tournées. La prévention reste, in fine, une affaire de dialogue entre ceux qui conçoivent l’organisation et ceux qui la vivent chaque jour.

    Ce qu’il faut retenir

    La sécurité en entrepôt logistique ne se joue pas d’abord sur les risques les plus spectaculaires, mais sur les gestes répétés des centaines de fois par jour, dans des aménagements souvent hérités du démarrage de l’activité et jamais réévalués. Corriger les hauteurs de stockage, séparer les flux, valoriser la remontée de quasi-accidents et faire vivre une culture de sécurité portée par l’encadrement pèsent souvent plus lourd que le dernier gadget connecté installé sur les chariots. Quelques pistes concrètes pour amorcer le chantier :

    • Cartographier les postes où le picking se fait au-dessus de 1,80 m ou en dessous de 40 cm, et prioriser leur réaménagement.
    • Séparer physiquement les flux piétons et chariots dans les zones de circulation et sur les quais.
    • Mettre en place un accueil sécurité renforcé pour les intérimaires et nouveaux arrivants, avec compagnonnage sur les gestes à risque.
    • Créer un canal simple et non sanctionnant pour signaler les presque-accidents, et l’exploiter réellement en comité de pilotage.
    • Utiliser les outils numériques (capteurs, DUERP digital) pour orienter les tournées terrain, pas pour les remplacer.

    Par Midane RAMDANI

  • Kaizen en entrepôt : la méthode des petits pas qui rapporte gros en 2026

    Kaizen en entrepôt : la méthode des petits pas qui rapporte gros en 2026

    Il est 6h20 sur le quai C. Le chef d’équipe cherche un transpalette électrique resté, la veille, à l’autre bout de l’entrepôt. Cinq minutes perdues. Rien de dramatique, sauf que ce scénario se répète chaque matin, avec des variantes, dans la plupart des zones. Multipliez ces cinq minutes par le nombre d’opérateurs et par les jours ouvrés de l’année : des centaines d’heures de productivité s’évaporent sans qu’aucun rapport mensuel ne les voie.

    Face à ce type de friction, le réflexe classique consiste à attendre le grand projet : nouveau WMS, robots de préparation, réagencement complet des racks. Des investissements lourds, longs à justifier et à déployer, pendant que les petites pertes quotidiennes grignotent la performance. C’est le point aveugle que le Kaizen vient combler. Née chez Toyota il y a plus de soixante-dix ans, cette philosophie du changement par petits pas connaît un regain d’intérêt marqué dans la logistique en 2026, porté par la pression sur les coûts de transport, la pénurie de main-d’œuvre qualifiée et des outils numériques qui rendent enfin visibles les irritants du quotidien.

    Une équipe d'opérateurs et leur chef d'équipe échangent devant un tableau d'amélioration continue au bord d'une allée de préparation dans un entrepôt logistique

    Le Kaizen, une philosophie souvent mal comprise en entrepôt

    Le mot vient de deux idéogrammes japonais : « kai », le changement, et « zen », le mieux. Rien de mystique : c’est une méthode qui postule qu’une multitude de petites améliorations, testées sur le terrain, produisent à terme un gain supérieur à celui d’un unique grand projet décidé depuis un bureau. Concrètement, cela donne des cycles courts : repérer un irritant précis, formuler une hypothèse, la tester à petite échelle, mesurer, puis généraliser si le résultat est probant. C’est le cycle PDCA — Plan, Do, Check, Act — qui structure chaque chantier, du plus modeste au plus ambitieux.

    Ce qui distingue vraiment le Kaizen, c’est son point de départ : le gemba, « le lieu réel ». Pas la salle de réunion, mais l’allée de préparation, le quai de réception, le poste de contrôle qualité. Un responsable qui pilote depuis son bureau passe à côté de la plupart des irritants réels ; ceux qui vivent le problème au quotidien détiennent aussi la meilleure partie de la solution. Le rôle du manager devient de créer les conditions pour qu’ils la trouvent, et de lever les obstacles à sa mise en œuvre. Autre confusion à dissiper : le Kaizen n’est ni le Lean ni le Six Sigma — c’est avant tout une culture d’implication humaine, qui fonctionne aussi bien seule, dans un entrepôt de quinze personnes, qu’intégrée à une démarche plus large.

    Ce que montrent les chiffres en 2026

    Le Kaizen n’a rien d’un supplément d’âme managérial : il produit des résultats mesurables, documentés. Les organisations qui s’y engagent dans la durée en retirent des gains d’efficacité tangibles, fruits de l’effet cumulatif de dizaines de micro-optimisations qu’aucun audit ponctuel ne détecterait individuellement.

    Des cas concrets illustrent ce potentiel. Chez DHL Supply Chain, les robots mobiles autonomes d’assistance au picking peuvent, selon le groupe, augmenter jusqu’à 180 % le nombre d’articles prélevés par heure — un gain d’automatisation qui suppose des processus déjà maîtrisés. Chez Toyota, le système de suggestions créatives lancé en 1951 recueille depuis plus de soixante-dix ans les idées d’amélioration des salariés. Plus modestement, la correction d’un seul goulot d’étranglement repéré lors d’une marche terrain suffit souvent à améliorer sensiblement le débit d’une ligne, sans investissement en équipement. En Grande-Bretagne, Hotel Chocolat a réorganisé son entrepôt, standardisé ses emplacements de palettes et digitalisé le suivi des articles — un chantier Kaizen classique, sans robotisation — au service d’une nouvelle stratégie de prélèvement, avec l’accompagnement du Kaizen Institute. Ce qui change en 2026 : pression sur les coûts et difficulté à recruter poussent à revenir aux fondamentaux du terrain plutôt qu’à empiler de nouveaux systèmes. Inutile d’automatiser un processus mal conçu : cela ne fait qu’automatiser le gaspillage.

    Comment lancer un chantier Kaizen sans y passer six mois

    Première erreur très répandue : vouloir traiter tout l’entrepôt d’un coup. Un chantier réussi part toujours d’un périmètre restreint — une zone, un poste, un flux précis, sur quelques jours à quelques semaines. On choisit un irritant mesurable, comme le temps de préparation d’une commande type, plutôt qu’un objectif vague du type « améliorer la productivité ». Sans mesure de départ, impossible de démontrer un gain, ni d’embarquer la direction pour le chantier suivant.

    Le socle méthodologique reste la méthode des 5S — trier, ranger, nettoyer, standardiser, maintenir la rigueur — appliquée à un poste avant d’envisager plus sophistiqué : chaque outil à sa place réduit directement les micro-temps perdus à chercher, attendre, corriger. Vient ensuite le tableau Kaizen, affiché près de la zone, qui rend visibles les idées soumises, leur statut et les gains obtenus. Un tableau qui reste vide ou jamais mis à jour tue la démarche en quelques semaines : premier signal d’alerte à surveiller.

    Trois pièges reviennent sans cesse et méritent d’être anticipés. Traiter le Kaizen comme un événement ponctuel plutôt qu’une habitude : sans réponse aux idées des équipes, la participation s’effondre, et un climat social déjà sous tension s’aggrave plutôt qu’il ne s’apaise. Confondre amélioration continue et pression sur les cadences : sans reconnaissance du temps investi, la démarche est vécue comme une intensification déguisée du travail. Enfin, lancer trop de chantiers en parallèle sans référent dédié : mieux vaut deux ou trois chantiers sérieux, suivis jusqu’au bout, que dix qui s’essoufflent faute de pilotage.

    Tableau de bord numérique de suivi des chantiers Kaizen consulté sur tablette dans une allée d'entrepôt organisée selon la méthode 5S

    Une check-list simple pour garder le cap :

    • Choisir un irritant précis, mesurable, remonté par le terrain plutôt qu’imposé d’en haut
    • Impliquer dès le diagnostic les opérateurs qui vivent le problème au quotidien
    • Tester une seule modification à la fois, sur une période courte et définie à l’avance
    • Mesurer un indicateur simple avant et après, sans multiplier les KPI
    • Formaliser le changement s’il est concluant, ou l’ajuster sans se décourager sinon

    Kaizen et digitalisation : le nouveau visage de l’amélioration continue

    La tendance de fond pour 2026 est claire : la digitalisation devient le socle qui rend le Kaizen plus rapide et plus visible, sans en changer l’esprit. Les tableaux papier laissent place à des tableaux numériques consultables depuis un smartphone, qui permettent de soumettre une idée en quelques secondes depuis l’allée de préparation et de visualiser en temps réel les gains cumulés d’une zone. Cette visibilité change l’adhésion des équipes : une idée suivie, plutôt qu’engloutie dans une boîte à suggestions, donne envie d’en proposer une deuxième.

    L’intelligence artificielle commence aussi à s’inviter, non pour remplacer le diagnostic terrain mais pour l’alimenter : détection de schémas de déplacement inefficaces, repérage de créneaux de sous-charge ou de surcharge, priorisation des irritants les plus coûteux avant même qu’une marche terrain ne soit organisée. La donnée oriente l’effort humain vers les zones où il aura le plus d’impact — elle ne le remplace pas. Un tableau de bord sophistiqué ne remplacera jamais la présence d’un manager sur le terrain ni la conversation directe avec l’opérateur qui a repéré le problème : la technologie accélère le cycle PDCA, elle n’en dispense pas.

    Le Kaizen ne remplace ni l’automatisation ni les grands projets de transformation, mais il en conditionne souvent le succès : un processus non maîtrisé, automatisé tel quel, ne fait que reproduire ses défauts plus vite et à plus grande échelle. Dans un contexte où chaque euro doit se justifier, la démarche des petits pas offre un avantage rare — ni gros budget ni feu vert de la direction pour démarrer, seulement une zone, un irritant, et la volonté d’écouter ceux qui la vivent au quotidien. Quelques repères pour démarrer dès la semaine prochaine :

    • Choisissez une seule zone pilote et un irritant que vos équipes mentionnent déjà spontanément
    • Organisez une marche terrain de trente minutes avant toute réunion de cadrage
    • Affichez un tableau de suivi visible, même simple, et mettez-le à jour chaque semaine
    • Valorisez publiquement la première idée retenue, quelle que soit son ampleur

    Par Midane RAMDANI

    Sources et références

    1. Toyota Times – « Making Work More Fun and Fruitful: Toyota’s Creative Idea Suggestion System »
    2. Masaaki Imai – Kaizen: The Key to Japan’s Competitive Success, McGraw-Hill, 1986
    3. Kaizen Institute – « What is KAIZEN™ »
    4. Kaizen Institute – « Optimizing Warehouse Operations in the Logistics Sector » (cas Hotel Chocolat)
    5. DHL – « Robotic Assisted Picking » (Delivered)
    6. Hiroyuki Hirano – 5 Pillars of the Visual Workplace, Productivity Press, 1995

    Les scènes de terrain (quai C, transpalette) sont des cas illustratifs inspirés de situations réelles. Chiffres et références vérifiés en septembre 2026.

  • Audit PMS en entrepôt agroalimentaire : ce que les inspecteurs regardent vraiment en 2026

    Audit PMS en entrepôt agroalimentaire : ce que les inspecteurs regardent vraiment en 2026

    Auditeur en tenue d'hygiène inspectant des palettes dans un entrepôt frigorifique agroalimentaire lors d'un audit PMS

    8h12, quai de réception d’une plateforme agroalimentaire du nord de la France. L’auditeur externe est arrivé dix minutes en avance, comme toujours. Le responsable d’entrepôt, lui, cherche encore le dernier relevé de température de la chambre froide n°2, égaré entre deux classeurs. Rien de dramatique en soi. Sauf que cette scène, tous les responsables logistiques de l’agroalimentaire l’ont vécue au moins une fois : le jour de l’audit PMS transforme un entrepôt rodé en zone de tension, parce qu’un référencement client ou une certification se joue parfois en une demi-journée.

    Le Plan de Maîtrise Sanitaire (PMS) n’est pourtant pas un classeur à sortir une fois par an : c’est la colonne vertébrale de la sécurité alimentaire d’un entrepôt. Les données de RappelConso parlent d’elles-mêmes : entre le 1er janvier et la mi-septembre 2026, quelque 2 450 fiches de rappel ont été publiées en France, dont près des deux tiers concernent l’alimentaire. De quoi rappeler que le PMS n’est pas une formalité administrative, mais la première ligne de défense contre l’incident qui coûte un client, parfois une entreprise. Voici ce que les auditeurs regardent vraiment aujourd’hui, et comment s’y préparer sans paniquer à chaque contrôle.

    Le PMS, bien plus qu’un classeur : ce que couvre réellement l’audit

    Beaucoup de responsables d’exploitation réduisent encore le PMS à la méthode HACCP. En réalité, le référentiel est bien plus large : bonnes pratiques d’hygiène, traçabilité amont-aval, gestion des non-conformités, plan de nettoyage-désinfection, lutte contre les nuisibles, formation du personnel. Un auditeur ne se contente jamais de vérifier un thermomètre : il reconstitue toute la chaîne de décisions qui garantit qu’un produit reste sain du quai de réception jusqu’au camion de départ.

    Concrètement, un dossier PMS bien tenu doit permettre de répondre en quelques minutes : à quelle température ce lot a-t-il été stocké la nuit dernière ? Qui est intervenu en cas d’anomalie ? Quand a eu lieu le dernier passage du prestataire dératisation, et avec quelles actions correctives ? Un PMS qui n’existe que sur le papier se voit tout de suite : les auditeurs croisent systématiquement les documents avec l’observation du terrain.

    C’est d’ailleurs ce triple niveau d’exigence — obligation légale (HACCP, arrêtés sanitaires), certifications volontaires (ISO 22000, FSSC 22000) et cahiers des charges des distributeurs (IFS, BRC) — qui structure la plupart des audits en entrepôt agroalimentaire. Un site qui vise seulement la conformité minimale se ferme souvent les portes des donneurs d’ordre les plus exigeants, pour qui la certification volontaire est devenue un prérequis commercial de fait.

    2026 : l’audit ne juge plus seulement des documents, il juge des comportements

    C’est le changement le plus important de ces dernières années. Depuis la révision des principes généraux d’hygiène du Codex Alimentarius en 2020, reprise en droit européen par le règlement (UE) 2021/382, la « culture de la sécurité des aliments » est devenue une exigence explicite pour les exploitants. Un auditeur ne se limite plus à consulter des relevés signés : il observe si un cariste se lave réellement les mains, si un opérateur alerte spontanément sa hiérarchie devant un carton éventré, si les managers appliquent eux-mêmes les règles affichées sur les murs.

    Ce glissement change la façon de préparer un audit : il ne suffit plus de mettre à jour les classeurs la veille, la conformité doit être vécue au quotidien. Exemple vu régulièrement sur le terrain : un plan de nettoyage impeccable sur le papier, mais des équipes de nuit qui raccourcissent les temps de désinfection faute de sens donné à la procédure. Le jour de l’audit, l’écart entre le document et la réalité saute aux yeux — et coûte des points.

    La bonne nouvelle, c’est que ce glissement offre un levier managérial : expliquer le « pourquoi » d’une règle d’hygiène, plutôt que de l’imposer, transforme une contrainte administrative en réflexe partagé. Les entrepôts les mieux notés ne sont pas ceux qui ont le plus de procédures, mais ceux où chaque collaborateur sait expliquer, dans ses mots, pourquoi il agit ainsi.

    Gros plan sur des mains gantées tenant une tablette numérique affichant un tableau de bord de conformité HACCP lors d'un audit du plan de maîtrise sanitaire

    La digitalisation du PMS : un allié pour l’audit, pas un gadget

    Le deuxième mouvement de fond, c’est la digitalisation des autocontrôles. Longtemps, le PMS a vécu dans des classeurs papier et des tableurs partagés par mail : chronophage, propice aux oublis, difficile à exploiter pour anticiper une dérive. Un relevé de température noté à la main une fois par poste ne dit rien de ce qui s’est passé entre deux relevés.

    Les entrepôts les plus avancés basculent vers des sondes connectées, des applications de contrôle qualité sur tablette et des alertes automatiques en cas de dépassement de seuil. L’intérêt pour l’audit est direct : au lieu d’une pile de classeurs, l’exploitant présente un historique numérique horodaté, avec les actions correctives associées à chaque écart. Cela ne remplace pas le professionnalisme des équipes, mais cela sécurise la preuve.

    Attention toutefois : digitaliser un mauvais processus ne le rend pas meilleur, juste plus rapide à mal appliquer. Mieux vaut cartographier les points de contrôle réellement critiques — température des zones sensibles, points de contamination croisée — avant d’investir, plutôt que de tout numériser sans hiérarchie. Un système simple et réellement utilisé vaut toujours mieux qu’une usine à gaz numérique que plus personne ne consulte.

    Les non-conformités qui reviennent le plus souvent sur le terrain

    Certaines non-conformités reviennent audit après audit, quel que soit l’entrepôt. La rupture de la chaîne du froid arrive presque toujours en tête : porte de quai laissée ouverte trop longtemps, sas non respecté, zone tampon mal isolée. Vient ensuite la traçabilité incomplète : numéro de lot mal reporté, produit sans étiquette après un picking, flux retour mal documenté.

    La gestion des nuisibles est un autre point sensible : un simple constat de présence, même isolé, doit être documenté avec l’action corrective mise en œuvre — l’absence de trace écrite pèse souvent plus lourd que l’incident lui-même. Enfin, l’hygiène du personnel (tenue, lavage des mains, objets personnels en zone sensible) reste un classique, précisément parce qu’elle dépend d’un geste répété des dizaines de fois par jour.

    Ce qui distingue les entrepôts qui réussissent leurs audits n’est pas l’absence d’écarts — cela n’existe presque jamais sur le terrain — mais la capacité à les détecter tôt, en interne, avant l’auditeur externe. Un bon PMS vivant s’appuie sur des auto-contrôles réguliers et sur une remontée d’information sans crainte de sanction disproportionnée : un opérateur qui cache une anomalie par peur des représailles est plus dangereux qu’un opérateur qui la signale, même tardivement.

    Réussir son audit PMS sans transformer l’entrepôt en zone de stress

    La meilleure préparation, c’est de ne pas faire de l’audit un événement exceptionnel. Les entrepôts sereins sont ceux qui intègrent des auto-audits trimestriels, réalisés avec la grille de leur certificateur. Cette répétition désamorce l’effet de surprise, forme les équipes en continu, et permet de corriger les écarts mineurs avant qu’ils ne s’accumulent en non-conformité majeure le jour J.

    Il est aussi utile de désigner, sur chaque site, un référent PMS clairement identifié — pas forcément le responsable d’entrepôt à temps plein, mais une personne formée et reconnue par les équipes comme l’interlocuteur naturel sur l’hygiène et la sécurité alimentaire. Sans ce point d’ancrage, le PMS devient l’affaire de personne, ou celle d’une seule personne débordée qui découvre les lacunes la veille du contrôle.

    Ce qu’il faut retenir

    L’audit PMS n’est plus un rituel documentaire préparé la veille : c’est le reflet d’une culture de sécurité alimentaire qui se construit chaque jour sur le terrain, plus que dans un classeur. Entre la multiplication des rappels produits, la digitalisation des autocontrôles et l’exigence croissante d’une conformité incarnée par les comportements autant que par les documents, les entrepôts agroalimentaires n’ont plus vraiment le choix : soit ils font du PMS un réflexe managérial partagé, soit ils continuent à courir après chaque audit dans la panique.

    • Programmez des auto-audits trimestriels avec la grille de votre certificateur, pas seulement avant sa visite.
    • Nommez un référent PMS identifié et formé sur chaque site, y compris en horaires décalés.
    • Digitalisez en priorité les points de contrôle réellement critiques, pas tout le processus d’un coup.
    • Encouragez la remontée spontanée des écarts plutôt que de sanctionner leur découverte.
    • Expliquez le « pourquoi » de chaque règle d’hygiène : c’est ce qui en fait un réflexe.

    Par Midane RAMDANI

  • Entrepôt : piloter au tableau de bord ou naviguer à vue ? Le choix qui coûte cher en 2026

    Entrepôt : piloter au tableau de bord ou naviguer à vue ? Le choix qui coûte cher en 2026

    Jeudi, 16 h 30, quai numéro 4. Le responsable d’exploitation vient d’apprendre, par un appel du transporteur excédé, qu’un camion attend depuis quarante minutes faute de personnel disponible pour le charger. Sur le papier, tout allait bien : le planning était respecté, les effectifs présents correspondaient aux prévisions. Sauf que trois préparateurs ont été mobilisés en urgence sur une rupture de stock détectée trop tard, et que personne, avant l’appel du transporteur, n’avait vu venir l’embouteillage qui en a résulté sur les quais.

    Cette scène, beaucoup de managers logistiques la reconnaîtront, parfois avec un sourire un peu jaune. Elle ne raconte pas un défaut d’organisation ponctuel, mais un problème plus structurel : celui d’un entrepôt qui dispose de toutes les données nécessaires pour anticiper — un WMS, un TMS, des badgeuses, des capteurs sur les quais — sans jamais les transformer en un outil de pilotage lisible, actualisé et partagé par toute la chaîne de décision. Ce n’est pas la donnée qui manque. C’est le tableau de bord qui la met en mouvement.

    Responsable logistique observant un écran de tableau de bord dans un entrepôt moderne
    Le pilotage en temps réel devient un réflexe quotidien dans les entrepôts.

    Pourquoi tant d’entrepôts pilotent encore « au feeling »

    Sur le terrain, la première explication tient à l’éclatement des systèmes. Le WMS (le logiciel qui gère les mouvements de stock) s’occupe des emplacements et des références, le TMS pilote le transport, un tableur suit les indicateurs RH, et les alertes qualité arrivent par mail ou par talkie-walkie. Chaque outil est performant dans sa case, mais personne n’a la vue d’ensemble en temps réel. Résultat : le responsable de site reconstitue une partie du puzzle a posteriori, souvent après l’incident, quand il est déjà trop tard pour l’éviter.

    Deuxième frein, plus insidieux : le rythme du reporting. Dans beaucoup d’organisations, les indicateurs clés sont encore compilés une fois par semaine, voire une fois par mois, pour la réunion de performance. C’est utile pour piloter la stratégie à moyen terme, mais totalement inadapté pour éviter l’embouteillage du quai 4 ou la rupture de stock du jeudi après-midi. Un tableau de bord qui ne parle qu’au comité de direction n’est pas un outil de pilotage : c’est un bilan, utile mais tardif.

    Enfin, il y a une réticence culturelle qu’il serait malhonnête de passer sous silence. Dans certains entrepôts, les équipes associent les chiffres à la sanction plutôt qu’à l’amélioration. Un compteur de productivité affiché sans explication ni contexte est vite perçu comme un outil de flicage, ce qui pousse parfois les managers eux-mêmes à limiter la diffusion des données « pour ne pas braquer les équipes ». Le problème n’est alors plus technique, il est managérial — et c’est justement celui qu’un bon tableau de bord doit aider à désamorcer, pas à aggraver.

    Ce que doit vraiment contenir un tableau de bord de pilotage logistique

    Un bon dispositif de pilotage se pense à deux niveaux, qu’il ne faut surtout pas confondre. Le tableau de bord stratégique, mis à jour chaque semaine ou chaque mois, sert à suivre la performance globale : coût par colis expédié, taux de service client, taux de rotation des stocks. Le tableau de bord opérationnel, lui, se lit en temps réel, sur le terrain : occupation des quais, avancement du picking, écarts par rapport au planning de la journée. Les deux sont nécessaires, mais ce sont les entrepôts qui négligent le second qui subissent le plus d’incidents évitables.

    Concrètement, un tableau de bord opérationnel utile tient sur un seul écran et répond en quelques secondes à la question « où en est-on, là, maintenant ? ». Parmi les indicateurs qui reviennent le plus souvent chez les équipes qui pilotent efficacement leur activité :

    • le taux de service et le taux de rupture, mis à jour en continu ;
    • la productivité horaire par ligne de préparation ou par zone ;
    • le taux de remplissage des camions et le respect des créneaux de quai ;
    • le taux d’erreur de préparation et de casse ;
    • l’absentéisme du jour, souvent le premier facteur de désorganisation imprévue.

    Le mouvement est d’ailleurs suffisamment net pour que les éditeurs de logiciels d’entrepôt en fassent un axe de développement prioritaire. Le panorama 2026 des WMS publié en juin par Stratégies Logistique, auquel ont répondu 34 éditeurs parmi les plus représentatifs du marché (Manhattan Associates, Oracle, SAP, Blue Yonder, Infor, entre autres), montre que ces solutions montent en gamme autour de modules d’exécution transport (TMS), de gestion de cour (YMS) et de gestion de la main-d’œuvre (LMS), et multiplient les applications à base d’intelligence artificielle pour anticiper les écarts plutôt que les constater. Le tableau de bord n’est plus un module annexe : il devient le cœur du système.

    Chef d'équipe logistique consultant les indicateurs de performance sur une tablette en entrepôt
    Sur le terrain, les indicateurs clés doivent être lisibles en quelques secondes.

    De la visibilité à l’action : le vrai tournant de 2026

    Le risque, avec un tableau de bord, c’est de s’arrêter à la photographie. Beaucoup d’entrepôts ont déjà des écrans qui affichent de jolis graphiques, sans que cela change quoi que ce soit à la façon dont les équipes travaillent au quotidien. La tendance qui s’affirme cette année dans les analyses sectorielles sur les tours de contrôle logistique (les fameuses « control towers ») va justement au-delà de la simple visibilité : il s’agit de connecter l’indicateur à une action, idéalement déclenchée automatiquement. Une rupture détectée réaffecte immédiatement des ressources de picking ; un retard sur un quai déclenche une alerte au chef d’équipe avant même que le transporteur n’appelle.

    Plusieurs analyses publiées cette année, le plus souvent par des éditeurs de solutions, promettent des gains importants aux organisations qui passent d’un pilotage passif à un pilotage orienté action, tant sur le temps de résolution des incidents que sur le taux de livraison à l’heure. Ce sont des promesses à prendre avec prudence, rarement étayées par des études indépendantes et jamais valables pour chaque entrepôt — mais elles confirment une intuition de terrain bien connue des managers expérimentés : ce n’est pas l’indicateur qui fait gagner du temps, c’est la rapidité avec laquelle il déclenche la bonne décision.

    Trois questions pour tester votre tableau de bord

    Avant d’investir dans un nouvel outil, il vaut la peine de challenger l’existant avec trois questions simples : est-il visible par les équipes qui doivent agir, et pas seulement par l’encadrement ? Se comprend-il en moins de dix secondes, sans formation préalable ? Et surtout, débouche-t-il sur une décision identifiable, ou reste-t-il un joli graphique que l’on regarde sans jamais vraiment l’exploiter ?

    Déployer un tableau de bord sans y passer six mois

    L’erreur la plus fréquente consiste à vouloir tout mesurer dès le départ. Un tableau de bord qui affiche vingt-cinq indicateurs perd tout le monde, y compris celui qui l’a conçu. Mieux vaut démarrer avec trois à cinq indicateurs réellement pilotables au quotidien, quitte à en ajouter progressivement une fois que les équipes se sont approprié les premiers. Un déploiement modeste mais utilisé vaut toujours mieux qu’un projet ambitieux resté au stade de la maquette.

    Le lieu d’affichage compte autant que le contenu. Un tableau de bord enfermé dans le bureau du responsable d’exploitation ne change rien au comportement des équipes sur le terrain. Installé sur un écran au bout d’une allée, près des vestiaires ou en salle de pause, il devient un repère collectif — condition indispensable pour qu’il soit discuté, contesté au besoin, et surtout utilisé pour ajuster le travail en cours de journée plutôt qu’en fin de semaine.

    Dernier point, souvent sous-estimé : associer les chefs d’équipe et les caristes eux-mêmes au choix des indicateurs. Un indicateur imposé d’en haut, déconnecté des irritants réels du terrain, ne survit jamais longtemps. Un indicateur coconstruit avec les équipes, en revanche, a toutes les chances d’être suivi, défendu et amélioré dans la durée — une logique d’amélioration continue qui rejoint largement les principes du lean management appliqués à l’entrepôt.

    Un tableau de bord de pilotage logistique n’est ni un gadget technologique ni un outil de contrôle supplémentaire : c’est la différence entre subir sa journée et la piloter. Les entrepôts qui progressent en 2026 ne sont pas nécessairement les plus automatisés, mais ceux qui ont réussi à transformer une masse de données déjà disponibles en quelques indicateurs clairs, partagés et reliés à une décision concrète. Quelques repères pour avancer sans se disperser :

    • commencer par 3 à 5 indicateurs opérationnels, pas plus, quitte à en changer après quelques semaines ;
    • afficher le tableau de bord là où travaillent les équipes, pas seulement dans les bureaux ;
    • associer les chefs d’équipe au choix des indicateurs pour qu’ils se les approprient ;
    • relier chaque alerte à une action précise, sinon l’indicateur reste décoratif ;
    • revoir le dispositif régulièrement : un bon tableau de bord évolue avec l’activité.

    Par Midane RAMDANI

    Sources et références

    1. Stratégies Logistique – « Le panorama des WMS 2026 est en ligne », 25 juin 2026
    2. James P. Womack et Daniel T. Jones – Lean Thinking, Simon & Schuster, 1996

    La scène d’ouverture (quai n° 4) est un cas illustratif inspiré de situations de terrain. Chiffres et références vérifiés en septembre 2026.

  • Rupture, pénurie, cyberattaque : ce que la gestion de crise en logistique doit changer en 2026

    Rupture, pénurie, cyberattaque : ce que la gestion de crise en logistique doit changer en 2026

    Il est 6h du matin et le responsable d’exploitation découvre, en ouvrant sa boîte mail, qu’un fournisseur clé vient de faire faillite pendant la nuit. Pas de préavis, pas de plan B écrit quelque part, juste une ligne de commande à l’arrêt et des clients à prévenir dans la journée. Ce scénario, ou une variante — cyberattaque sur le WMS, grève surprise chez un transporteur, blocage douanier — n’a rien d’exceptionnel en 2026. Il est même en train de devenir la norme.

    Pendant longtemps, la « gestion de crise » a été vue comme un sujet de direction générale, traité dans des documents PDF rarement relus. Mais quand la crise arrive, c’est le chef d’équipe ou l’adjoint d’exploitation qui se retrouve en première ligne, sans toujours avoir les leviers ni les informations pour agir vite. Ce décalage entre où se prennent les décisions et où se vit réellement la crise est aujourd’hui l’un des angles morts les plus coûteux du management logistique.

    Responsable logistique gérant une crise d'approvisionnement dans une salle de contrôle d'entrepôt

    2026 : la géopolitique s’impose comme un facteur majeur de rupture

    Les chiffres publiés ces derniers mois confirment un basculement. Les restrictions commerciales ont explosé : selon Allianz Trade (novembre 2025), elles ont triplé en un an et touchent environ 2 700 milliards de dollars de marchandises, soit près de 20 % des importations mondiales. Ce ne sont plus des incidents isolés, ce sont des conditions structurelles avec lesquelles chaque entrepôt doit désormais composer.

    Autre donnée révélatrice : selon le rapport 2024 du Business Continuity Institute (BCI), près de 80 % des organisations ont vu leur chaîne d’approvisionnement perturbée au cours des douze mois précédents, mais seules 17,1 % analysent leurs fournisseurs critiques jusqu’au rang 4 et au-delà. Concrètement, la plupart des entreprises voient bien leur fournisseur direct, mais ignorent ce qui se passe chez le fournisseur de leur fournisseur — là où naissent pourtant bon nombre de ruptures. Les défaillances de tiers figurent d’ailleurs parmi les causes les plus citées : selon le même rapport, 43,6 % des organisations ont subi une perturbation due à la défaillance d’un tiers.

    Pourquoi tant d’entrepôts découvrent la crise… au moment où elle éclate

    La cause la plus fréquente de gestion de crise ratée n’est pas le manque de compétence des équipes, c’est l’absence de préparation en amont. Beaucoup d’entrepôts fonctionnent avec un plan de continuité théorique, jamais testé, rangé dans un dossier partagé que personne ne rouvre entre deux audits. Le jour où la crise survient, chacun improvise avec les moyens du bord : on rappelle untel de mémoire, on cherche le bon contact chez le transporteur de secours, on découvre que la procédure de repli n’a jamais été vérifiée avec le prestataire concerné.

    Ce manque de visibilité en amont a un coût très concret. Un entrepôt qui ne sait pas, en temps réel, quels flux dépendent d’un seul fournisseur ou d’un seul itinéraire de transport ne peut tout simplement pas prioriser sa réponse quand un maillon casse. Il subit la crise au lieu de la piloter. À l’inverse, les organisations qui progressent sur ce sujet ont un point commun : elles ont cartographié, même sommairement, leurs points de dépendance critique — un fournisseur unique, un seul quai de déchargement possible pour une référence stratégique, une compétence rare détenue par une seule personne dans l’équipe.

    Les piliers d’une gestion de crise qui tient réellement la route

    Construire une vraie capacité de réaction ne demande pas un budget de grand groupe. Cela demande de la méthode et de la régularité. Le premier réflexe à installer est la détection précoce : remonter systématiquement les signaux faibles (retard inhabituel, changement de comportement d’un fournisseur, alerte météo ou sociale) à une personne identifiée, plutôt que de les laisser se diluer dans le quotidien. Le deuxième pilier est la clarté des rôles : en pleine crise, personne ne doit se demander qui décide de basculer sur un plan B — cela doit être écrit, connu, et répété lors d’exercices courts mais réguliers.

    Quelques réflexes structurants, applicables à la plupart des entrepôts :

    • Cartographier ses dépendances critiques — fournisseurs uniques, transporteurs exclusifs, compétences rares — et pas seulement ses fournisseurs de rang 1.
    • Formaliser un plan de continuité court et opérationnel, testé au moins une fois par an via un exercice de simulation, pas seulement rédigé puis oublié.
    • Désigner une chaîne de décision claire, avec des seuils précis déclenchant le passage en mode crise.
    • Sécuriser des alternatives pré-négociées (transporteur de secours, fournisseur de repli) avant d’en avoir besoin, pas pendant l’urgence.
    • Débriefer systématiquement après chaque incident, même mineur, pour transformer l’expérience en amélioration durable du plan.
    Analyse des risques de rupture sur une carte de la chaine d'approvisionnement mondiale

    Le rôle décisif du management de terrain quand tout s’accélère

    Une fois la crise déclarée, la qualité du plan compte moins que la qualité de la communication humaine autour de lui. Une équipe qui comprend pourquoi on change soudainement de priorités, qui sait à qui remonter un problème et qui se sent écoutée quand elle signale une difficulté, absorbe un choc bien mieux qu’une équipe laissée dans le flou. C’est là que le rôle du chef d’équipe ou de l’adjoint d’exploitation devient central : il est le traducteur entre la décision stratégique prise en haut et la réalité opérationnelle vécue sur le quai ou en préparation de commandes.

    Cela suppose aussi d’accepter une part d’inconfort managérial : reconnaître devant son équipe qu’on n’a pas toutes les réponses tout de suite, tout en donnant une direction claire sur les prochaines heures. Les équipes qui traversent le mieux une crise ne sont pas celles à qui on a caché la gravité de la situation, mais celles à qui on a expliqué, simplement et honnêtement, ce qui se passe et ce qu’on attend d’elles dans l’immédiat.

    Conclusion

    La gestion de crise en logistique n’est plus un sujet réservé aux directions générales ni aux grandes catastrophes médiatisées : c’est une compétence de management de terrain, à exercer régulièrement, sur des incidents petits ou grands. Les entrepôts qui prendront de l’avance ne seront pas ceux qui auront évité toute crise — c’est impossible dans le contexte actuel — mais ceux qui auront appris à la détecter tôt, à décider vite et à en sortir plus solides, équipe comprise.

  • Le lean management en entrepôt : arrêtez d’automatiser avant d’avoir réglé les bases

    Le lean management en entrepôt : arrêtez d’automatiser avant d’avoir réglé les bases

    Un directeur d’entrepôt me racontait récemment avoir investi dans des robots de transport de palettes tout en s’apercevant, quelques mois plus tard, que ses préparateurs de commandes continuaient à parcourir près du double de la distance nécessaire chaque jour, faute d’un plan de circulation repensé. L’automatisation avait résolu un problème pendant qu’un autre, plus basique, continuait à coûter cher chaque jour sans que personne ne s’en émeuve vraiment. Cette histoire n’est pas isolée : elle illustre exactement pourquoi le lean management reste, en 2026, un préalable plus rentable que la technologie la plus récente.

    Le lean n’a rien d’une mode passagère venue de l’industrie automobile japonaise : c’est une discipline d’observation qui consiste à traquer tout ce qui, dans un processus, ne crée aucune valeur pour le client final. Appliqué à un entrepôt, cela veut dire regarder froidement les déplacements, les attentes, les manipulations inutiles — et accepter que la plupart d’entre eux sont devenus invisibles à force d’être pratiqués tous les jours par des équipes qui n’ont jamais connu autre chose.

    Entrepôt organisé selon la méthode 5S avec marquages au sol et rangement visuel

    Les sept gaspillages qu’on ne voit plus à force de les côtoyer

    La tradition lean identifie sept familles de gaspillages, ou « mudas » : la surproduction, l’attente, le transport inutile, les stocks excessifs, les mouvements superflus, la surqualité et les défauts à corriger. En entrepôt, ces gaspillages prennent des formes très concrètes : un préparateur qui retourne trois fois au même rack parce que le plan de tournée n’a pas été optimisé, un stock dormant qui immobilise de la trésorerie et de l’espace, une palette déplacée deux fois faute de zone de stockage tampon bien pensée.

    Ce qui rend ces gaspillages difficiles à traiter, ce n’est pas leur complexité, c’est leur familiarité. Une équipe qui effectue le même trajet inutile depuis des années finit par le considérer comme faisant partie du poste, et non comme un problème à résoudre. C’est pour cela qu’un regard extérieur, ou simplement un exercice de cartographie des flux fait avec l’équipe elle-même, révèle presque toujours des gisements d’amélioration que personne n’avait remarqués parce que tout le monde était trop pris dedans.

    La méthode 5S : simple sur le papier, négligée sur le terrain

    Trier, ranger, nettoyer, standardiser, maintenir la rigueur dans le temps : les cinq étapes de la méthode 5S tiennent en une phrase, et c’est justement ce qui pousse beaucoup d’équipes à les sous-estimer. Sur le terrain pourtant, un poste de travail correctement délimité au sol, des outils toujours à la même place grâce à un tableau ombré, des zones de stockage clairement identifiées : tout cela réduit mécaniquement le temps de recherche, les erreurs de préparation et, accessoirement, les risques d’accident liés au désordre.

    La difficulté du 5S n’est jamais dans sa mise en place initiale — une bonne journée de rangement collectif suffit souvent à transformer visuellement un poste — mais dans sa cinquième lettre, celle qu’on oublie toujours : maintenir la rigueur dans la durée. Sans un rituel court et régulier de vérification, un espace remis à neuf revient à son état initial en quelques semaines, et l’équipe en tire la conclusion, erronée, que « le 5S, ça ne marche pas ici ».

    Cartographier les flux avant de sortir le chéquier technologique

    Avant d’investir dans un WMS de dernière génération ou dans une flotte de robots mobiles, la démarche lean recommande une étape moins spectaculaire mais décisive : cartographier réellement les flux physiques et d’information de l’entrepôt. Cette cartographie combine généralement une classification ABC/XYZ des références — quels produits tournent vite, lesquels dorment — et une observation fine des trajets de préparation, souvent à l’aide d’un simple relevé sur le terrain plutôt que d’un logiciel coûteux.

    C’est cette étape, souvent sautée par impatience ou par attrait pour la nouveauté technologique, qui détermine si l’investissement suivant portera ses fruits. Automatiser un flux mal conçu revient à gaspiller plus vite : un robot qui parcourt un circuit inutilement long le fait certes sans se fatiguer, mais il continue à consommer du temps de cycle et de l’énergie pour rien. Les entrepôts qui réussissent le mieux leur transformation digitale sont, le plus souvent, ceux qui ont d’abord stabilisé et simplifié leurs flux à la main.

    Deux professionnels de la logistique analysant une cartographie des flux d'entrepôt sur écran

    Le lean à l’ère du digital : outils utiles, mais dans le bon ordre

    Une fois les fondamentaux stabilisés, la digitalisation devient un véritable accélérateur plutôt qu’un pansement. Un WMS bien paramétré sur des flux déjà simplifiés, couplé à des capteurs IoT pour le suivi en temps réel et à des analyses prédictives, peut réduire sensiblement les temps de préparation et limiter à la fois les ruptures de stock et le surstockage — des gains importants sont régulièrement mis en avant par les éditeurs et intégrateurs lorsque ces outils s’appuient sur des processus déjà assainis.

    Les robots mobiles autonomes, les jumeaux numériques permettant de simuler un nouvel aménagement avant de le construire, ou encore la RFID pour fiabiliser les inventaires : tous ces outils ont leur place, mais en complément d’une organisation déjà pensée lean, jamais en substitut. C’est cet ordre des priorités — d’abord simplifier, ensuite outiller — qui distingue les transformations d’entrepôt qui tiennent dans la durée de celles qui empilent des technologies sur des problèmes non résolus.

    Conclusion

    Le lean management n’oppose pas l’humain à la technologie : il pose simplement une condition préalable, celle de comprendre et simplifier un processus avant de l’équiper. Cette discipline demande de la pédagogie auprès des équipes, qui doivent accepter de remettre en question des habitudes installées depuis longtemps, et une bonne dose d’humilité de la part du management, qui doit reconnaître que certains gaspillages ont été tolérés trop longtemps.

    Pour un entrepôt qui hésite entre investir dans un nouvel outil ou reprendre ses fondamentaux, la réponse du lean est sans ambiguïté : les deux ne s’opposent pas, mais l’ordre compte. Un entrepôt propre, cartographié et débarrassé de ses gaspillages évidents tirera bien davantage de bénéfices de sa prochaine automatisation qu’un entrepôt qui espère que la technologie résoudra seule des problèmes d’organisation jamais traités.

    Sources et références

    1. Taiichi Ohno – Toyota Production System: Beyond Large-Scale Production, Productivity Press, 1988 (trad. fr. L’esprit Toyota, Masson, 1989)
    2. James P. Womack et Daniel T. Jones – Lean Thinking, Simon & Schuster, 1996
    3. Hiroyuki Hirano – 5 Pillars of the Visual Workplace: The Sourcebook for 5S Implementation, Productivity Press, 1995

    Article de réflexion fondé sur l’expérience de terrain de l’auteur et sur les principes du lean management ; l’anecdote d’ouverture est rapportée sans chiffres vérifiés. Chiffres et références vérifiés en septembre 2026.

  • Réussir le Démarrage d’un Entrepôt Logistique

    Réussir le Démarrage d’un Entrepôt Logistique

    L’ouverture et la gestion efficace d’un entrepôt logistique représentent un enjeu critique pour la performance globale de la supply chain. Pourtant, de nombreuses structures rencontrent des difficultés majeures lors de leur démarrage, souvent en raison d’une approche insuffisamment structurée. Dans le cas étudié, l’absence de méthodologie rigoureuse a conduit à une série de dysfonctionnements opérationnels et managériaux, compromettant à la fois l’efficacité logistique et la satisfaction client. Cet article propose une analyse approfondie des problèmes identifiés, suivie d’un cadre stratégique visant à transformer ces défis en leviers d’amélioration continue.

    Diagnostic des Principaux Dysfonctionnements

    L’analyse des processus en place révèle plusieurs lacunes structurelles, dont l’impact cumulé a significativement altéré la performance de l’entrepôt.

    1. Déficit de Formation et Compétences Sous-Optimisées

    Le manque de formation des collaborateurs, couplé à l’absence de préparation des chefs d’équipe, a engendré une inadéquation entre les compétences disponibles et les exigences opérationnelles. Cette situation a non seulement accru le taux d’erreurs dans la gestion des stocks, mais a également limité la capacité des encadrants à piloter efficacement leurs équipes.

    2. Management Descendant et Prise de Décision Improvisée

    Les décisions stratégiques et tactiques étaient fréquemment imposées sans consultation préalable des équipes opérationnelles, conduisant à des incohérences dans l’exécution. Ce mode de management vertical, peu adapté aux environnements logistiques dynamiques, a généré une démotivation progressive des collaborateurs, réduisant leur engagement et leur productivité.

    3. Absence de Mécanismes de Retour d’Expérience (RETEX)

    Aucun dispositif formalisé ne permettait de capitaliser sur les retours terrain, privant ainsi l’organisation d’opportunités d’amélioration. Les chefs d’équipe, pourtant en première ligne, n’étaient pas écoutés, ce qui a contribué à la persistance d’inefficacités évitables.

    4. Processus de Recrutement Non Participatif

    L’exclusion des encadrants des phases de recrutement a abouti à des recrutements inadaptés aux besoins réels des équipes, accentuant les tensions internes et diminuant la cohésion collective.

    5. Insuffisance des Outils de Pilotage

    L’absence de tableaux de bord, d’outils de suivi d’activité et de systèmes de gestion des stocks (WMS) a rendu la traçabilité des opérations difficile, favorisant les erreurs de picking et une mauvaise allocation des ressources.

    6. Mauvaise Gestion des Stocks et Implantation Inefficace

    Une implantation non optimisée des produits, combinée à des procédures de gestion des stocks approximatives, a entraîné des pertes de temps, des ruptures et des surstocks, impactant directement la satisfaction client.

    7. Communication Défaillante et Isolement des Équipes

    La faiblesse des canaux de communication a isolé les équipes, les contraignant à opérer en silos, sans vision globale des priorités organisationnelles.

    Face à ces dysfonctionnements, les chefs d’équipe et leurs adjoints ont développé des solutions locales pour pallier les carences structurelles, démontrant une résilience opérationnelle mais aussi l’urgence d’une refonte globale des processus.

    Cadre Stratégique pour une Relance Performante

    Pour transformer ces constats en axes d’amélioration, une approche systémique s’impose, intégrant à la fois des dimensions humaines, organisationnelles et technologiques.

    1. Structuration Stratégique et Planification Opérationnelle

    Une planification rigoureuse doit être établie, alignant les objectifs logistiques sur la stratégie globale de l’entreprise. Cela passe par :

    • La définition d’indicateurs clés de performance (KPI) mesurables (taux de service, précision des stocks, temps de traitement des commandes).
    • L’élaboration d’un schéma directeur logistique intégrant les besoins à court, moyen et long terme.

    2. Renforcement des Compétences par la Formation Continue

    Un programme de formation adapté doit être déployé, ciblant :

    • Les collaborateurs opérationnels (gestes techniques, utilisation des outils).
    • Les chefs d’équipe (leadership, gestion des flux, résolution de problèmes).
      Des certifications internes pourraient être instaurées pour valider les acquis et motiver les équipes.

    3. Adoption d’un Management Participatif et de Proximité

    Le modèle de management doit évoluer vers une approche collaborative, incluant :

    • Des réunions régulières de consultation pour recueillir les retours terrain.
    • La délégation de responsabilités accrues aux chefs d’équipe, renforçant leur légitimité.
    • La mise en place de cercles de qualité pour stimuler l’innovation opérationnelle.

    4. Implication des Encadrants dans le Recrutement

    Les chefs d’équipe doivent être intégrés aux processus de recrutement pour s’assurer de l’adéquation des profils avec les exigences du terrain.

    5. Digitalisation et Outillage des Équipes

    L’implémentation d’outils adaptés est indispensable :

    • Système de gestion d’entrepôt (WMS) pour optimiser les flux.
    • Tableaux de bord dynamiques pour un pilotage en temps réel.
    • Solutions de traçabilité RFID ou code-barres pour réduire les erreurs.

    6. Réorganisation de la Gestion des Stocks

    Une réimplantation des produits selon la méthode ABC (analyse Pareto) permettra de prioriser les références à forte rotation. Des audits cycliques et des inventaires tournants devront être instaurés pour garantir la fiabilité des données.

    7. Amélioration de la Communication Interne

    La mise en place d’un plan de communication interne, incluant :

    • Des briefings quotidiens pour synchroniser les équipes.
    • Des canaux dédiés aux remontées d’informations (intranet, applications collaboratives).

    Conclusion : Vers une Logistique Résiliente et Orientée Client

    La réussite du démarrage d’un entrepôt logistique repose sur une approche holistique, combinant optimisation des processus, valorisation du capital humain et intégration des technologies adaptées. Les solutions proposées ici s’inscrivent dans une logique d’amélioration continue, visant à transformer les dysfonctionnements initiaux en opportunités de progression.

    En adoptant un modèle de gestion participative, en outillant les équipes et en instaurant une culture du retour d’expérience, l’entreprise peut non seulement redresser sa performance opérationnelle, mais aussi se positionner comme un acteur agile et compétitif sur son marché. La satisfaction client, ultime indicateur de succès, sera ainsi durablement renforcée.

    Références :

    • Stock, J. R. & Lambert, D. M. (2001). Strategic Logistics Management (4e éd.). McGraw-Hill/Irwin.
    • Imai, M. (1986). Kaizen: The Key to Japan’s Competitive Success. McGraw-Hill.
    • INRS – Entrepôts du commerce et de la grande distribution. Guide pour la prévention (ED 6039).

    Pour aller plus loin

    Sources et références

    1. James R. Stock & Douglas M. Lambert – Strategic Logistics Management, 4e éd., McGraw-Hill/Irwin, 2001
    2. Masaaki Imai – Kaizen: The Key to Japan’s Competitive Success, McGraw-Hill, 1986
    3. INRS – « Entrepôts du commerce et de la grande distribution. Guide pour la prévention » (ED 6039)

    Le cas analysé s’appuie sur l’expérience de terrain de l’auteur ; les établissements concernés ne sont pas nommés. Chiffres et références vérifiés en septembre 2026.